Jak naprawdę wygląda cięcie laserem
Laser to usługa ślusarska, nie frezowanie. Krawędź ma prążki, spód może mieć grat, a mały otwór w grubej blasze nie jest idealnym kołem. Tak wychodzi każda blacha cięta laserem, też u nas. Pokazujemy to na zdjęciach, zanim zamówisz.
- Góra części jest czysta, spód może mieć grat i nalot. Grat schodzi pilnikiem w jednym ruchu.
- Im grubsza blacha, tym większy najmniejszy sensowny otwór: Ø 3 przy 3 mm, Ø 4 przy 10 mm, Ø 10 przy 20 mm.
- Nie gratujemy, nie szlifujemy, nie rozwiercamy. Część idzie ze stołu do paczki.
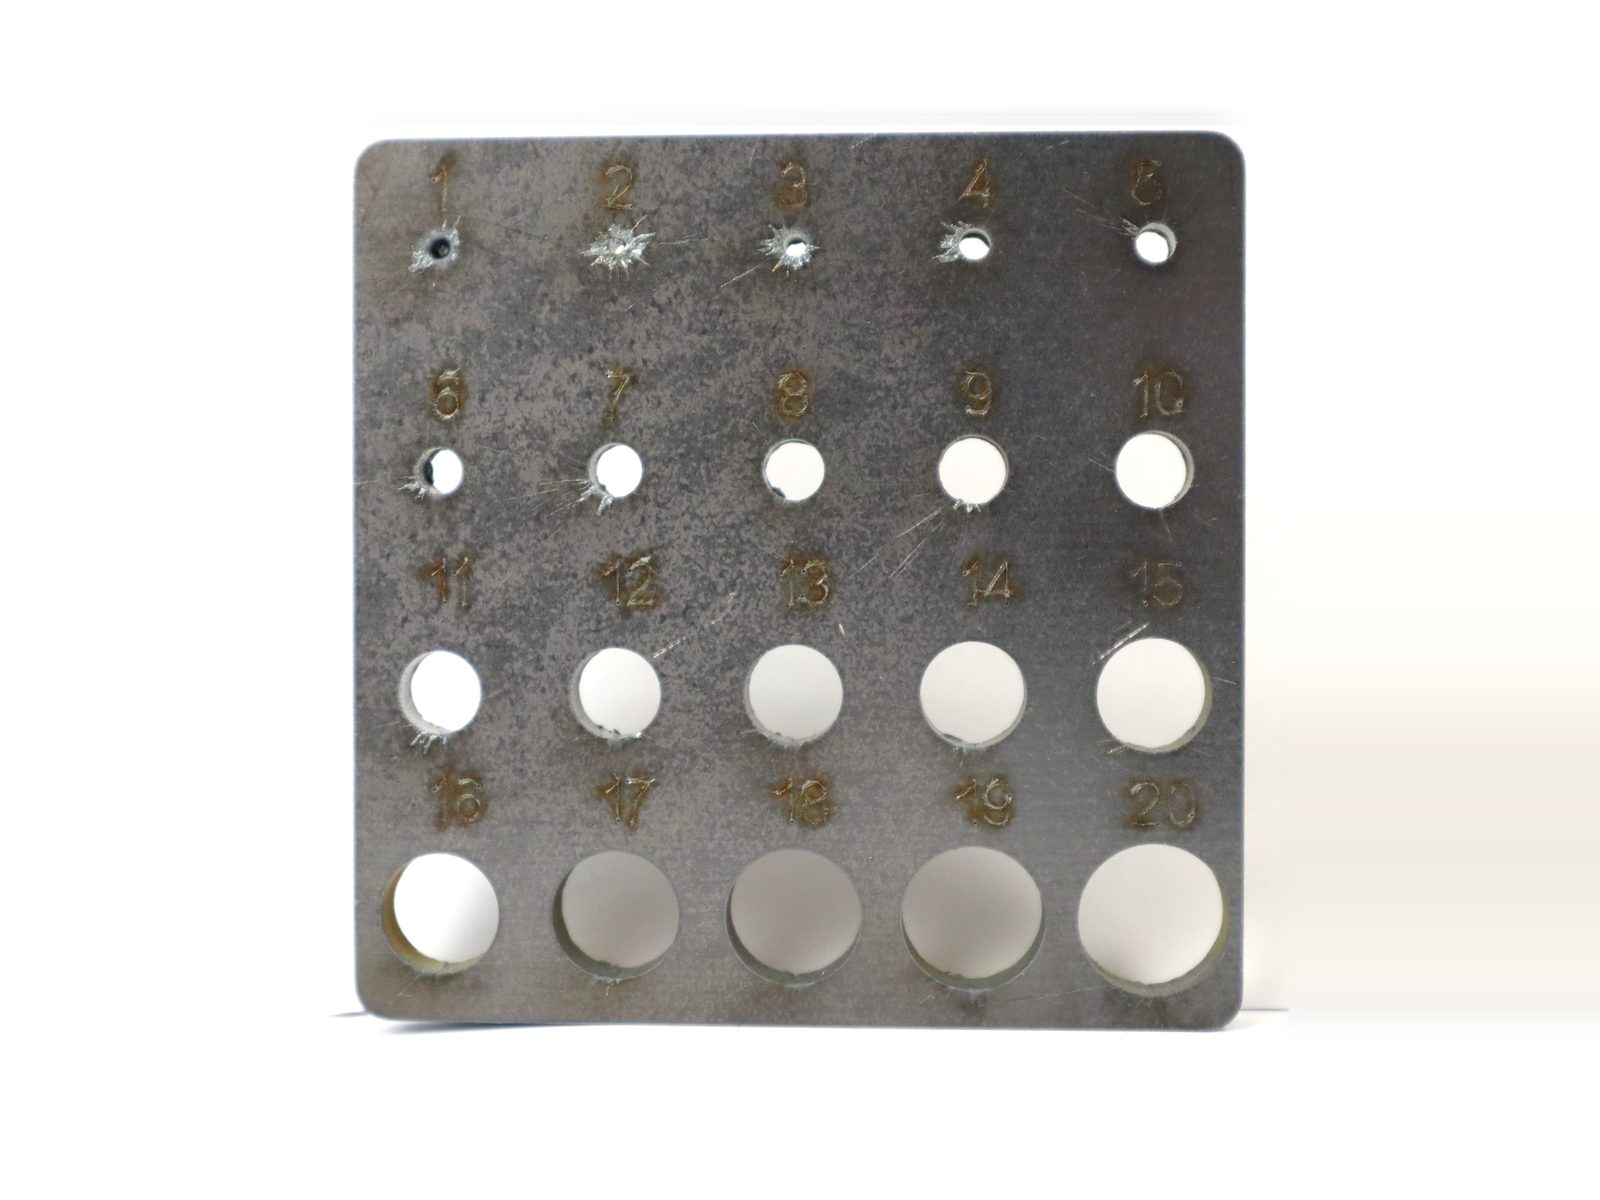
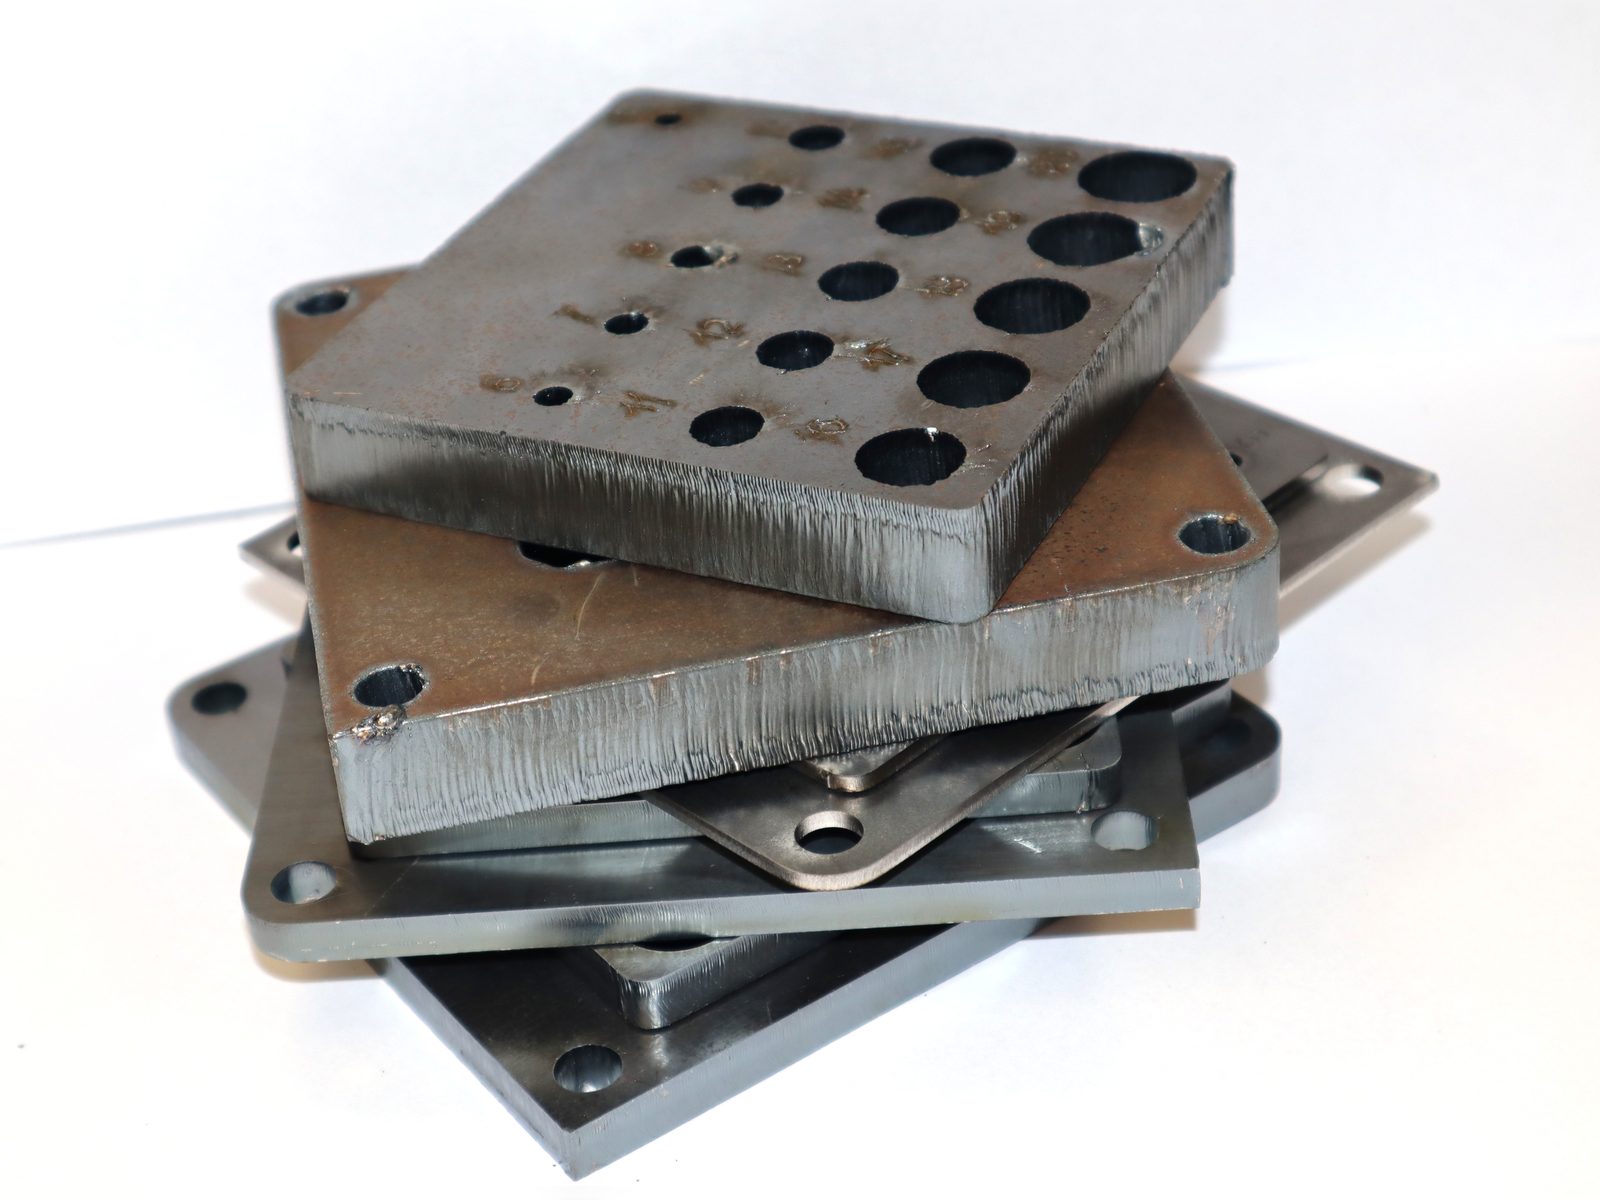
- Wszystkie zdjęcia niżej to jeden plik testowy wycięty na 16 blachach w naszej hali, bez retuszu.
Jeden plik, szesnaście blach
Wycięliśmy tę samą parę części na szesnastu blachach: stal czarna od 2 do 20 mm, stal zimnowalcowana DC01 1 i 1,5 mm oraz nierdzewna od 1 do 10 mm. Pierwsza część to ramka z czterema otworami, druga to płytka z dwudziestoma otworami od Ø 1 do Ø 20 mm. Numer wygrawerowany przy otworze to jego średnica. Dzięki temu widać, od której średnicy otwór jest czysty, a od której to już tylko dziura po przebiciu.
Czego spodziewać się przy każdej grubości
Każda blacha ma trzy zdjęcia: góra, spód i krawędź z boku albo obie części razem. Pod zdjęciami jest to, co widać na płytce z otworami.
Stal czarna 2 mm
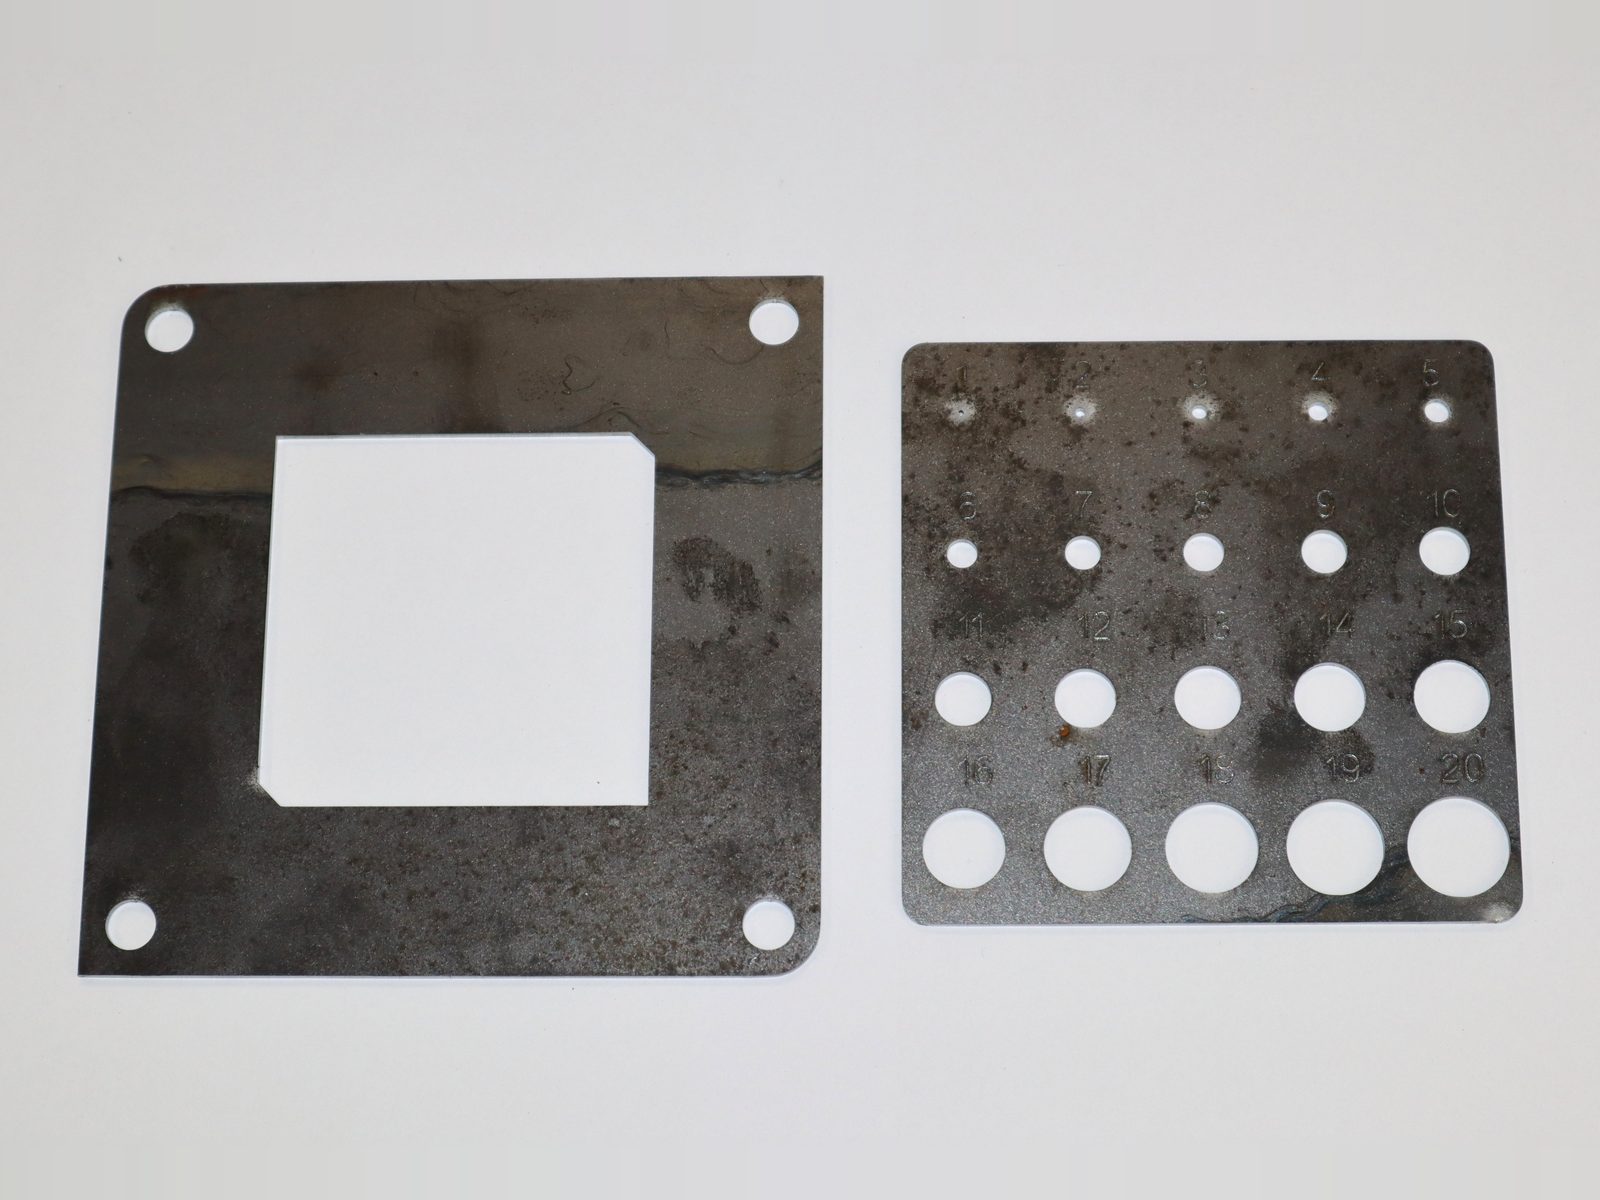
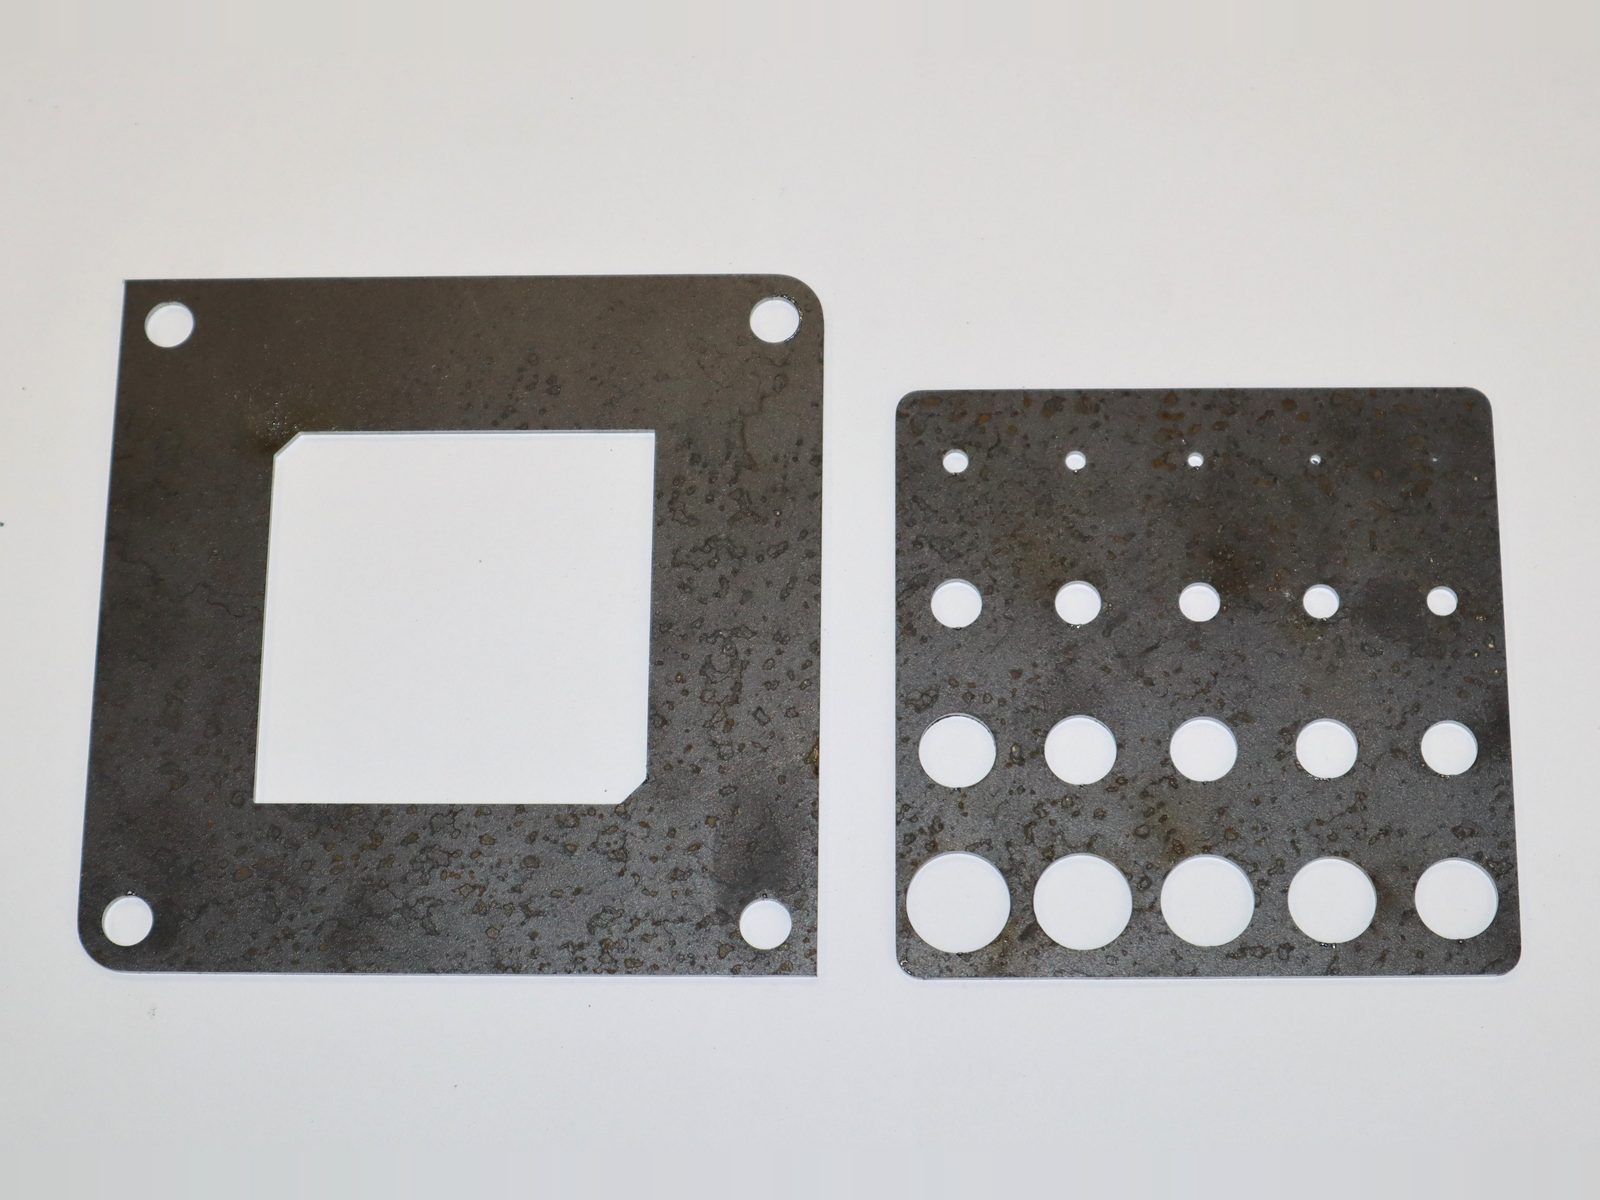
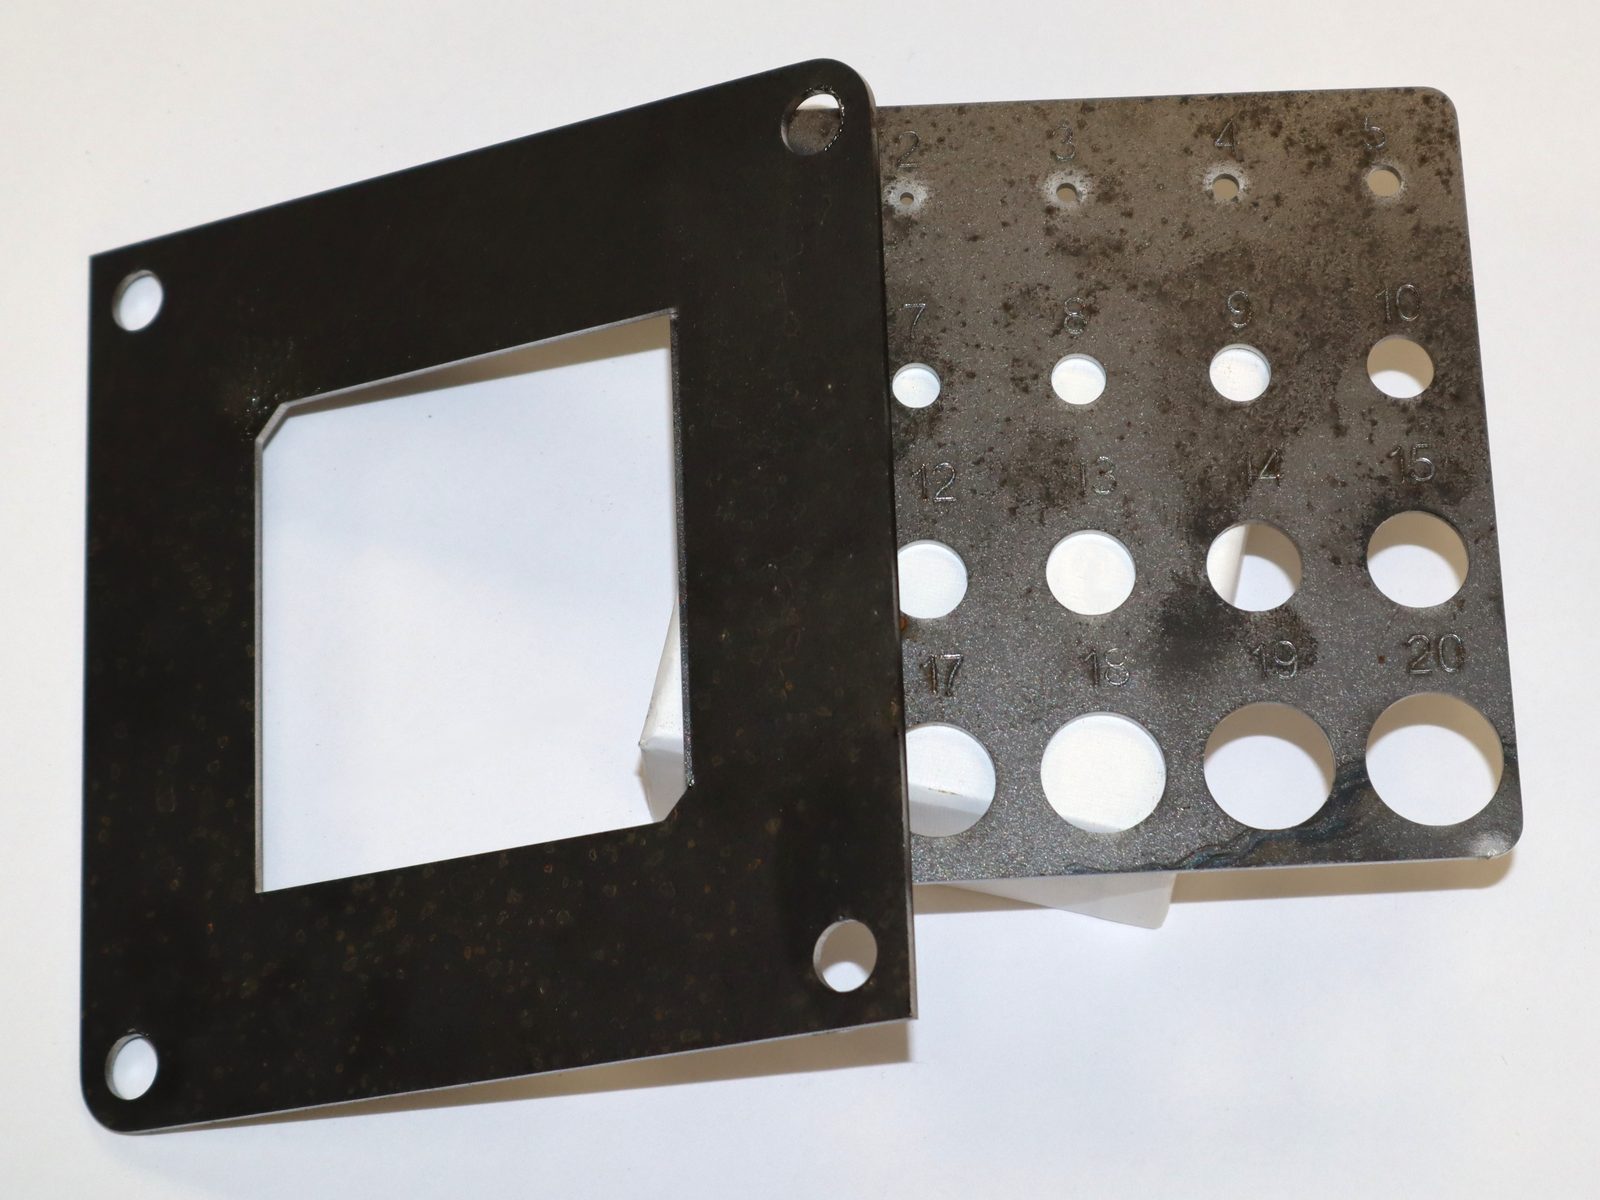
Czysty otwór od Ø 2, przelotowy od Ø 1. Brak gratu. Krawędź: prawie gładka. Rdzawy nalot na arkuszu to stan blachy, nie efekt cięcia.
Stal czarna 3 mm
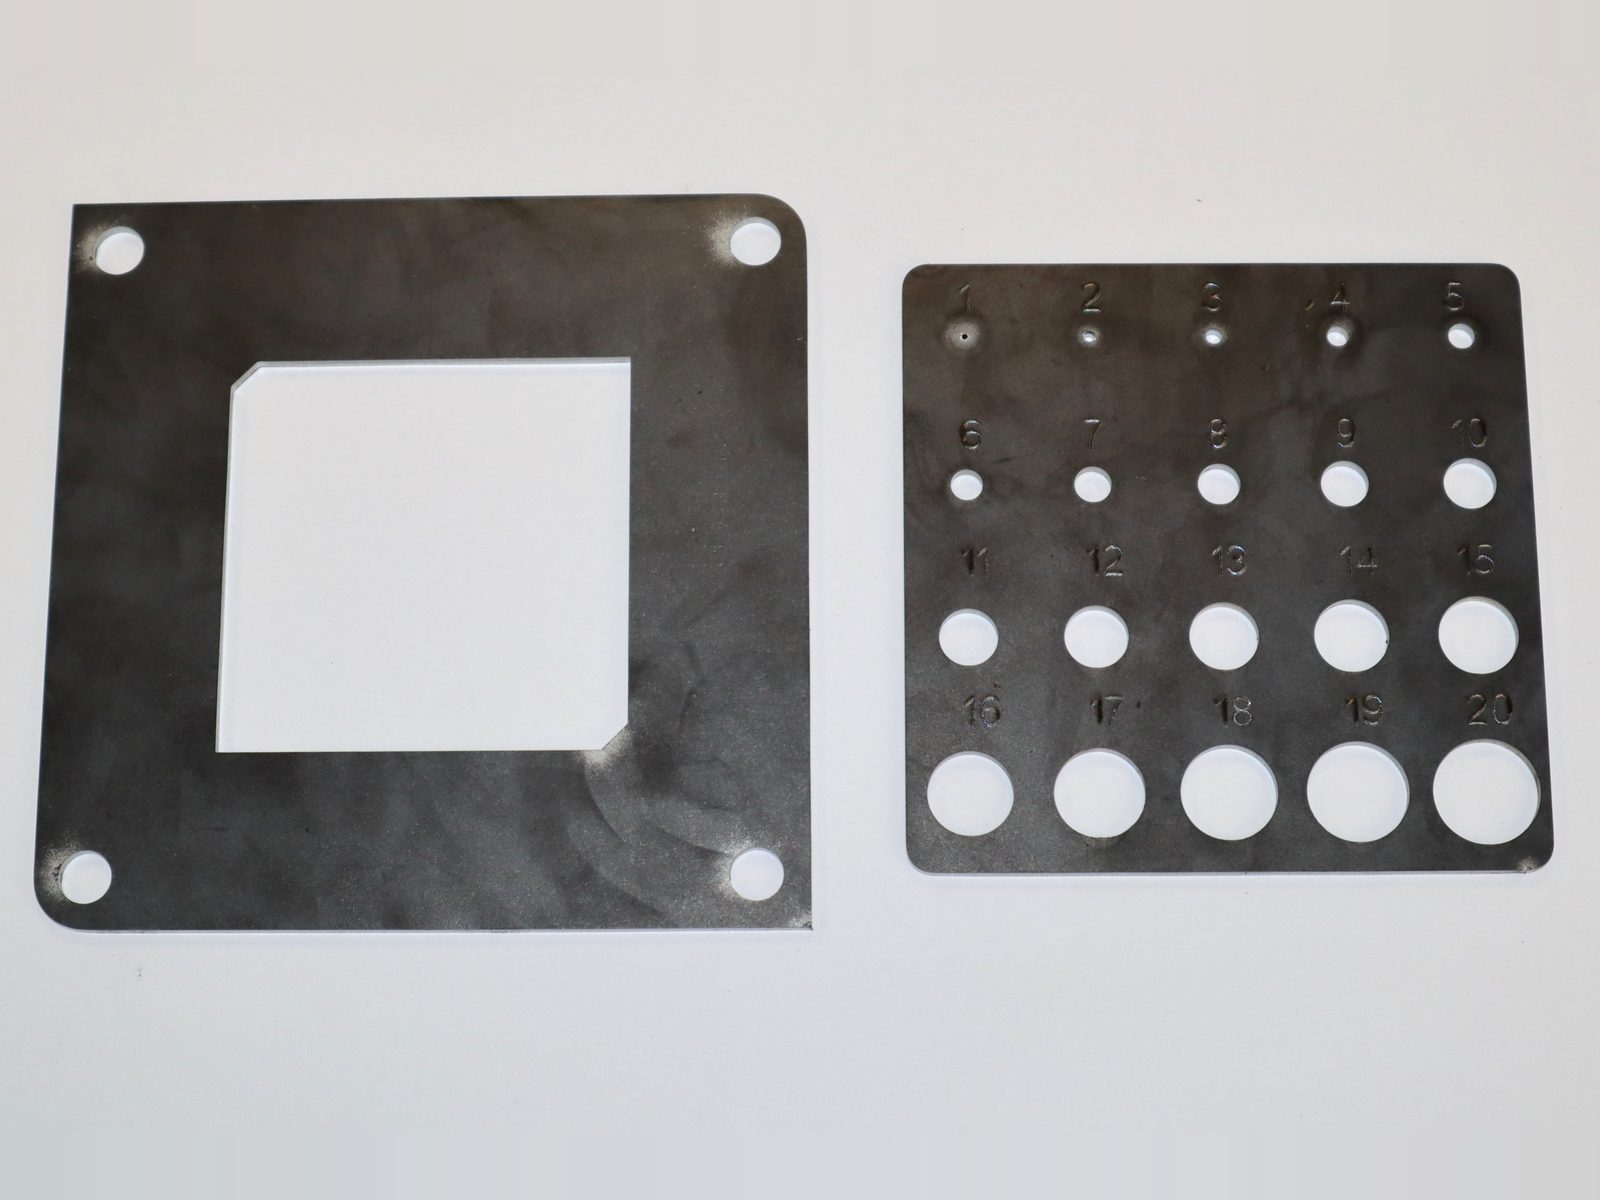
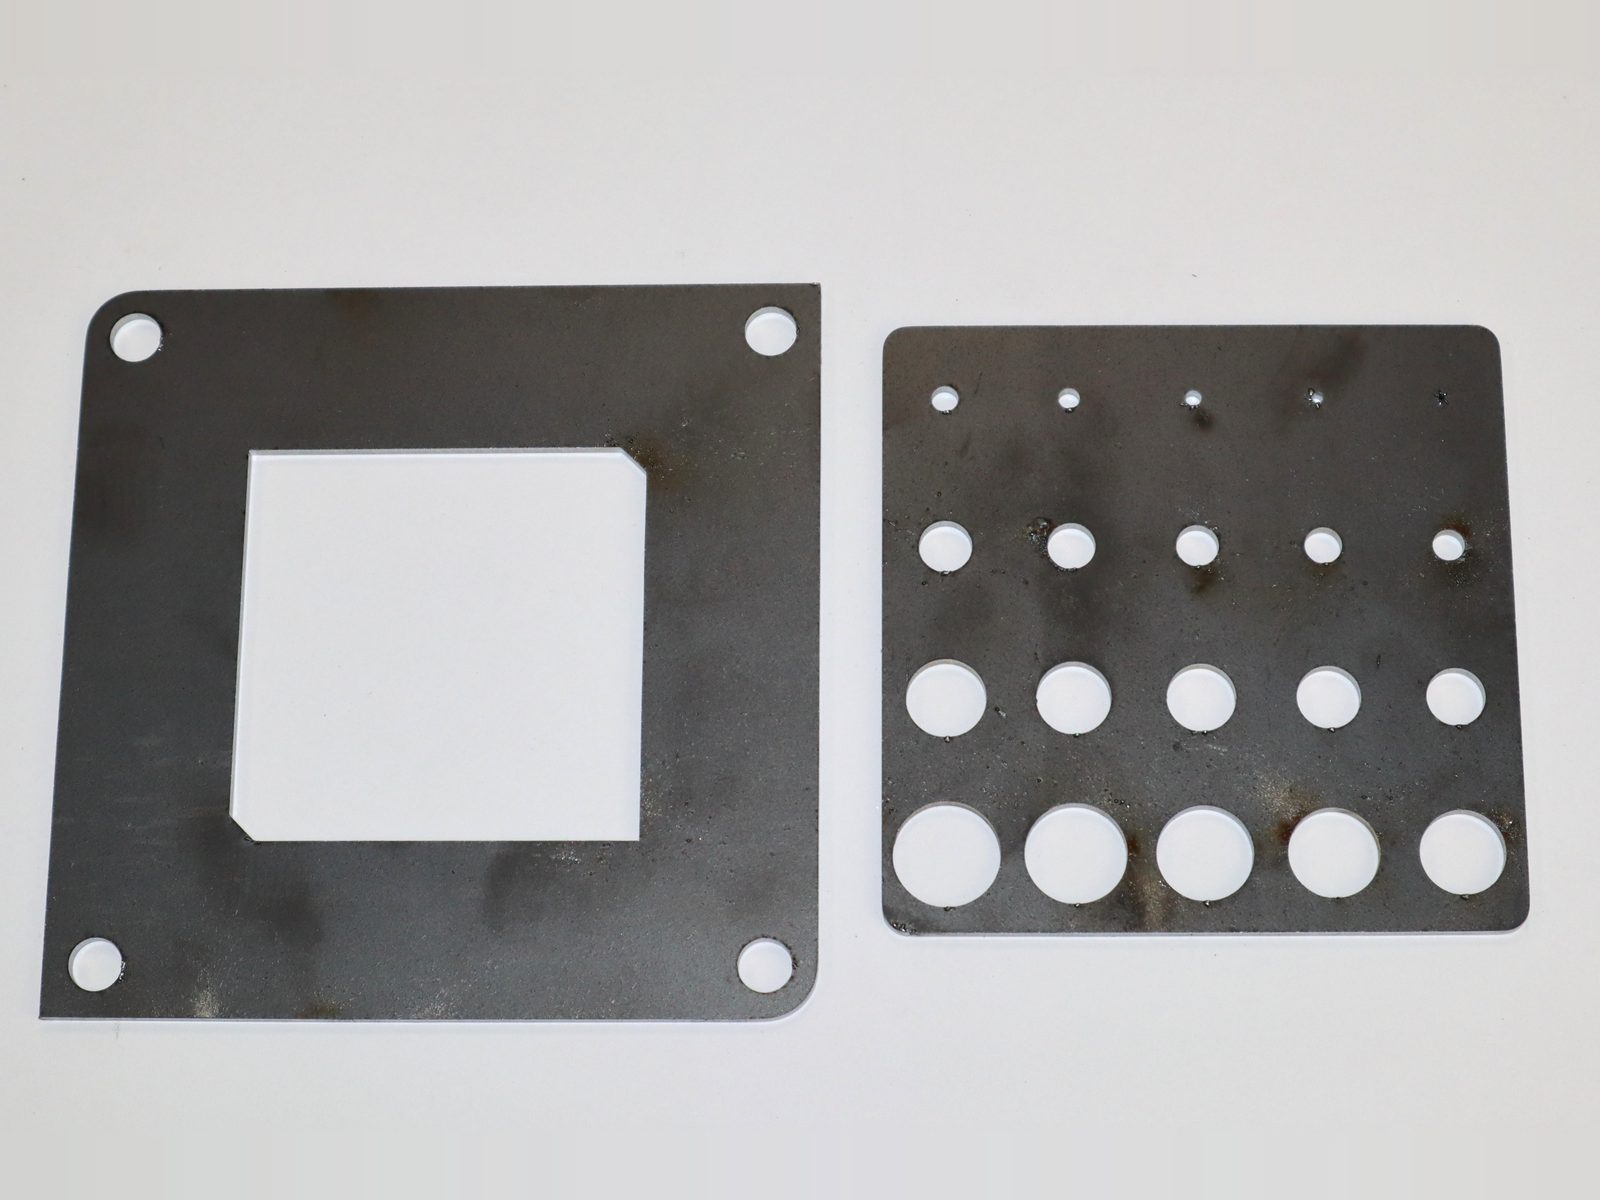
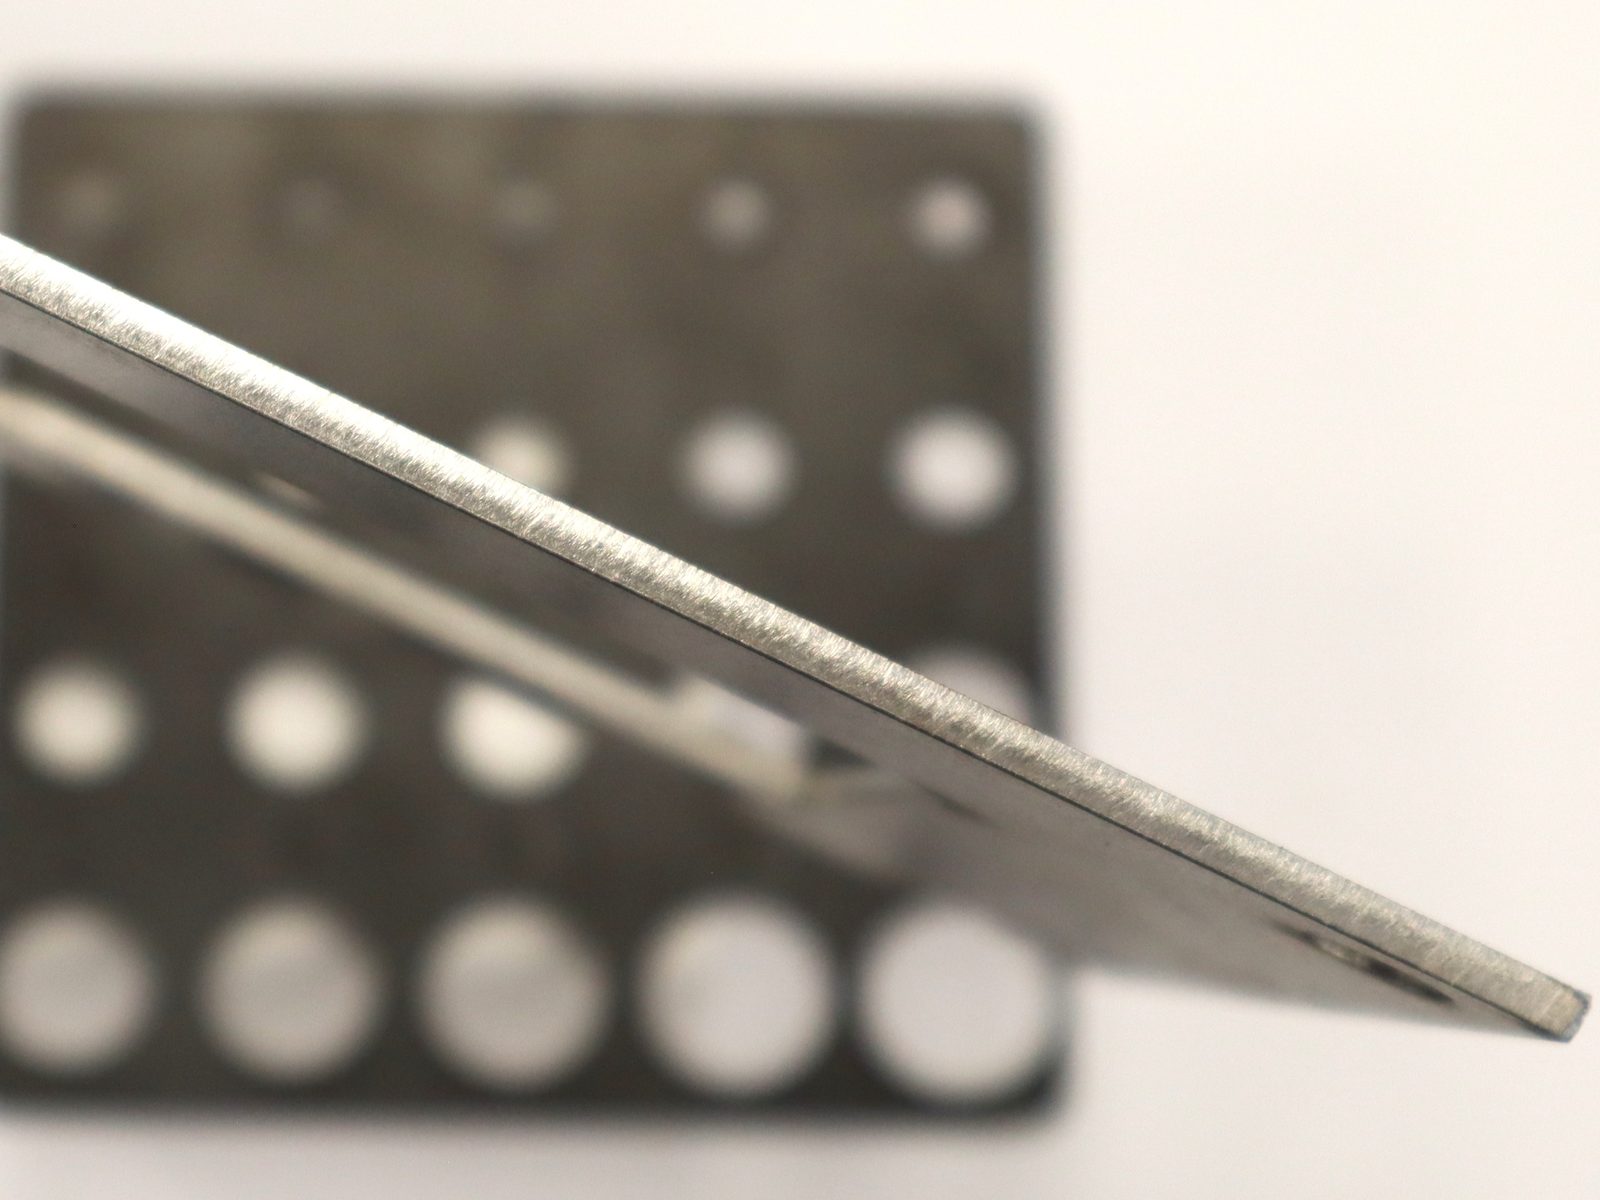
Czysty otwór od Ø 3, przelotowy od Ø 2. Brak gratu, sadza przy Ø 4-Ø 5. Krawędź: gładka, drobne prążki.
Stal czarna 4 mm
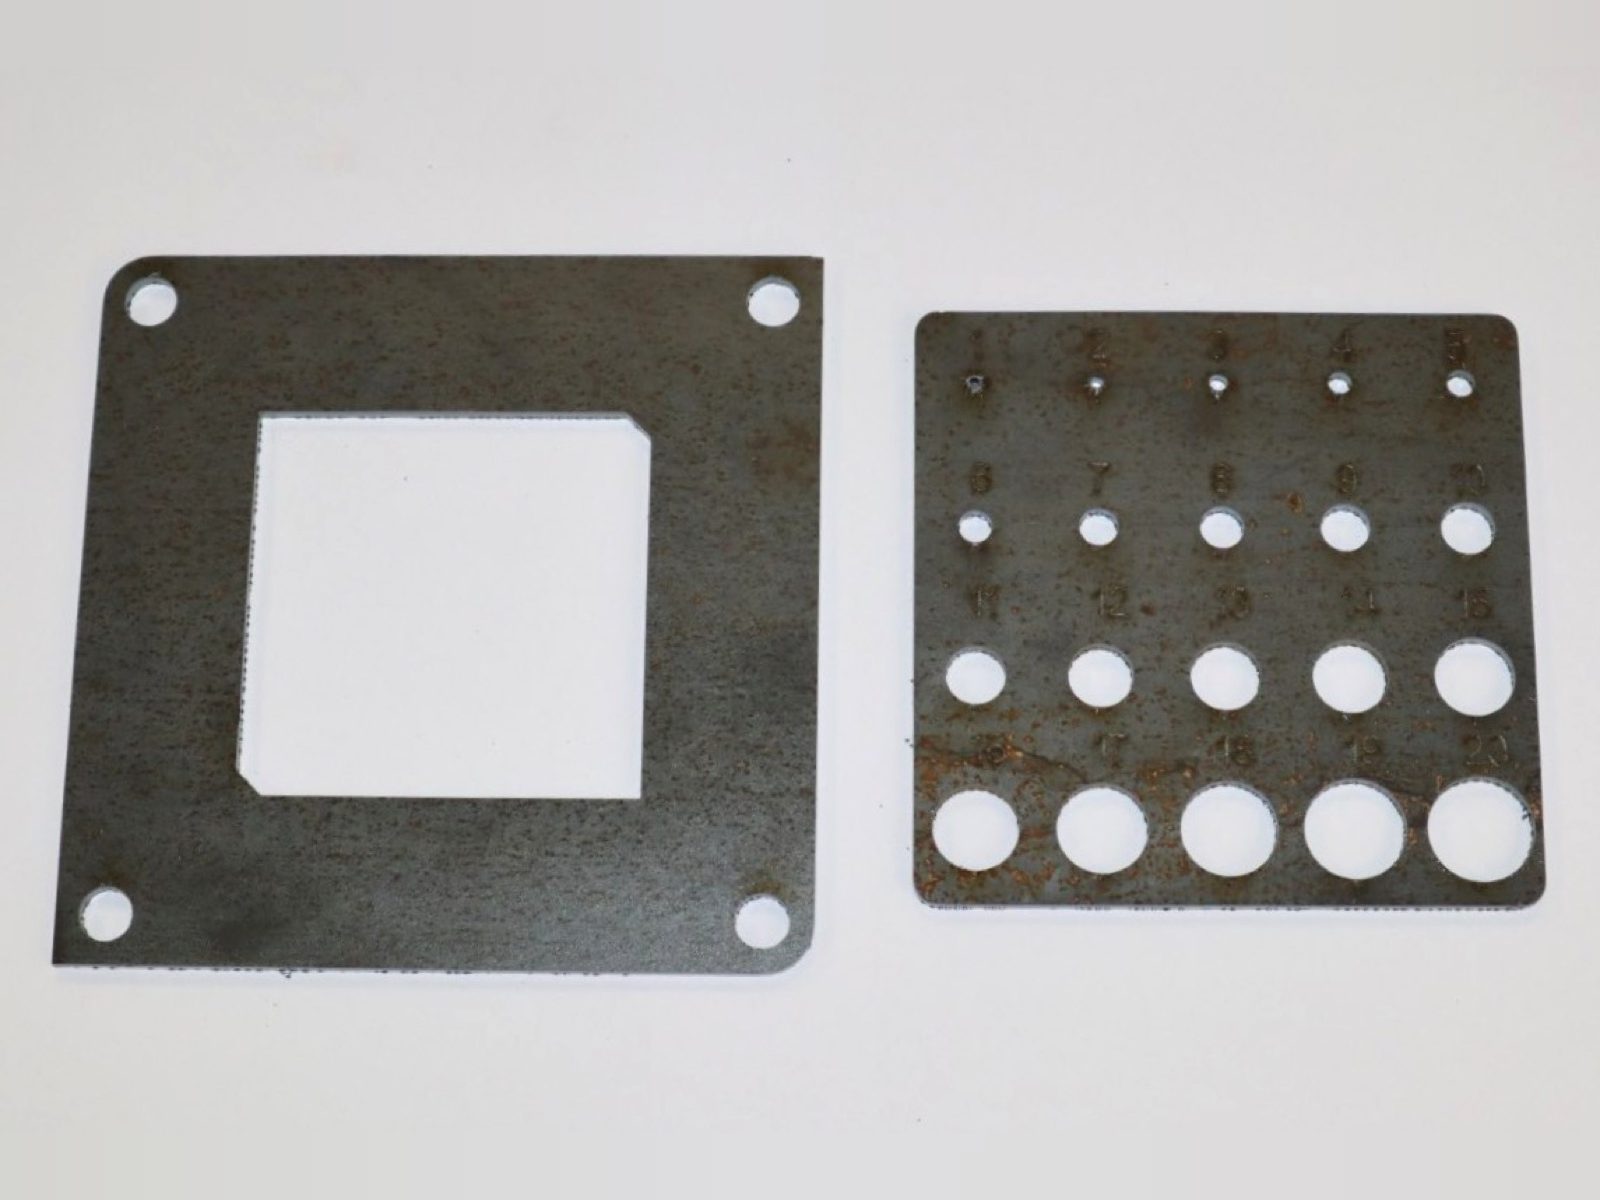
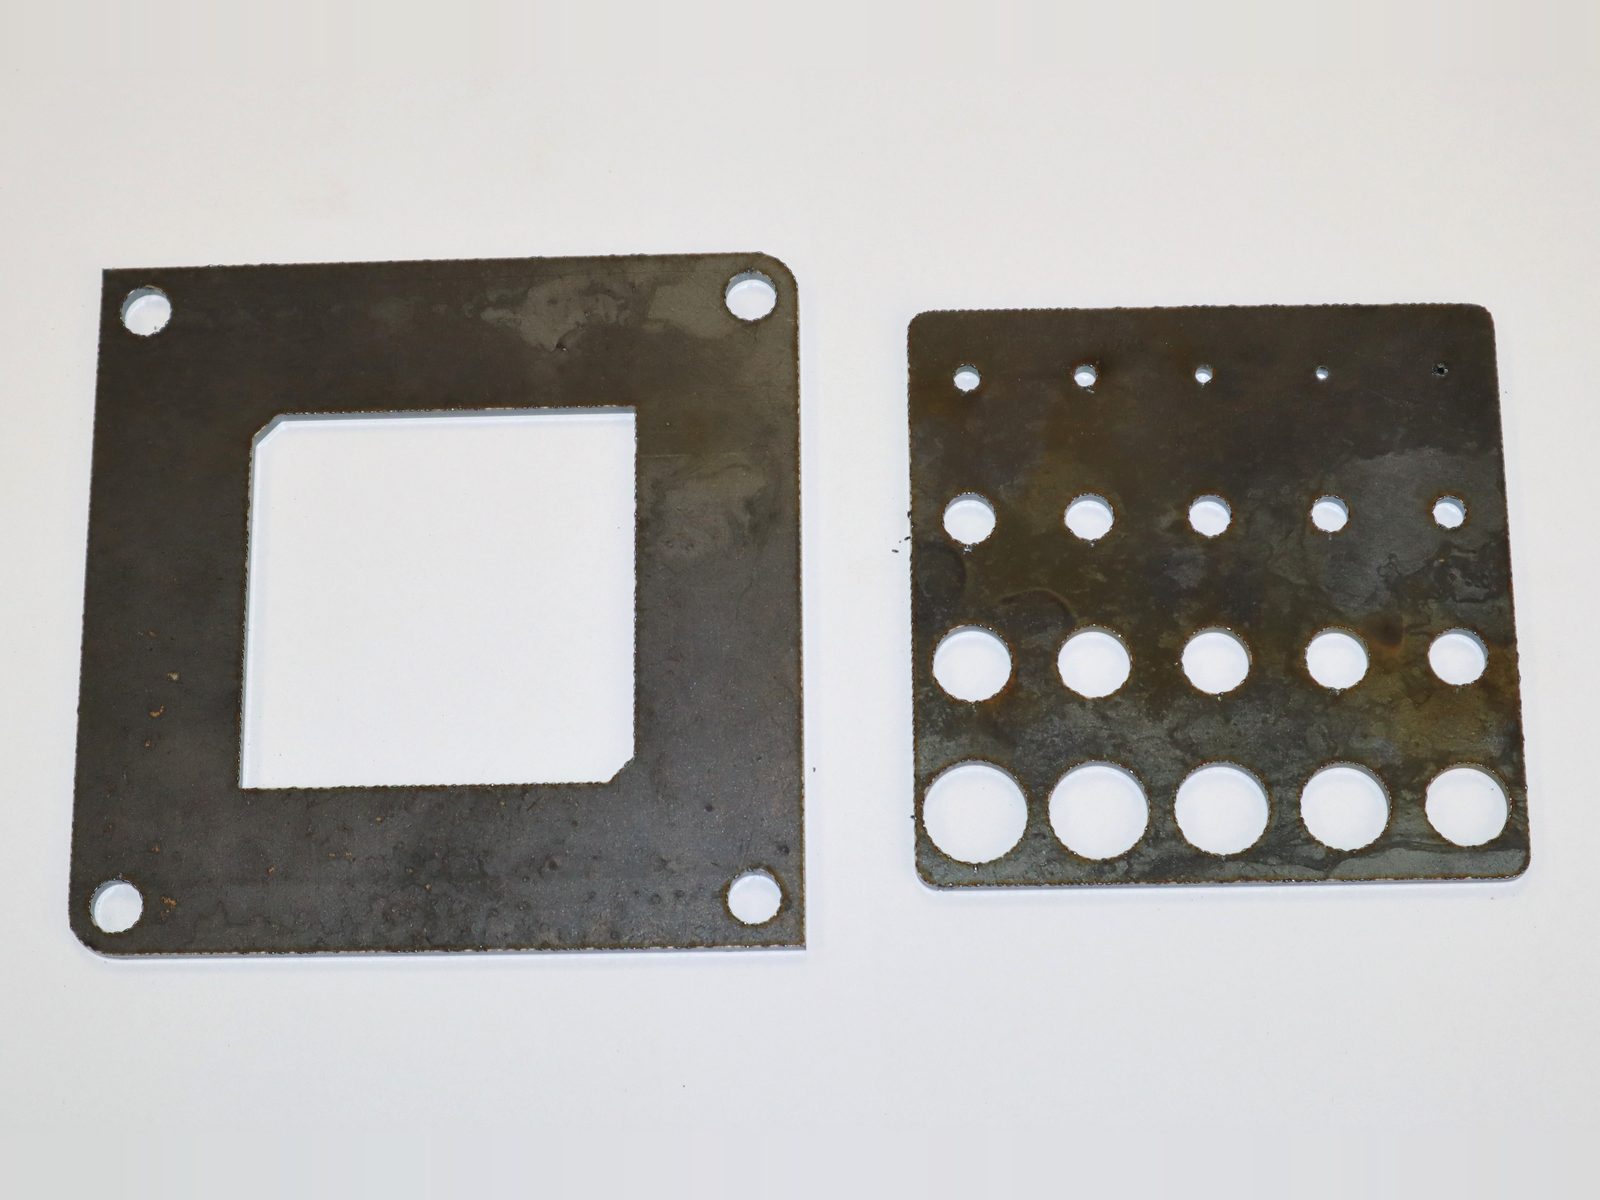
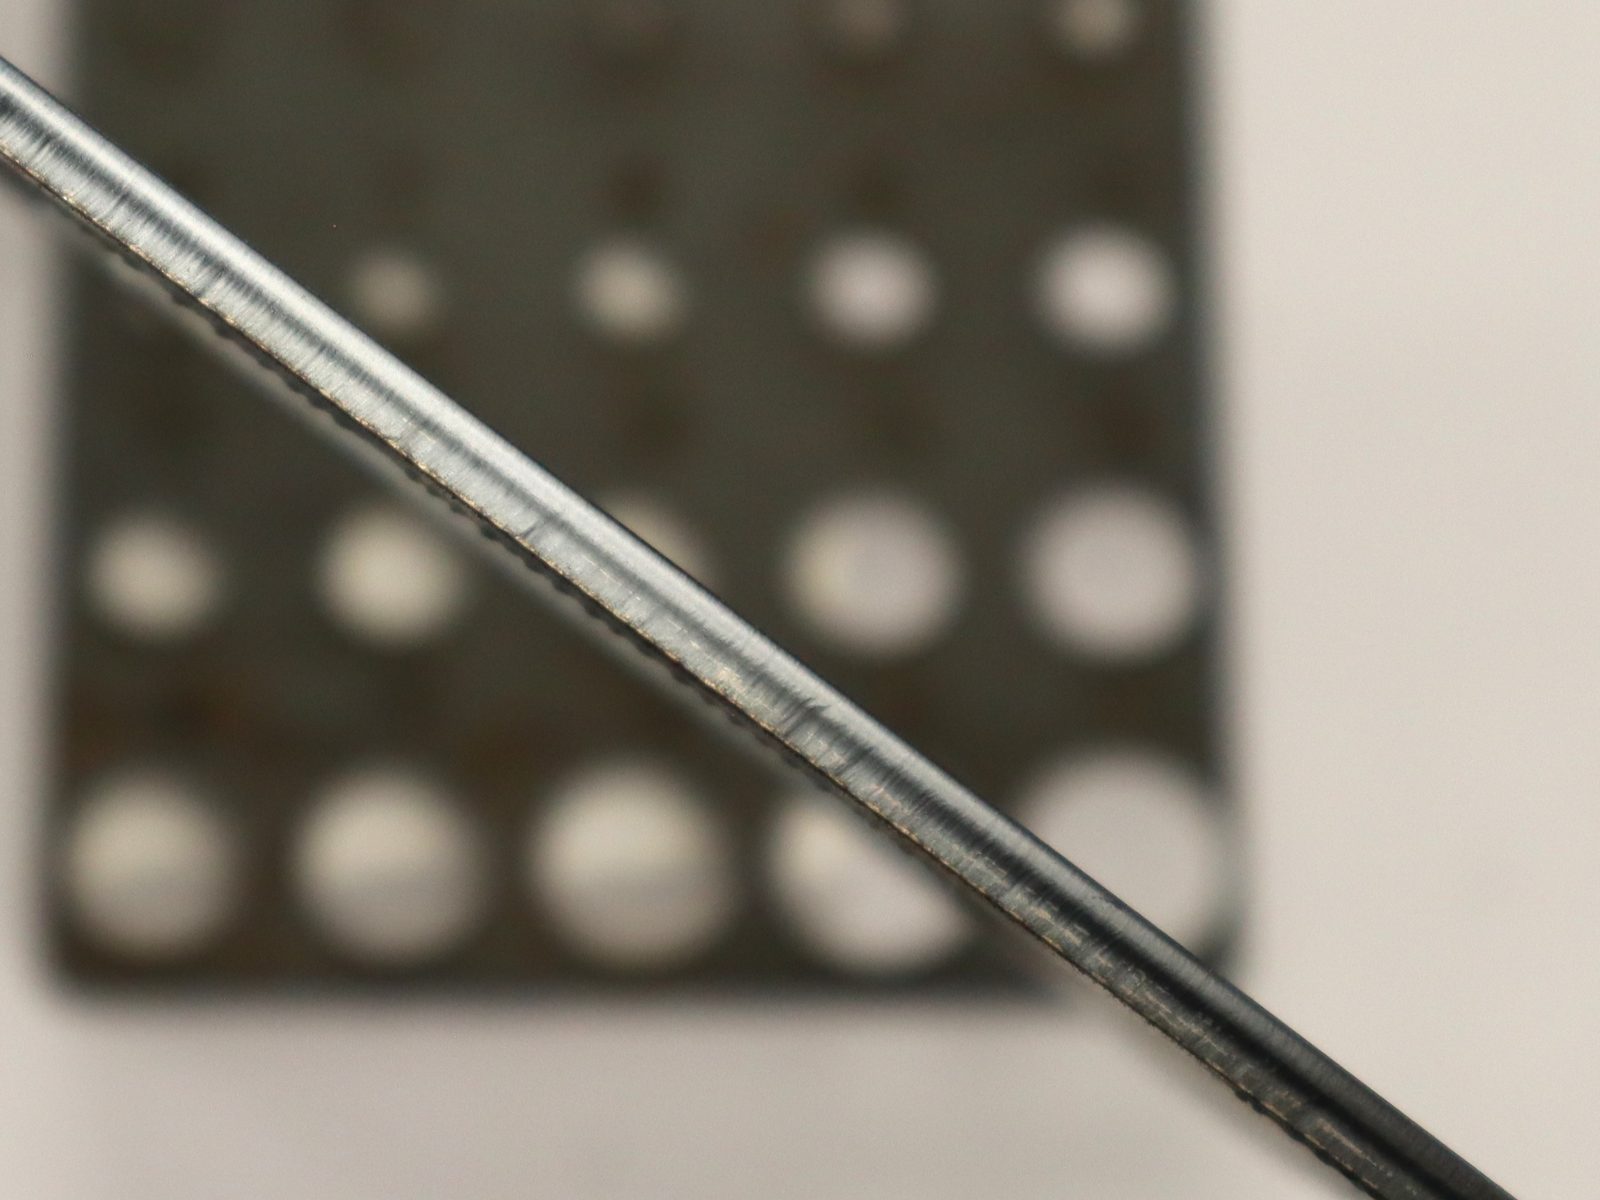
Czysty otwór od Ø 3, przelotowy od Ø 2. Lekki grat, ząbki na obrysie. Krawędź: drobne prążki. Rdzawy nalot na arkuszu to stan blachy, nie efekt cięcia.
Stal czarna 5 mm
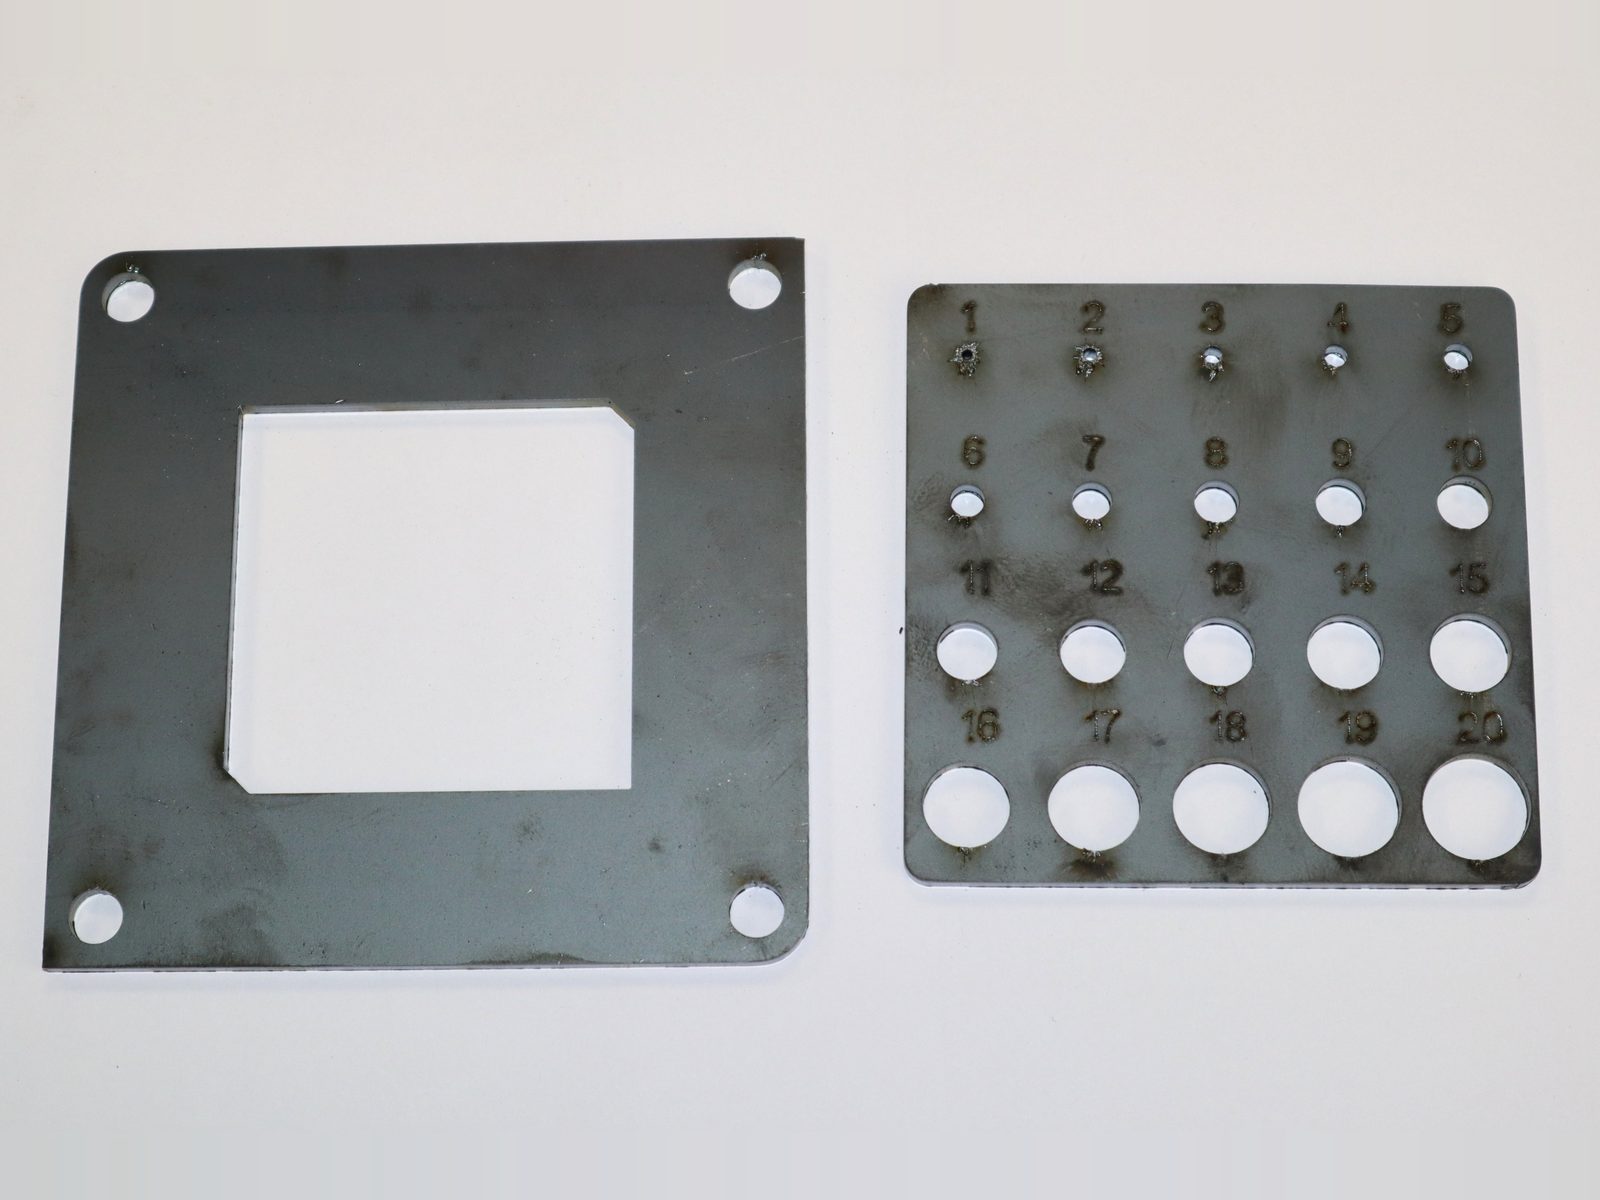
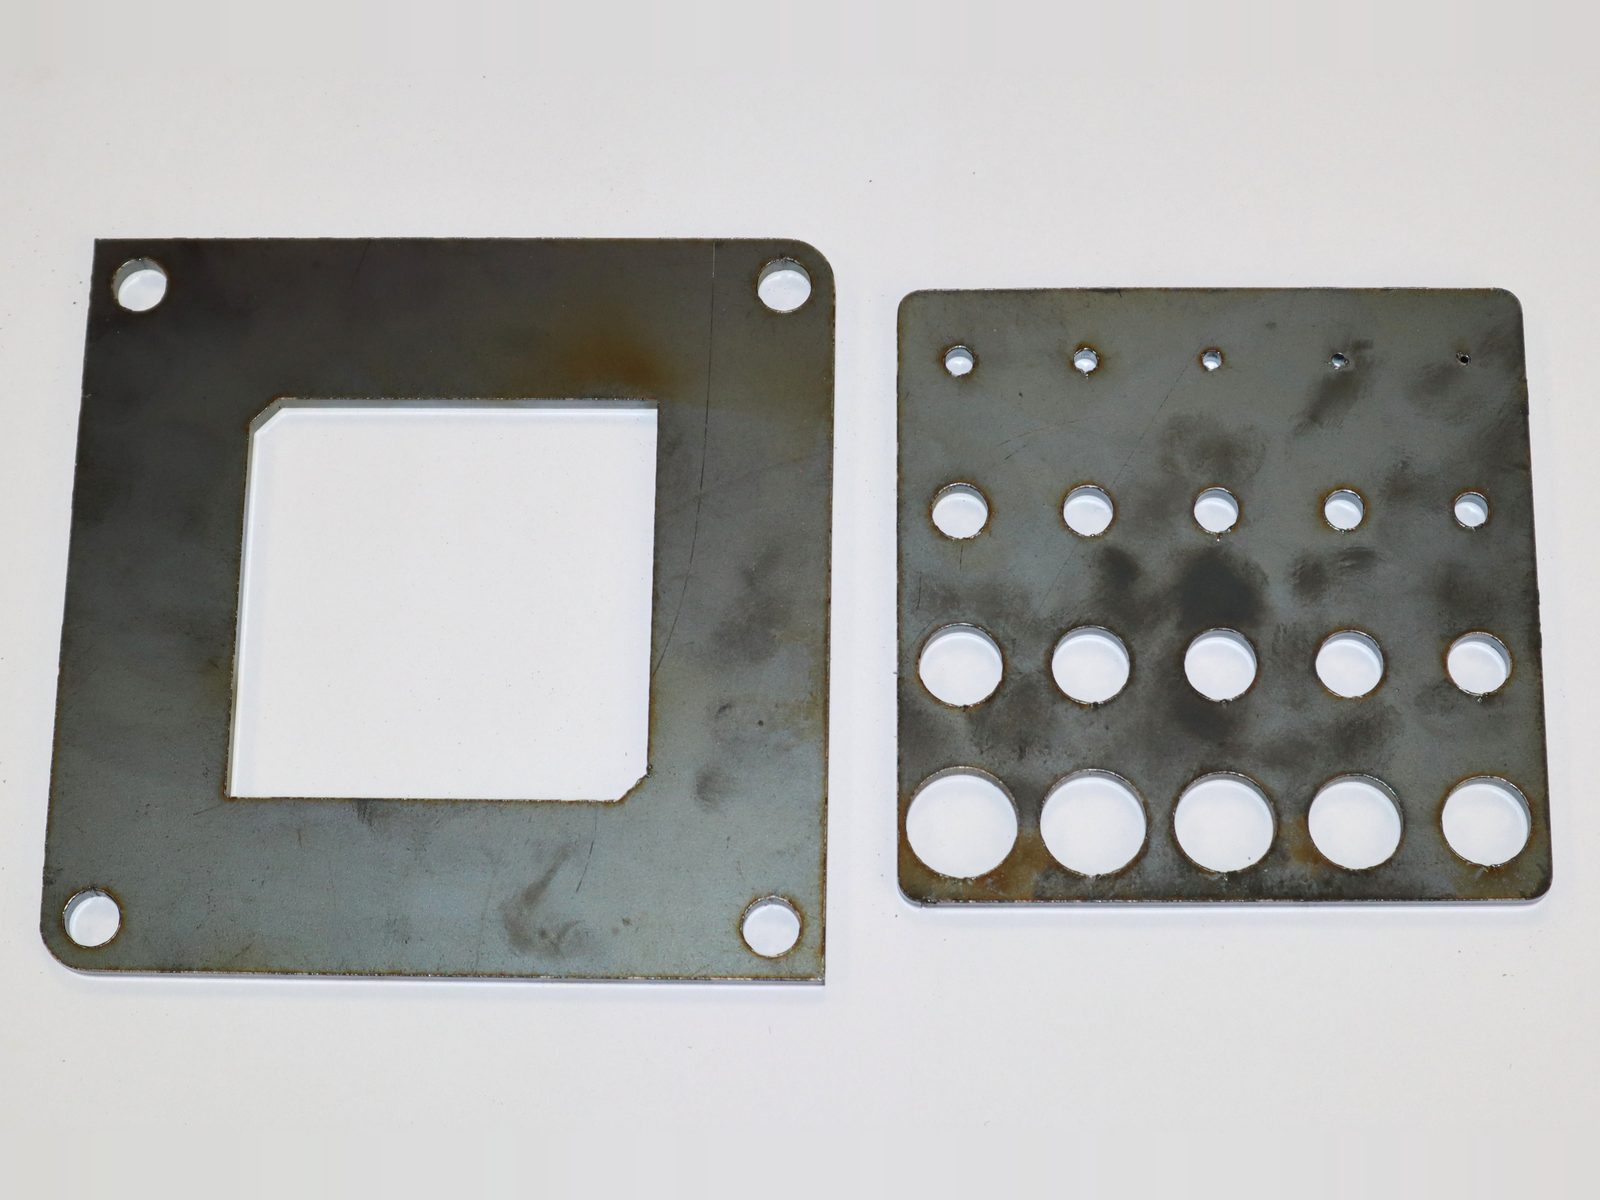
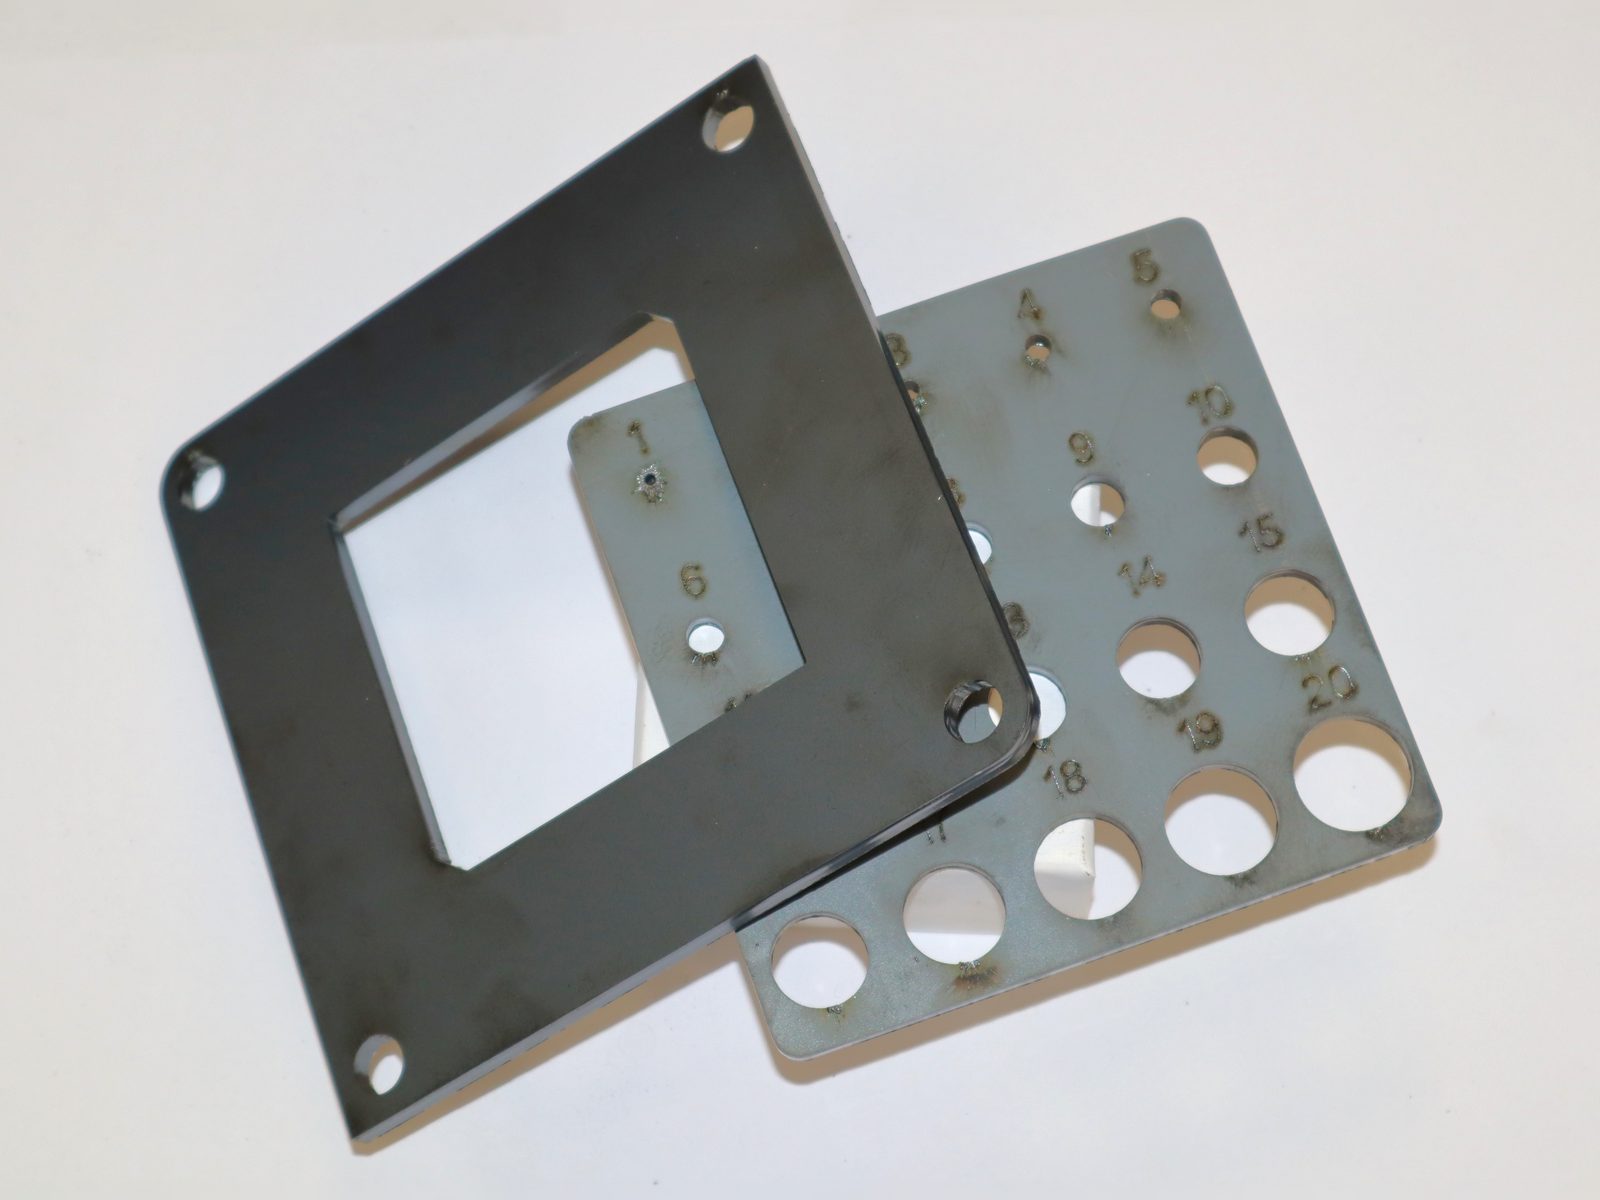
Czysty otwór od Ø 3, przelotowy od Ø 2. Lekki grat, kropelki pod otworami. Krawędź: drobne prążki.
Stal czarna 8 mm
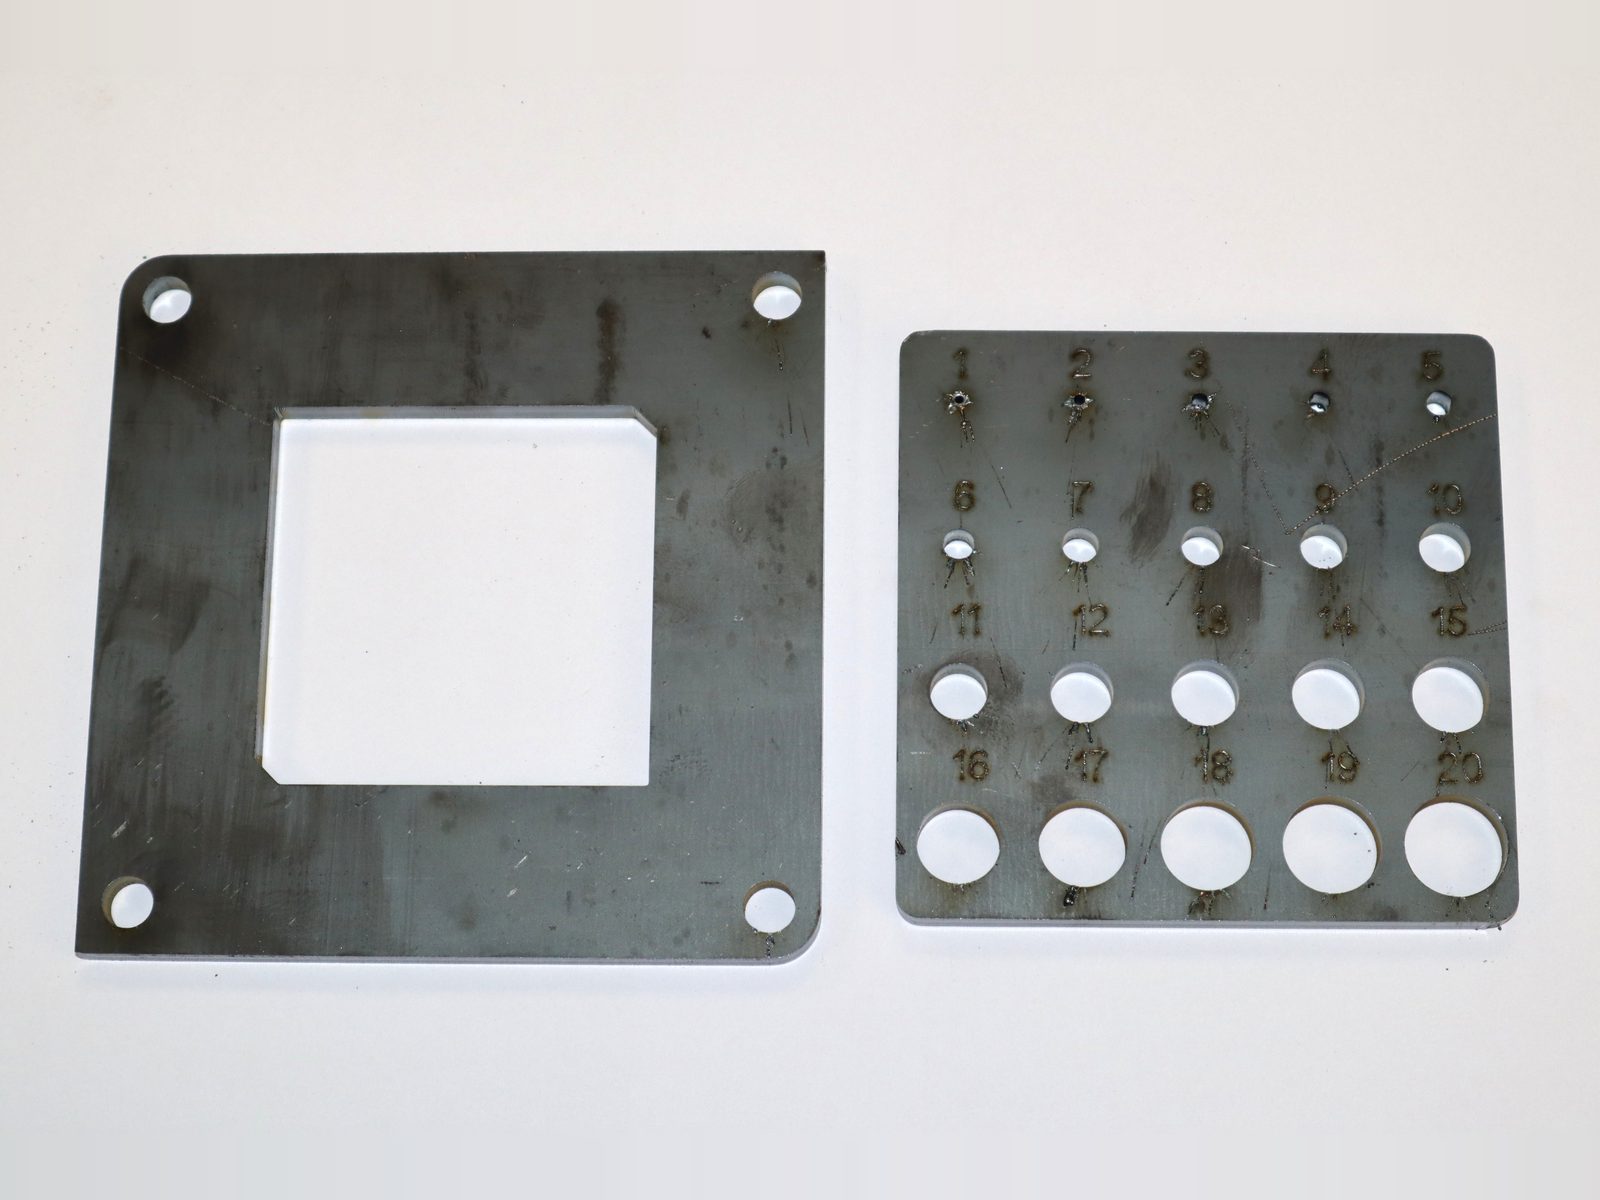
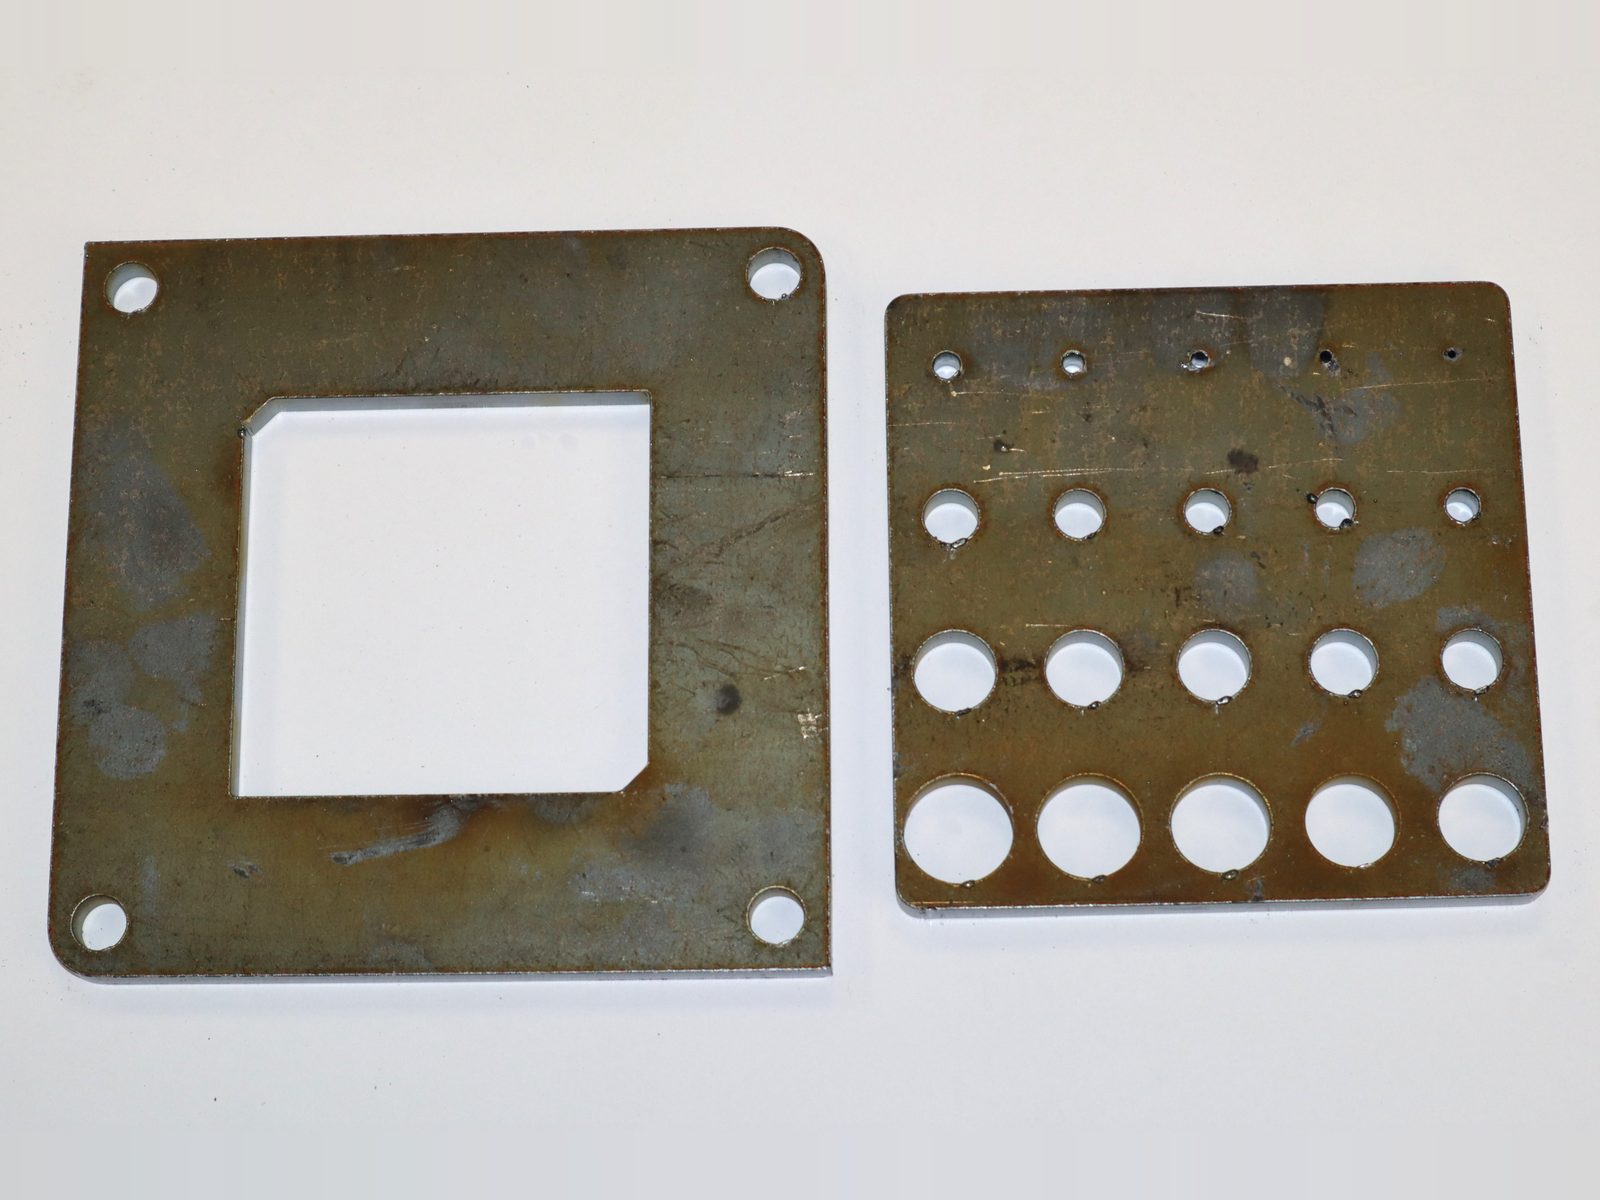
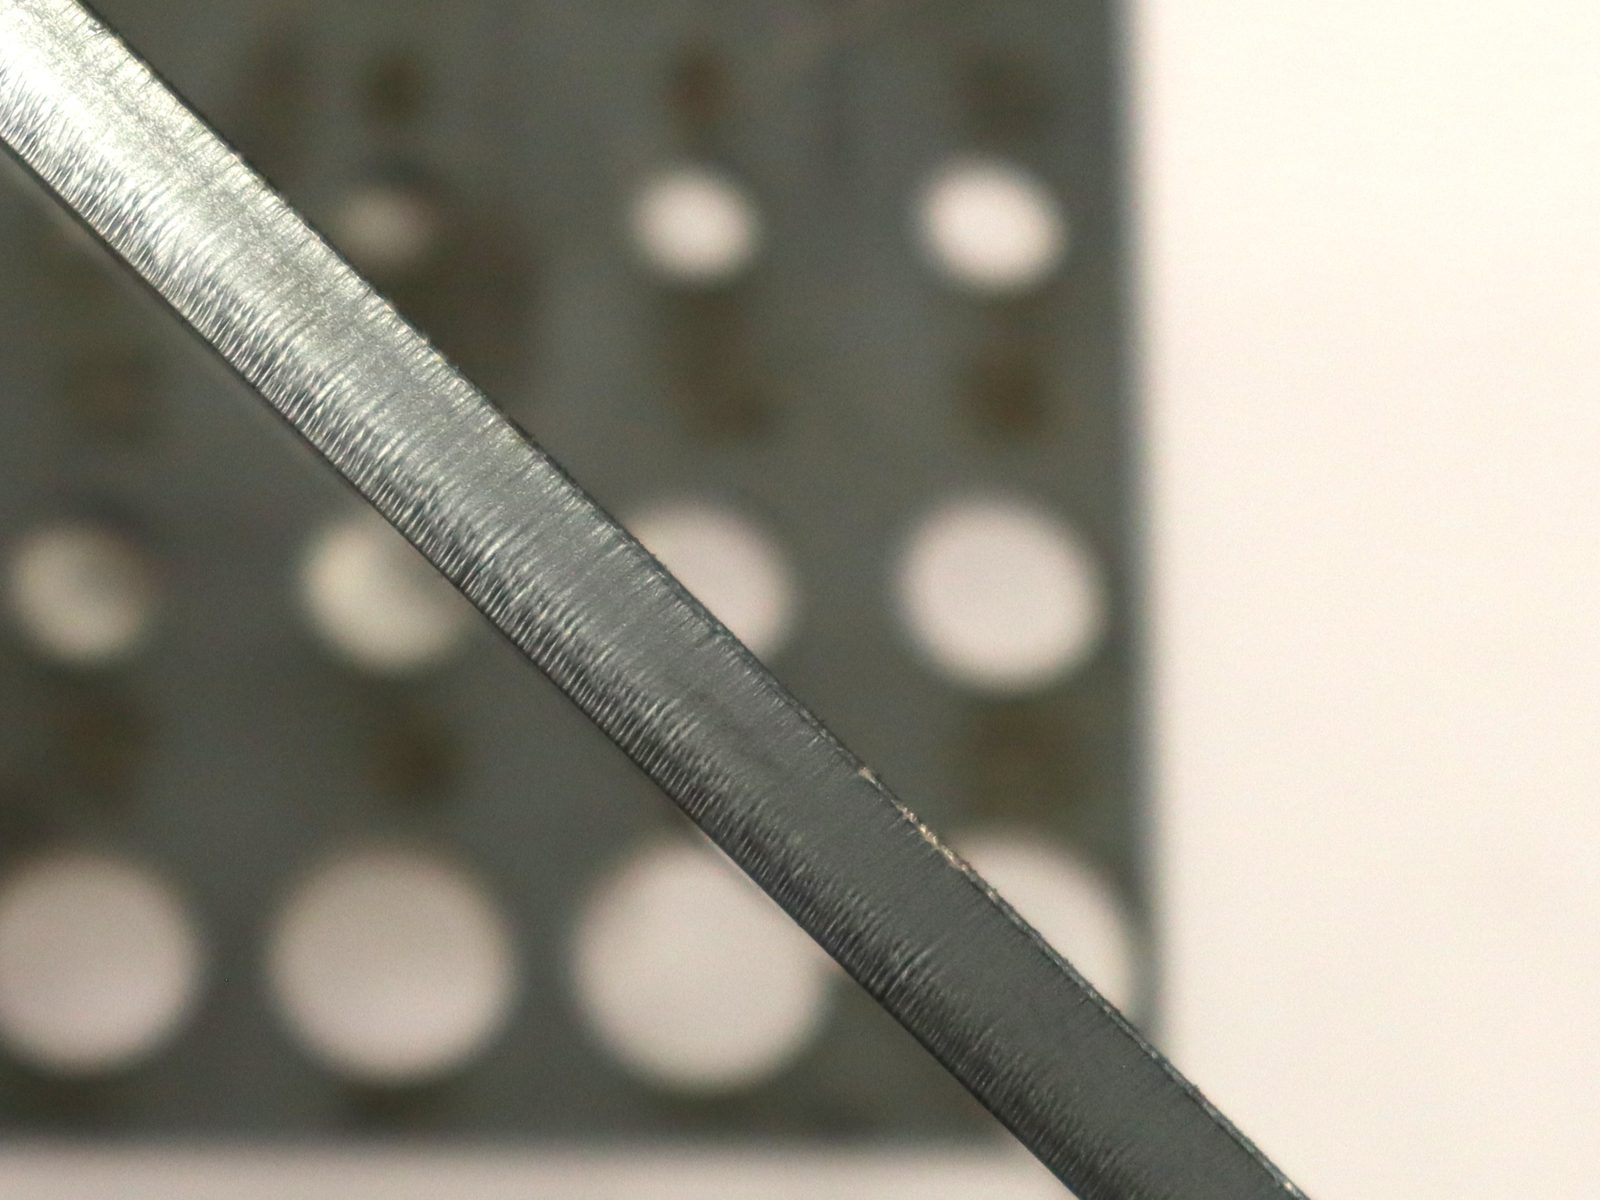
Czysty otwór od Ø 3, przelotowy od Ø 2. Wyraźniejszy grat, ząbki. Krawędź: równe prążki.
Stal czarna 10 mm
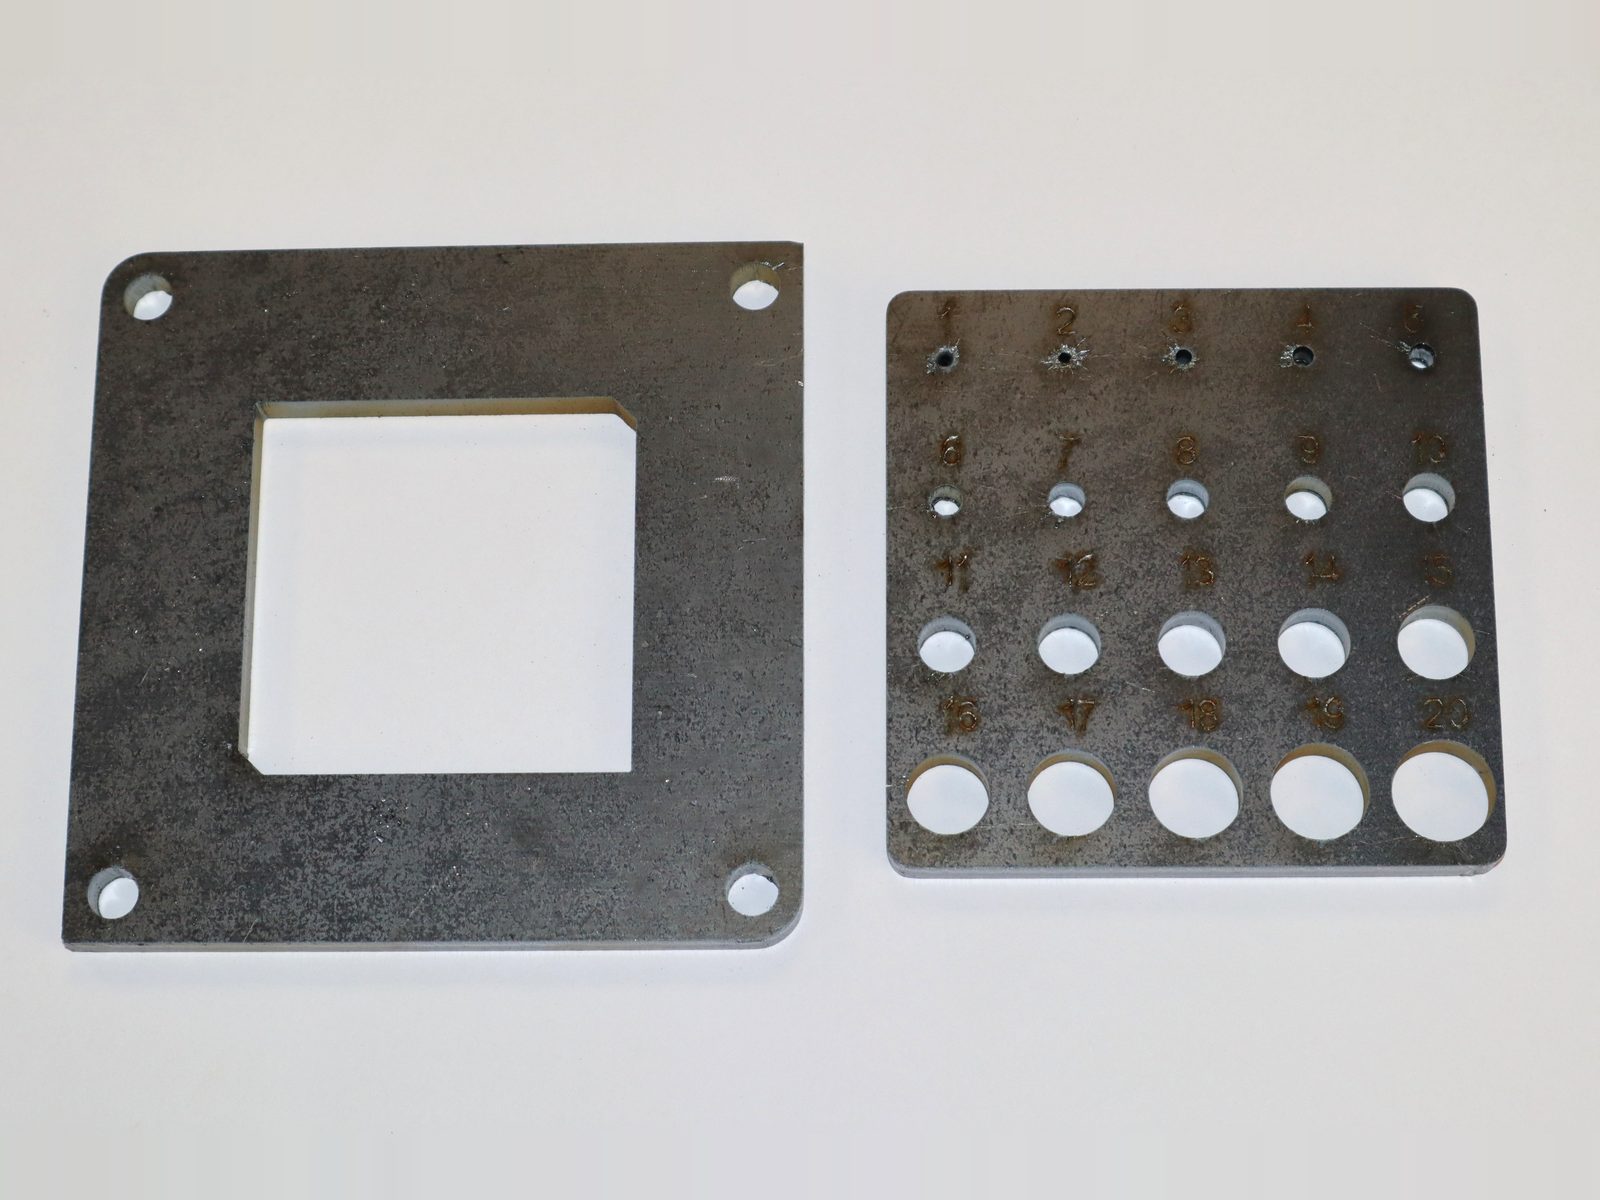
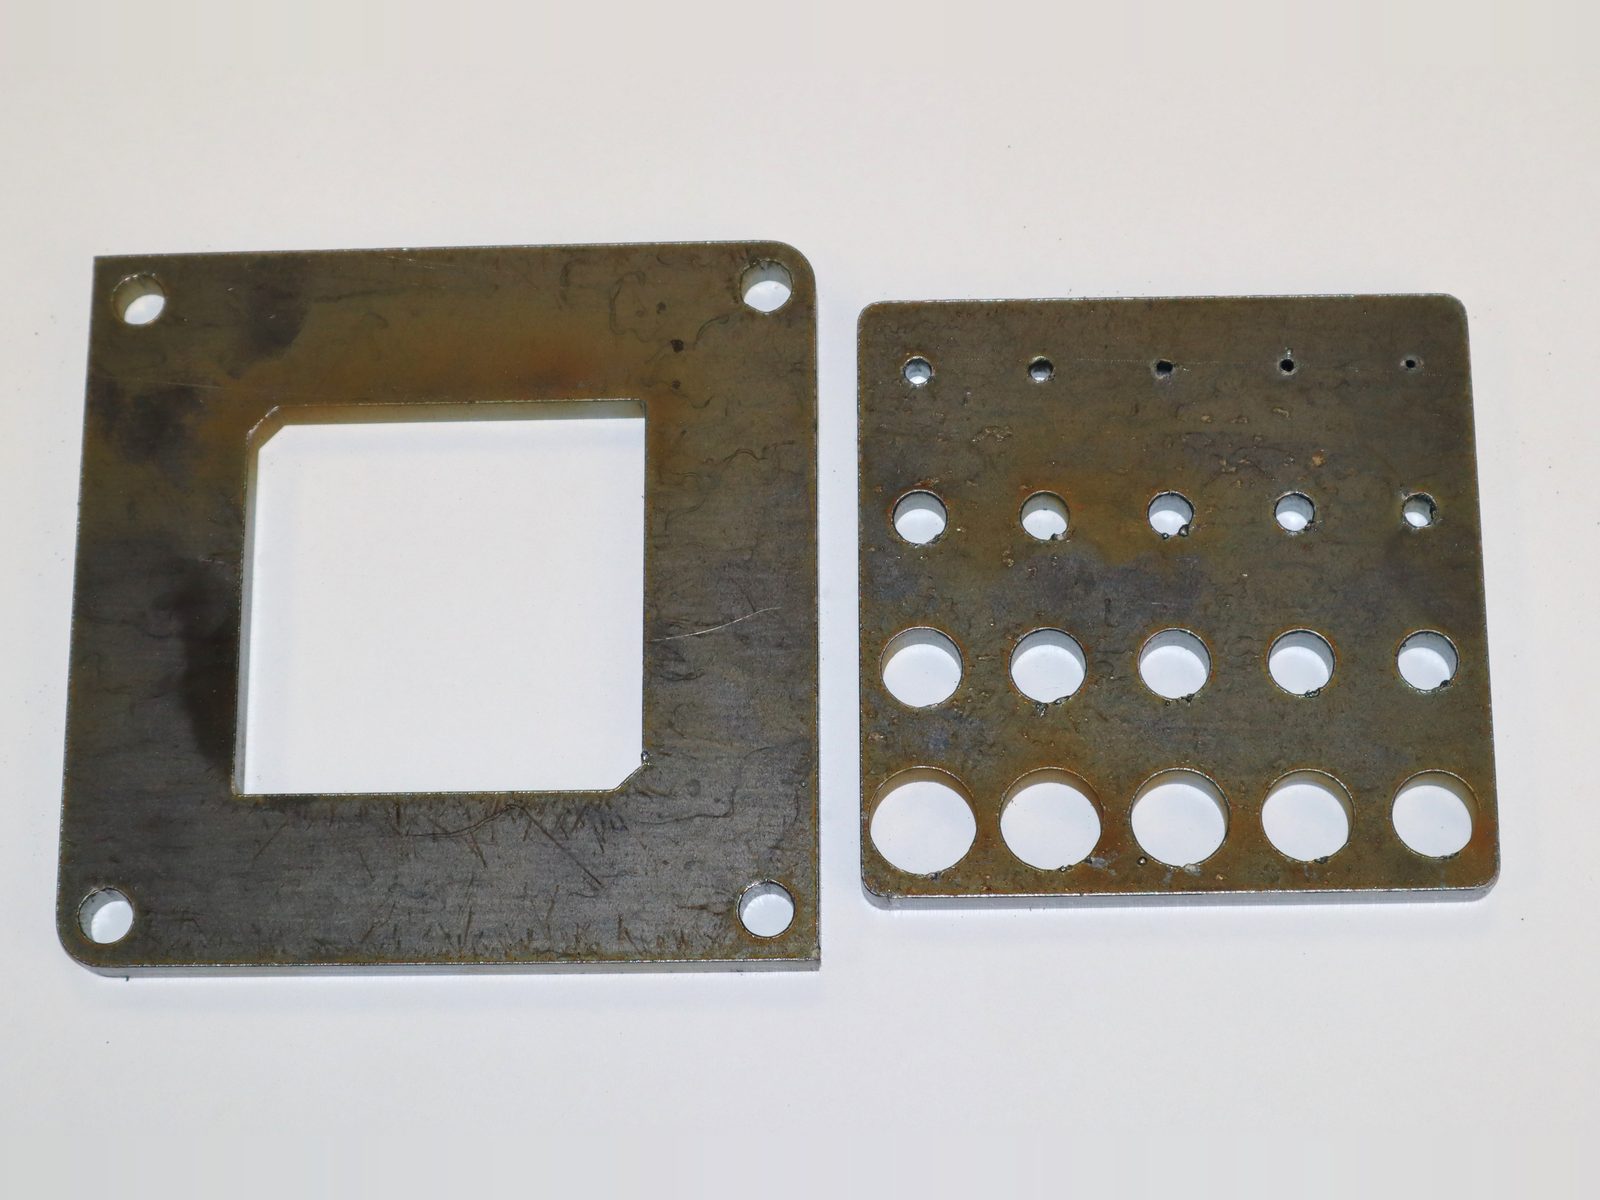
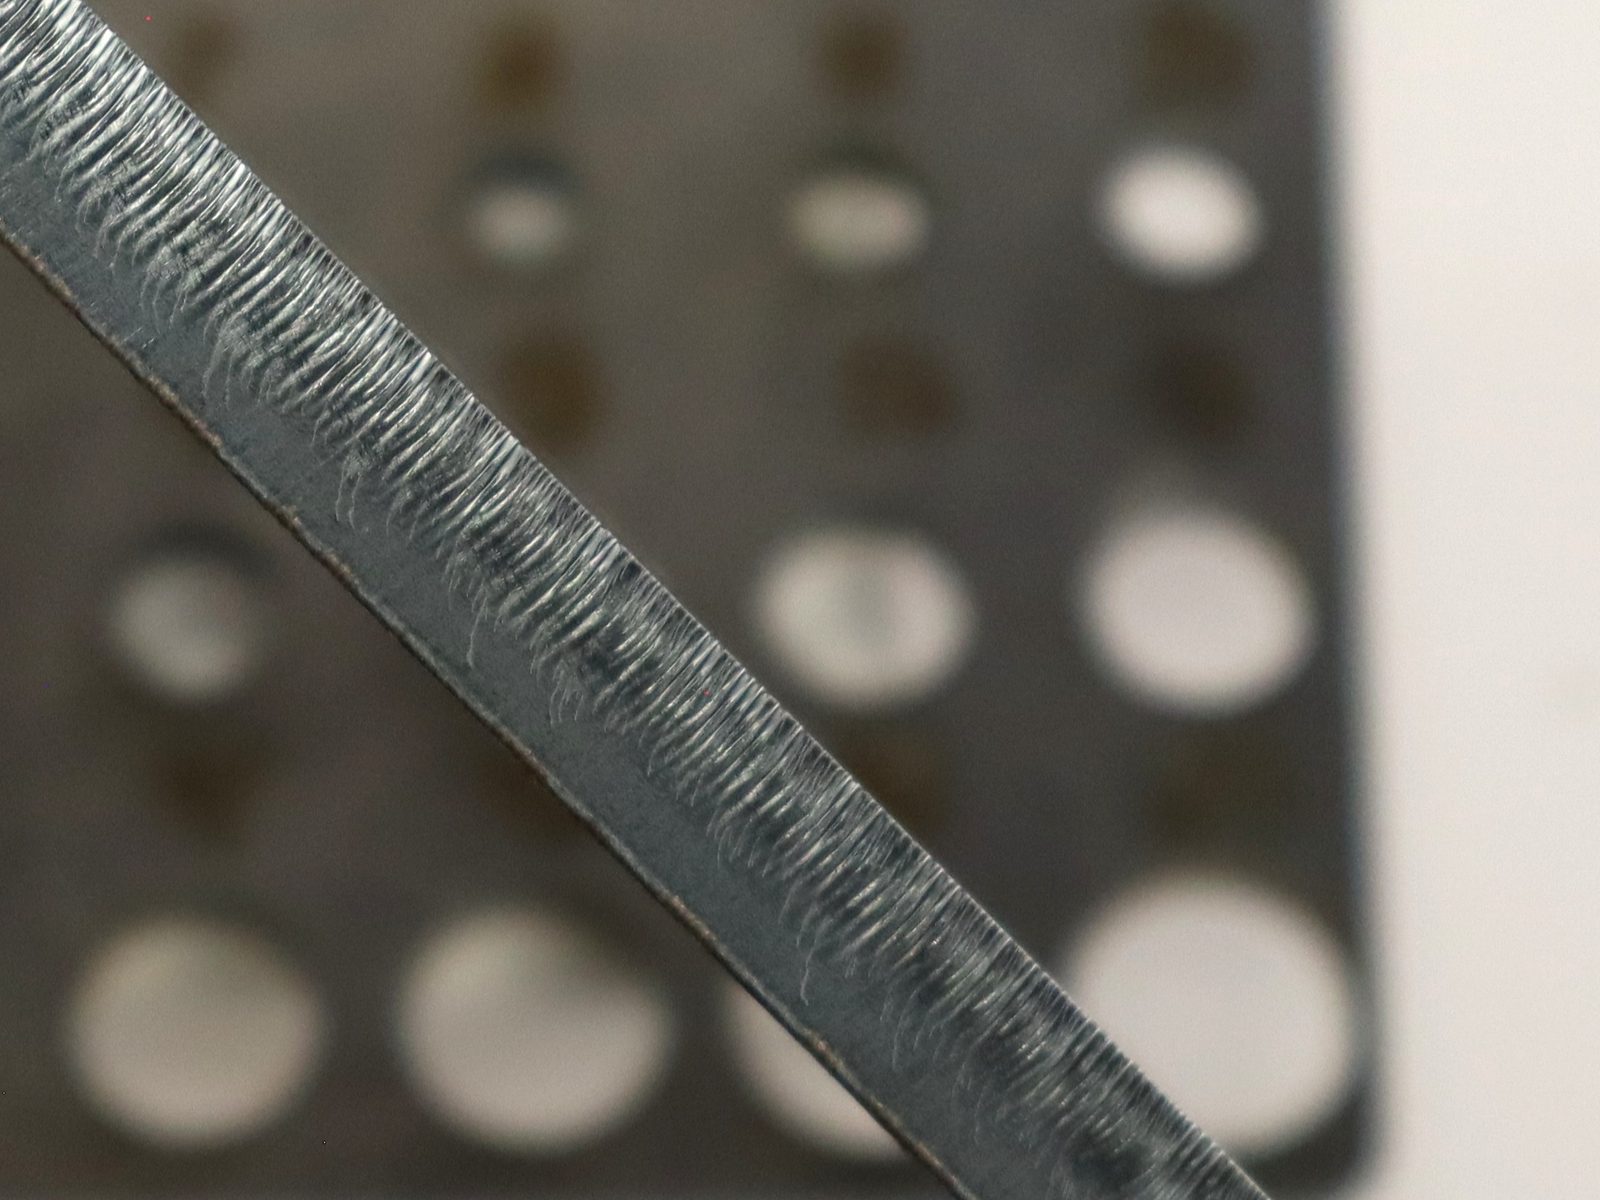
Czysty otwór od Ø 4, przelotowy od Ø 2. Wyraźny grat, ząbki i perełki. Krawędź: prążki, dół przypalony.
Stal czarna 15 mm
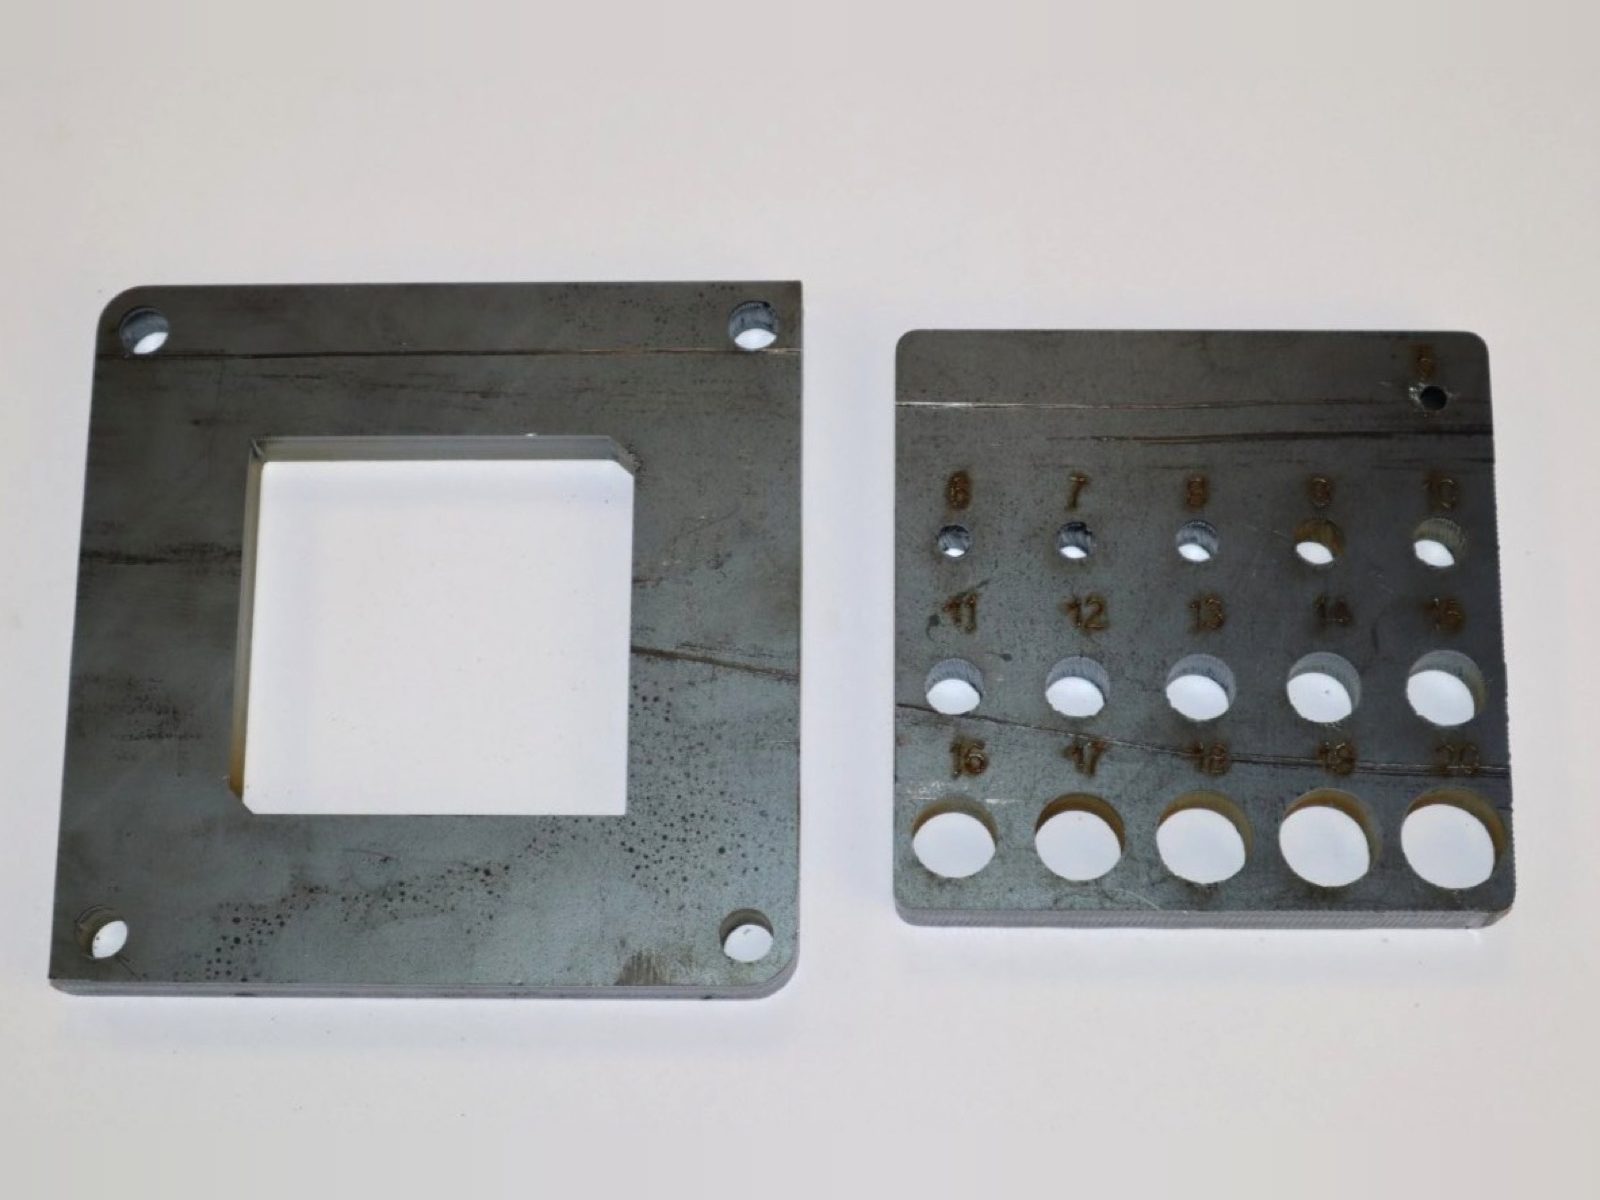
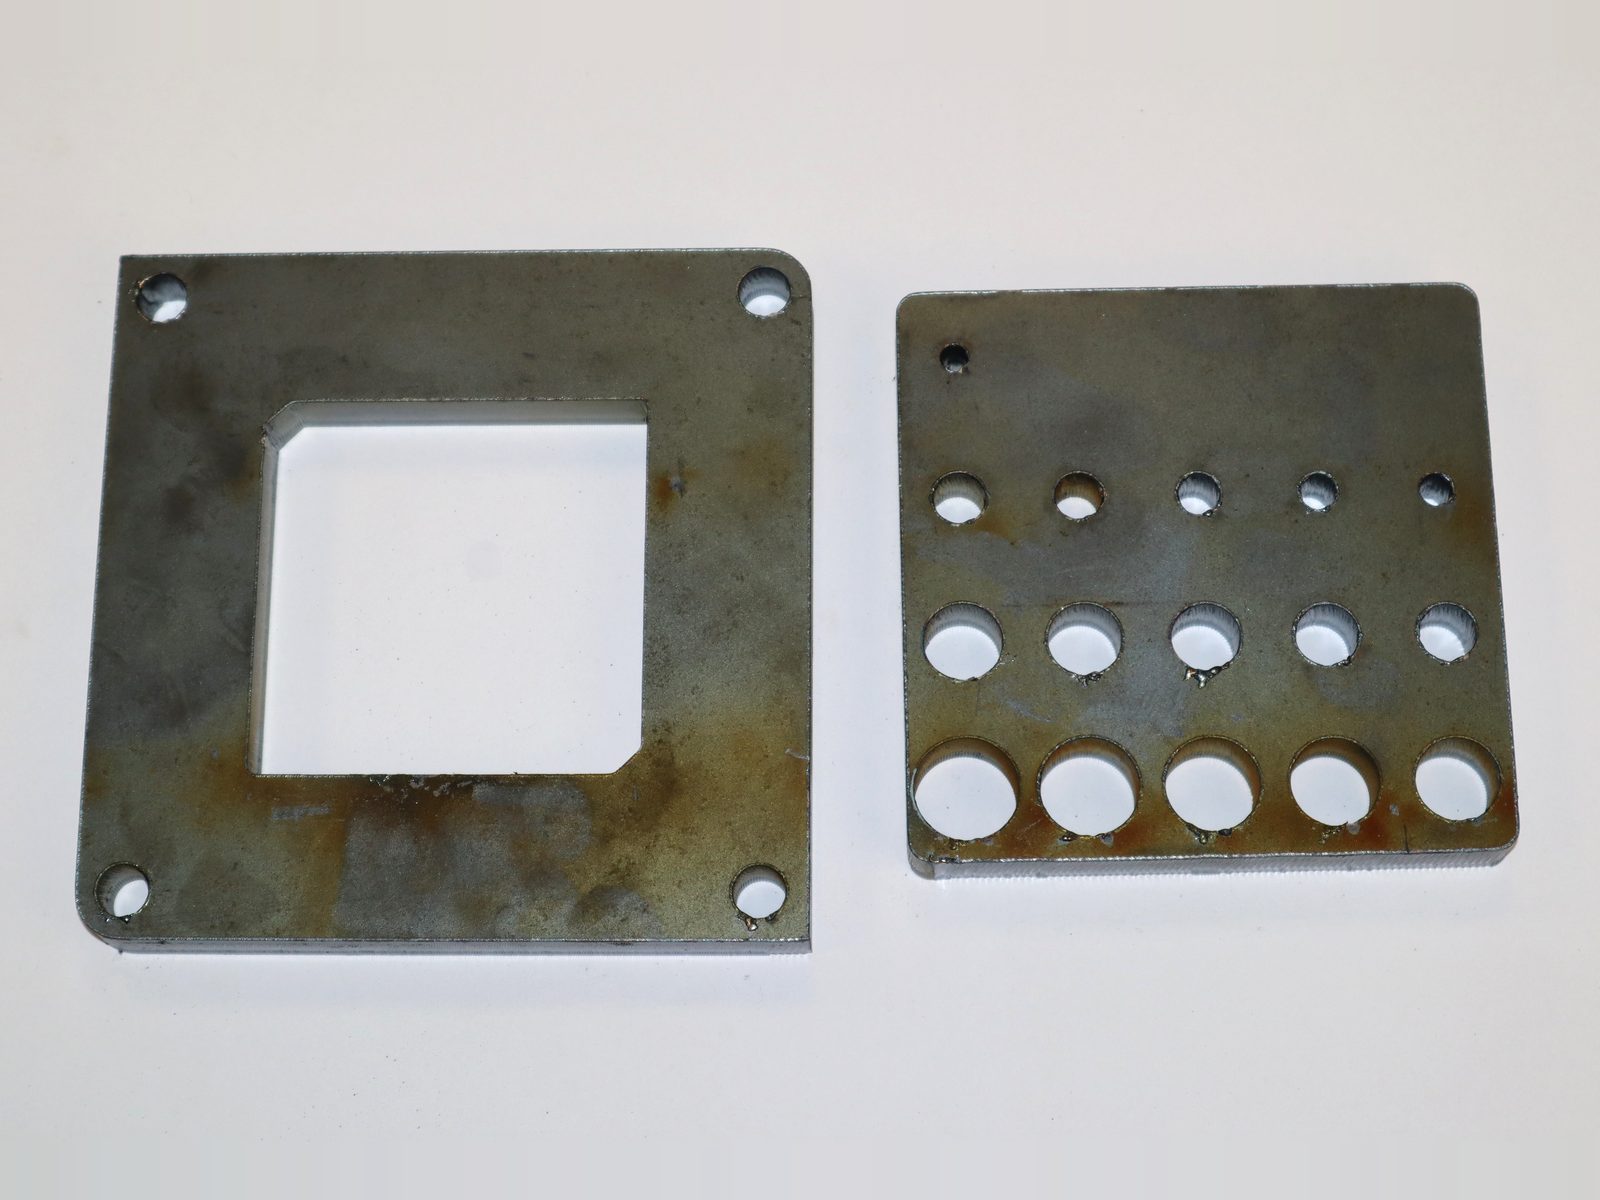
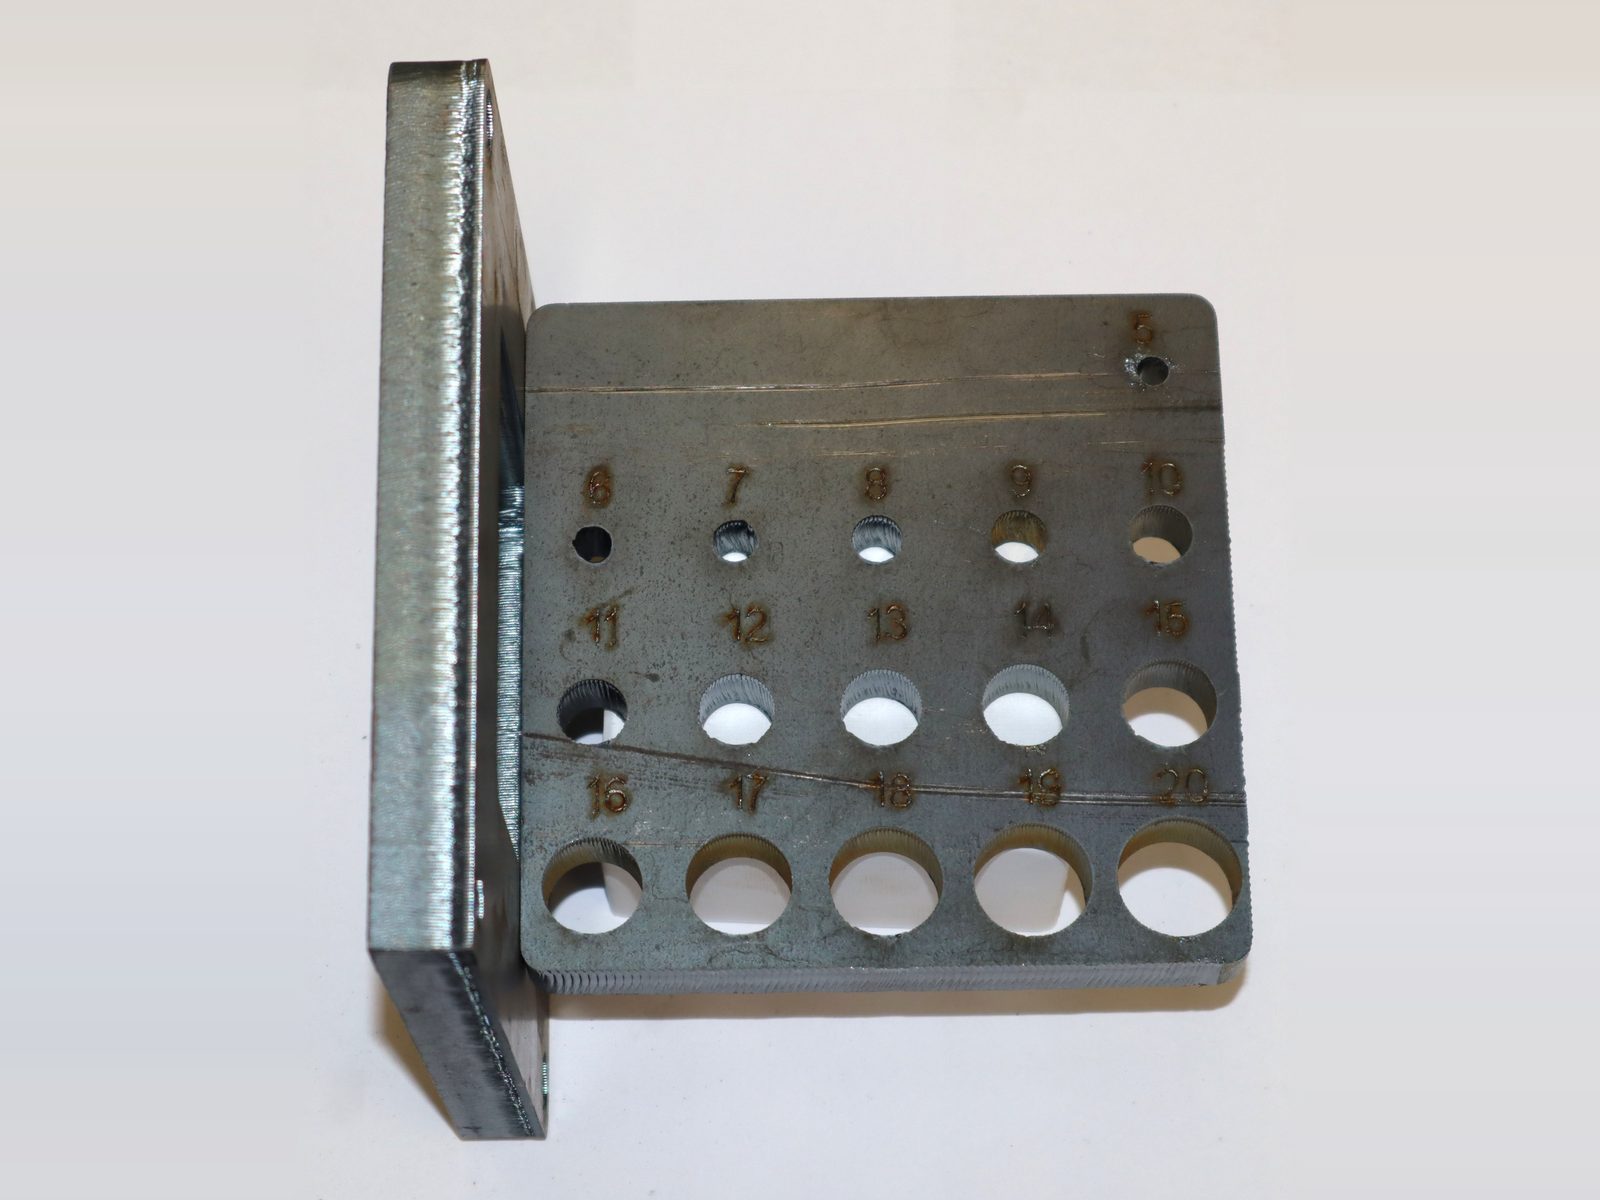
Czysty otwór od Ø 8-10, przelotowy od Ø 5. Wyraźny grat, bryłki. Krawędź: grube prążki. Otworów Ø 1-Ø 4 w tej grubości nie wycinamy.
Stal czarna 20 mm
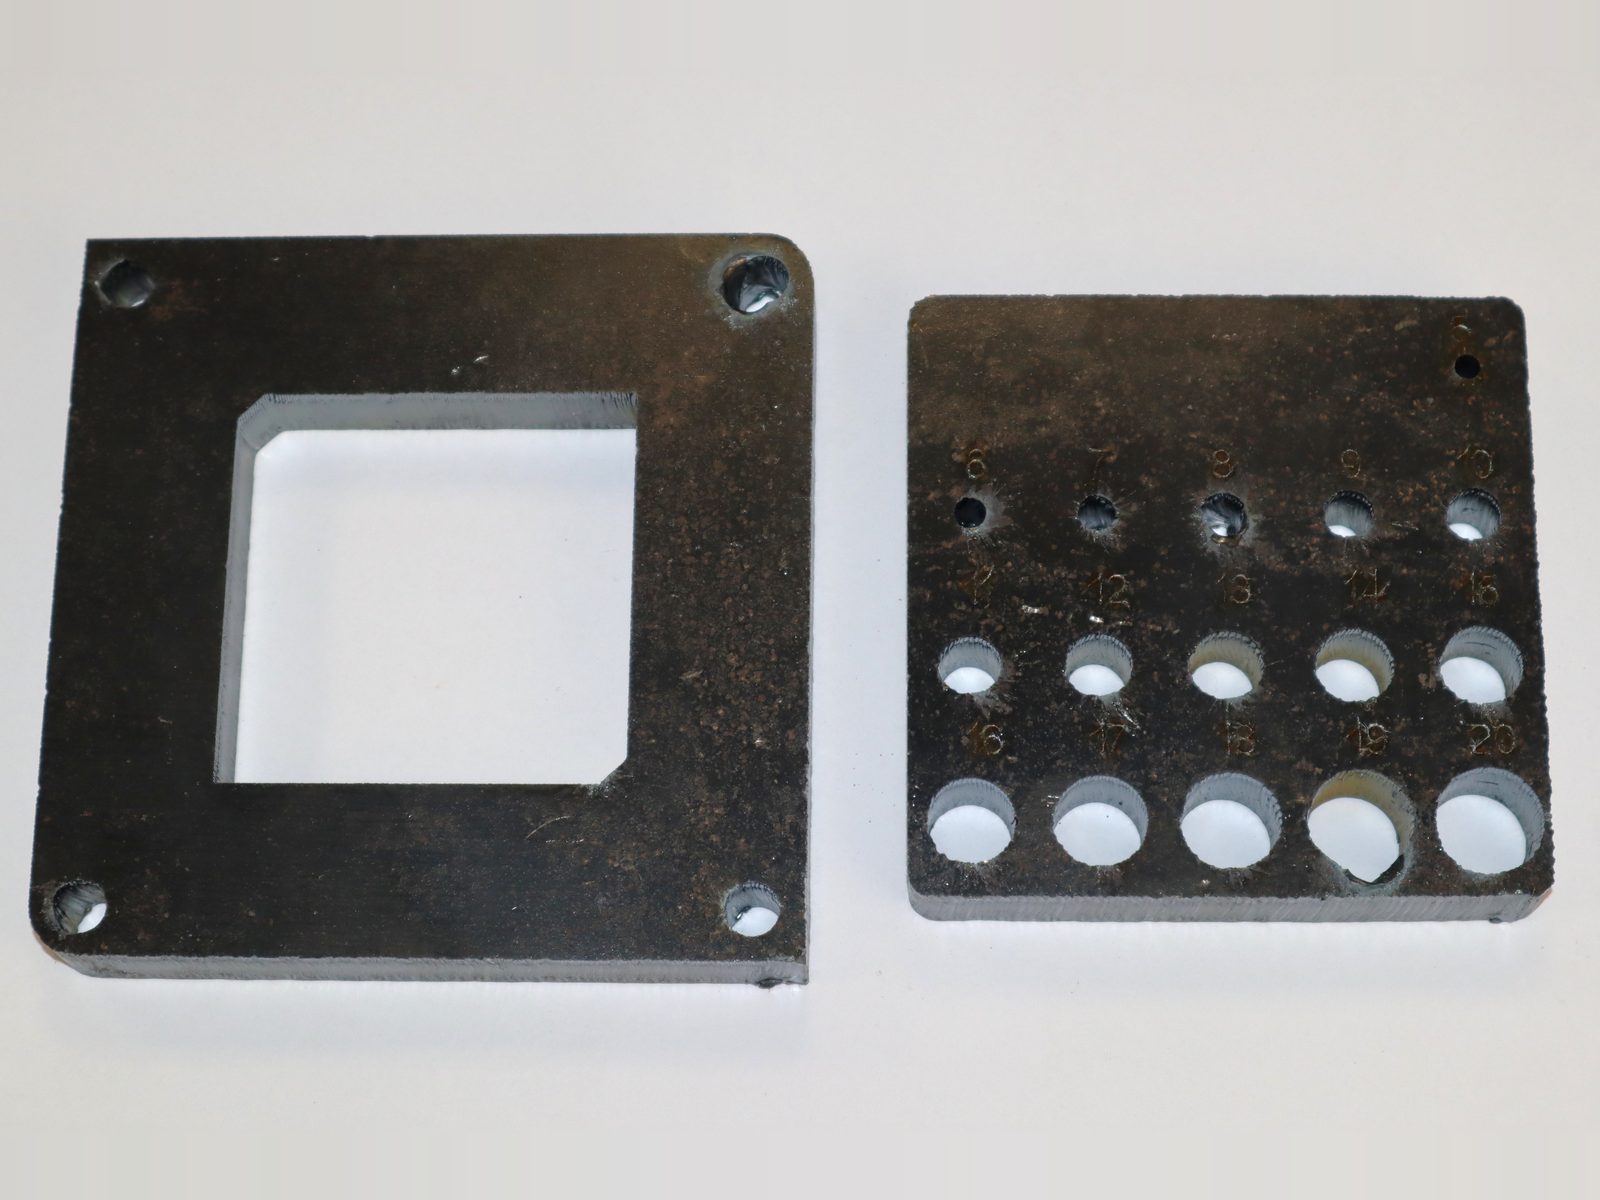
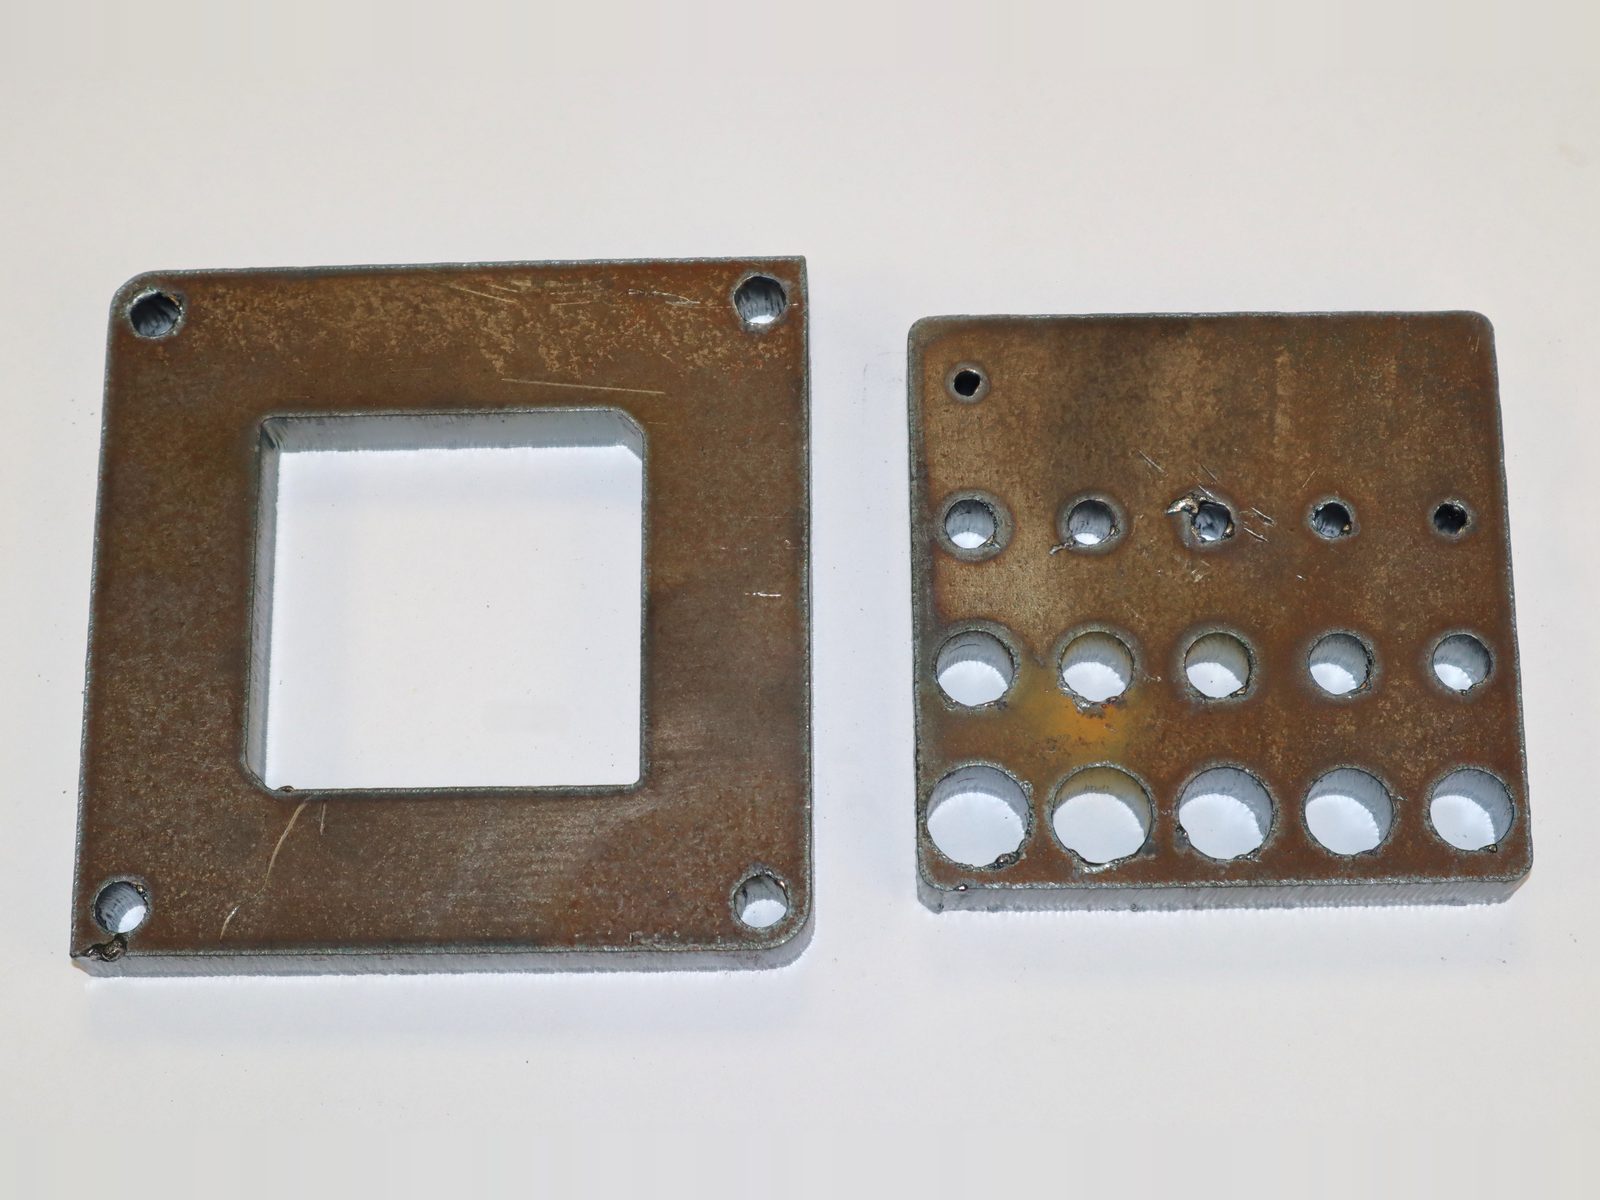
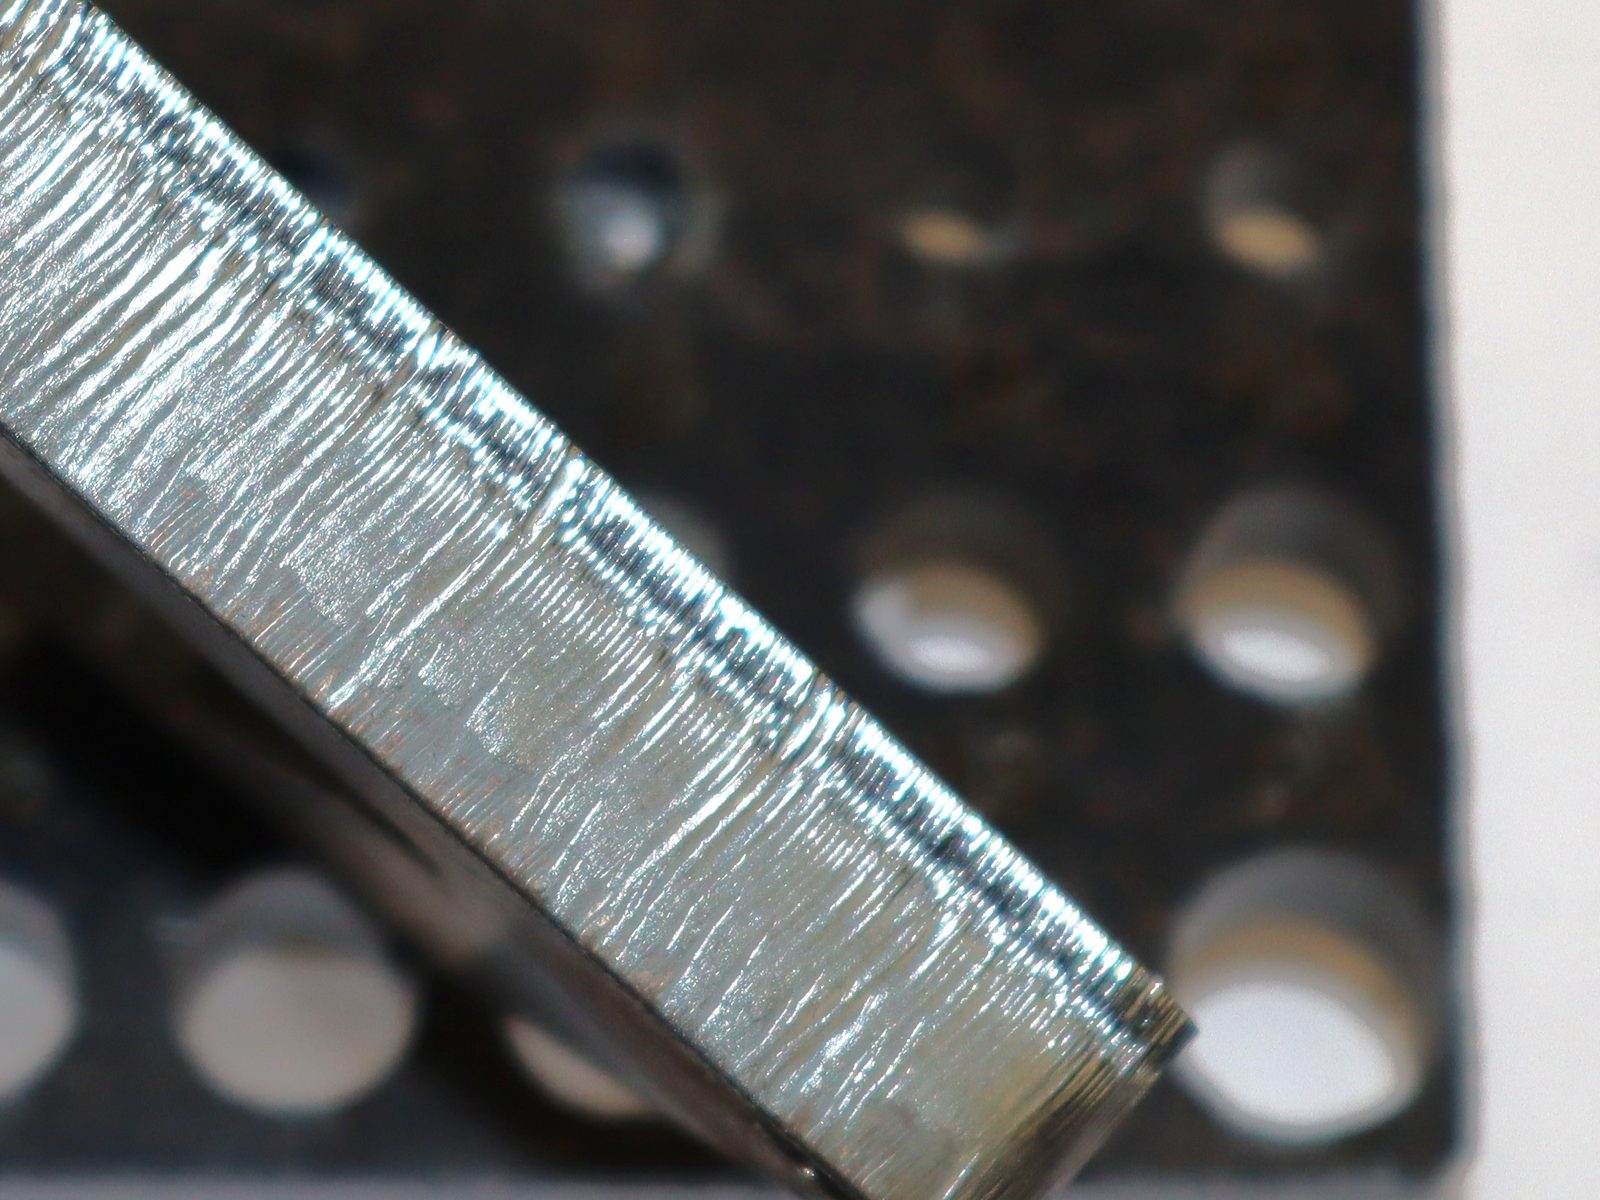
Czysty otwór od Ø 10, przelotowy od Ø 5. Wyraźny grat, bryłka na Ø 8. Krawędź: grube prążki, dół przypalony. Otworów Ø 1-Ø 4 w tej grubości nie wycinamy.
Stal zimnowalcowana DC01 1 mm
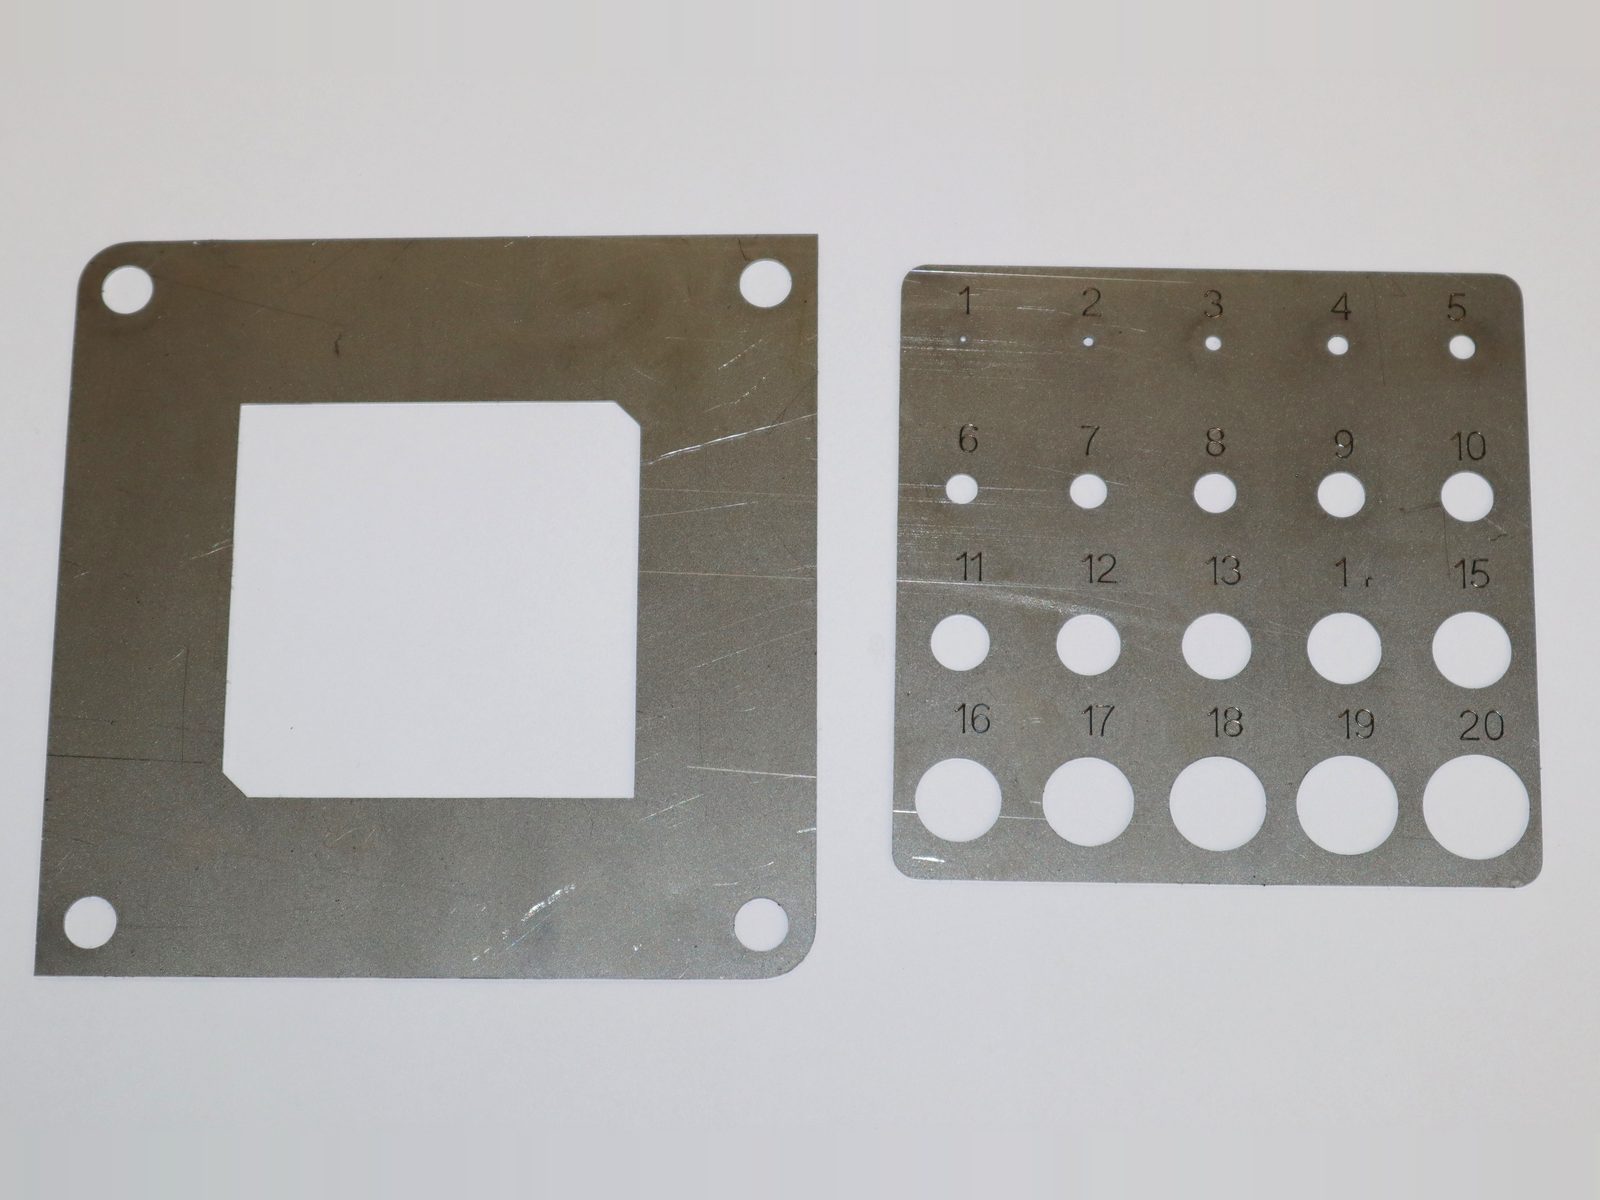
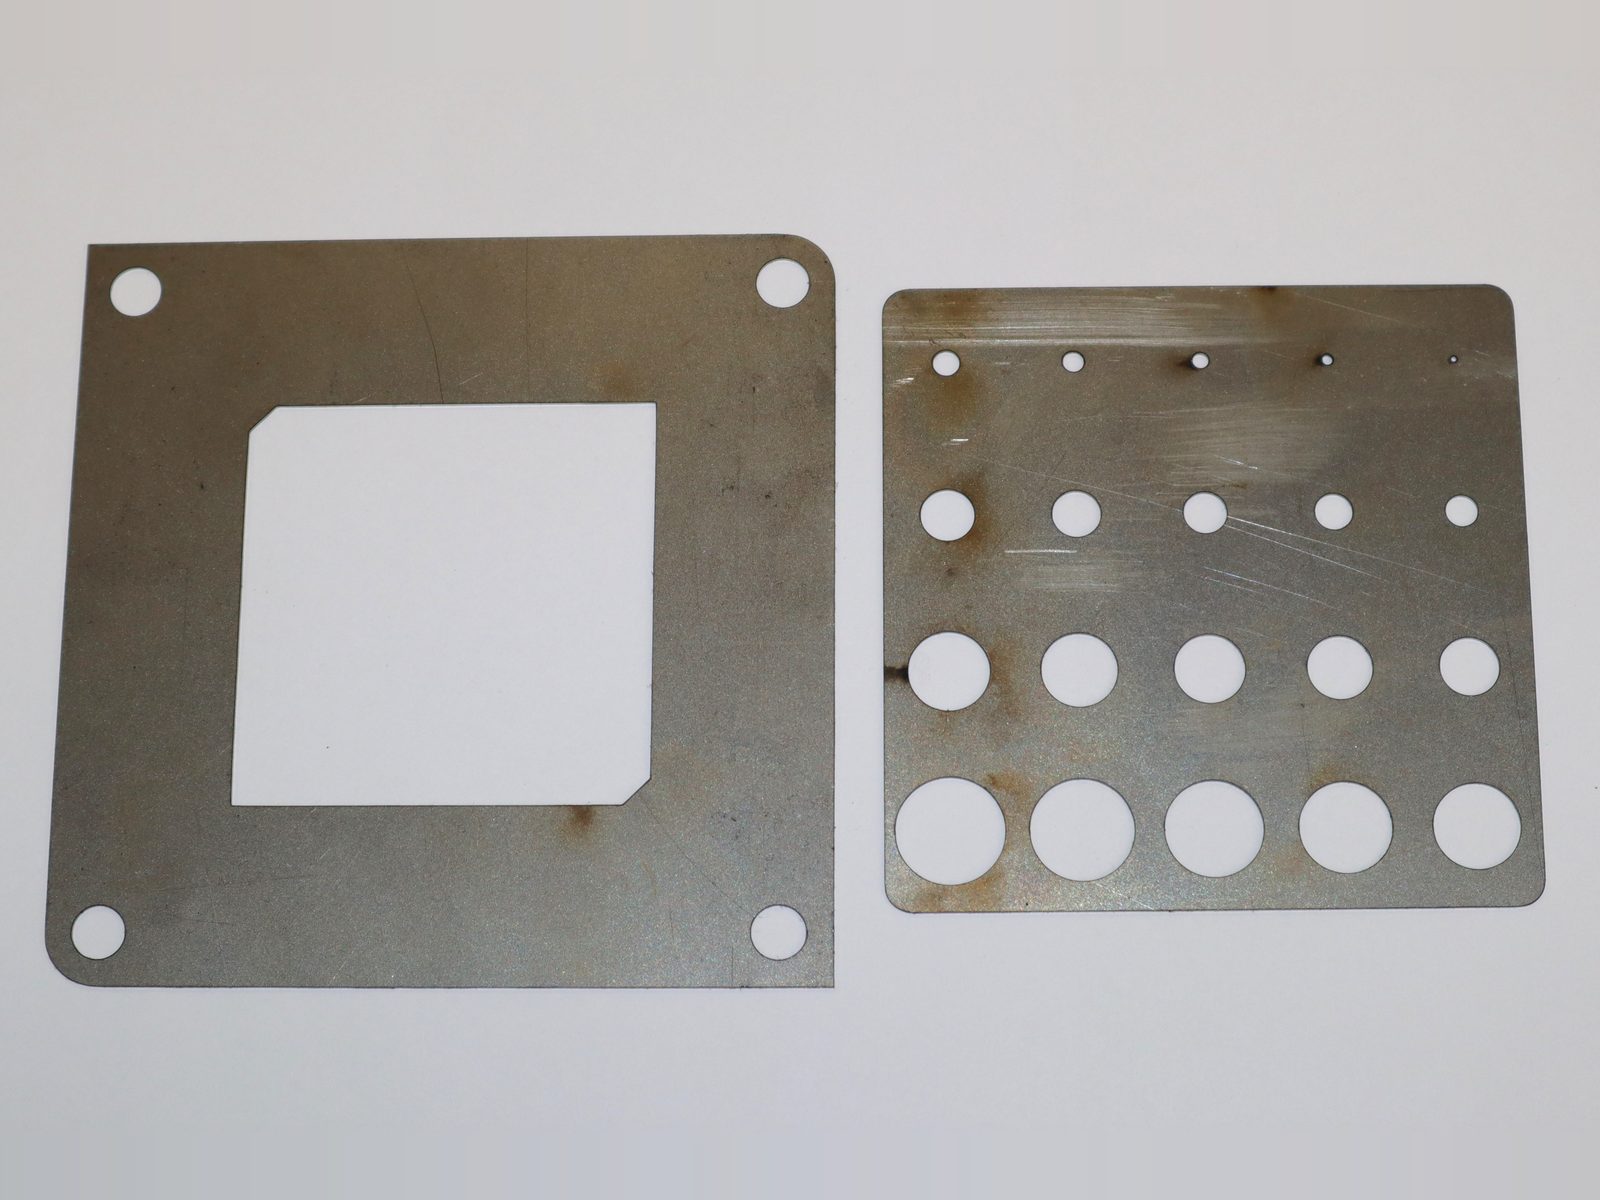
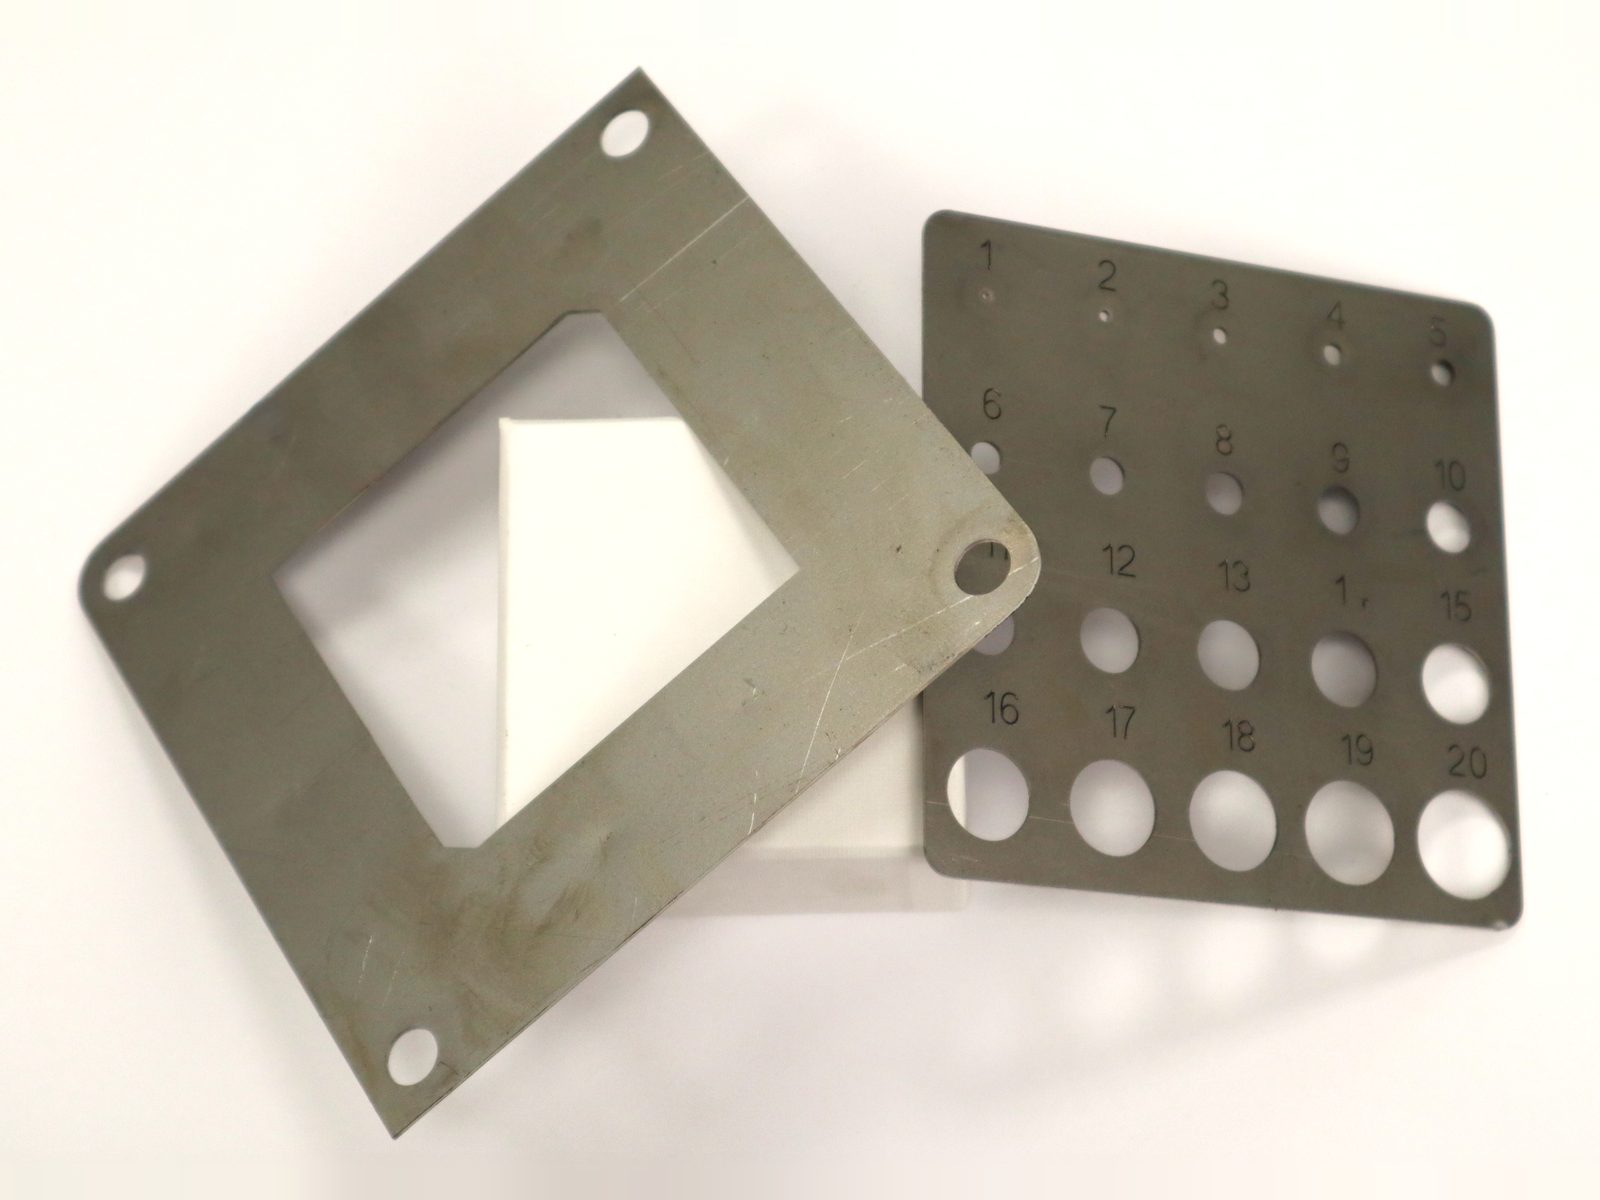
Czysty otwór od Ø 2, przelotowy od Ø 1. Brak gratu. Krawędź: prawie gładka.
Stal zimnowalcowana DC01 1,5 mm
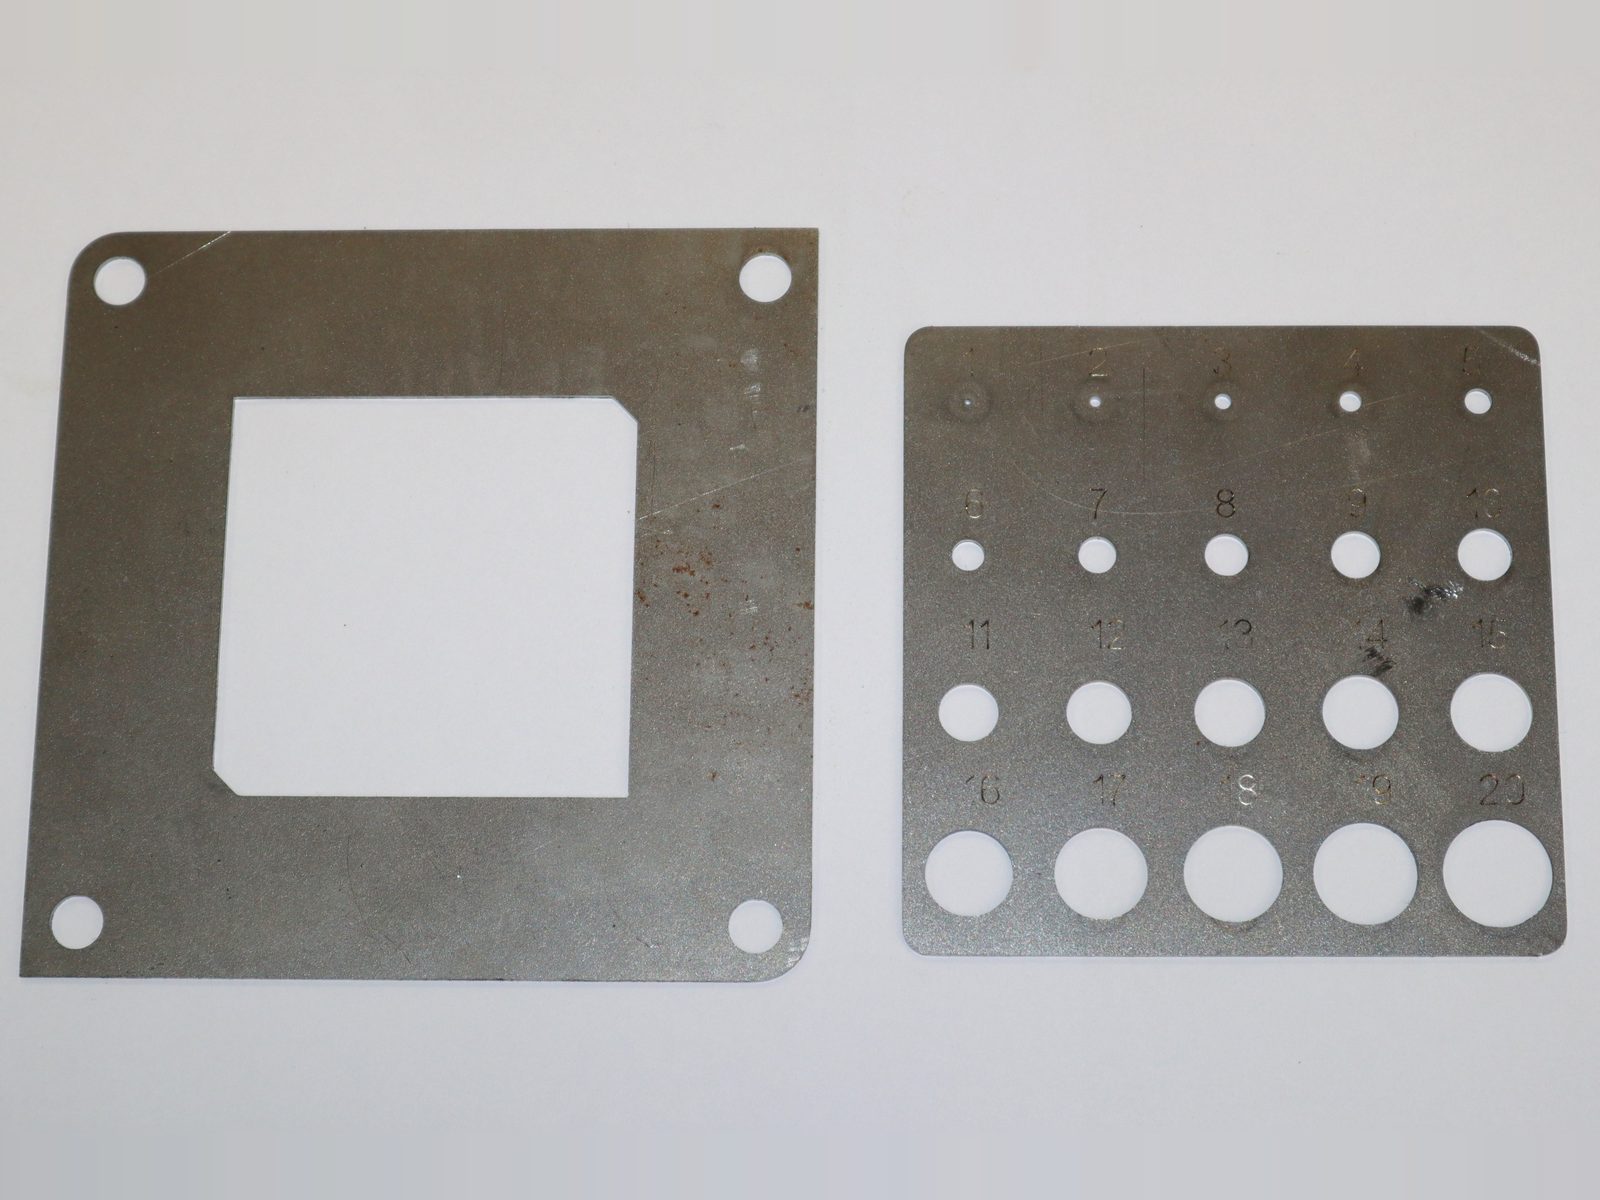
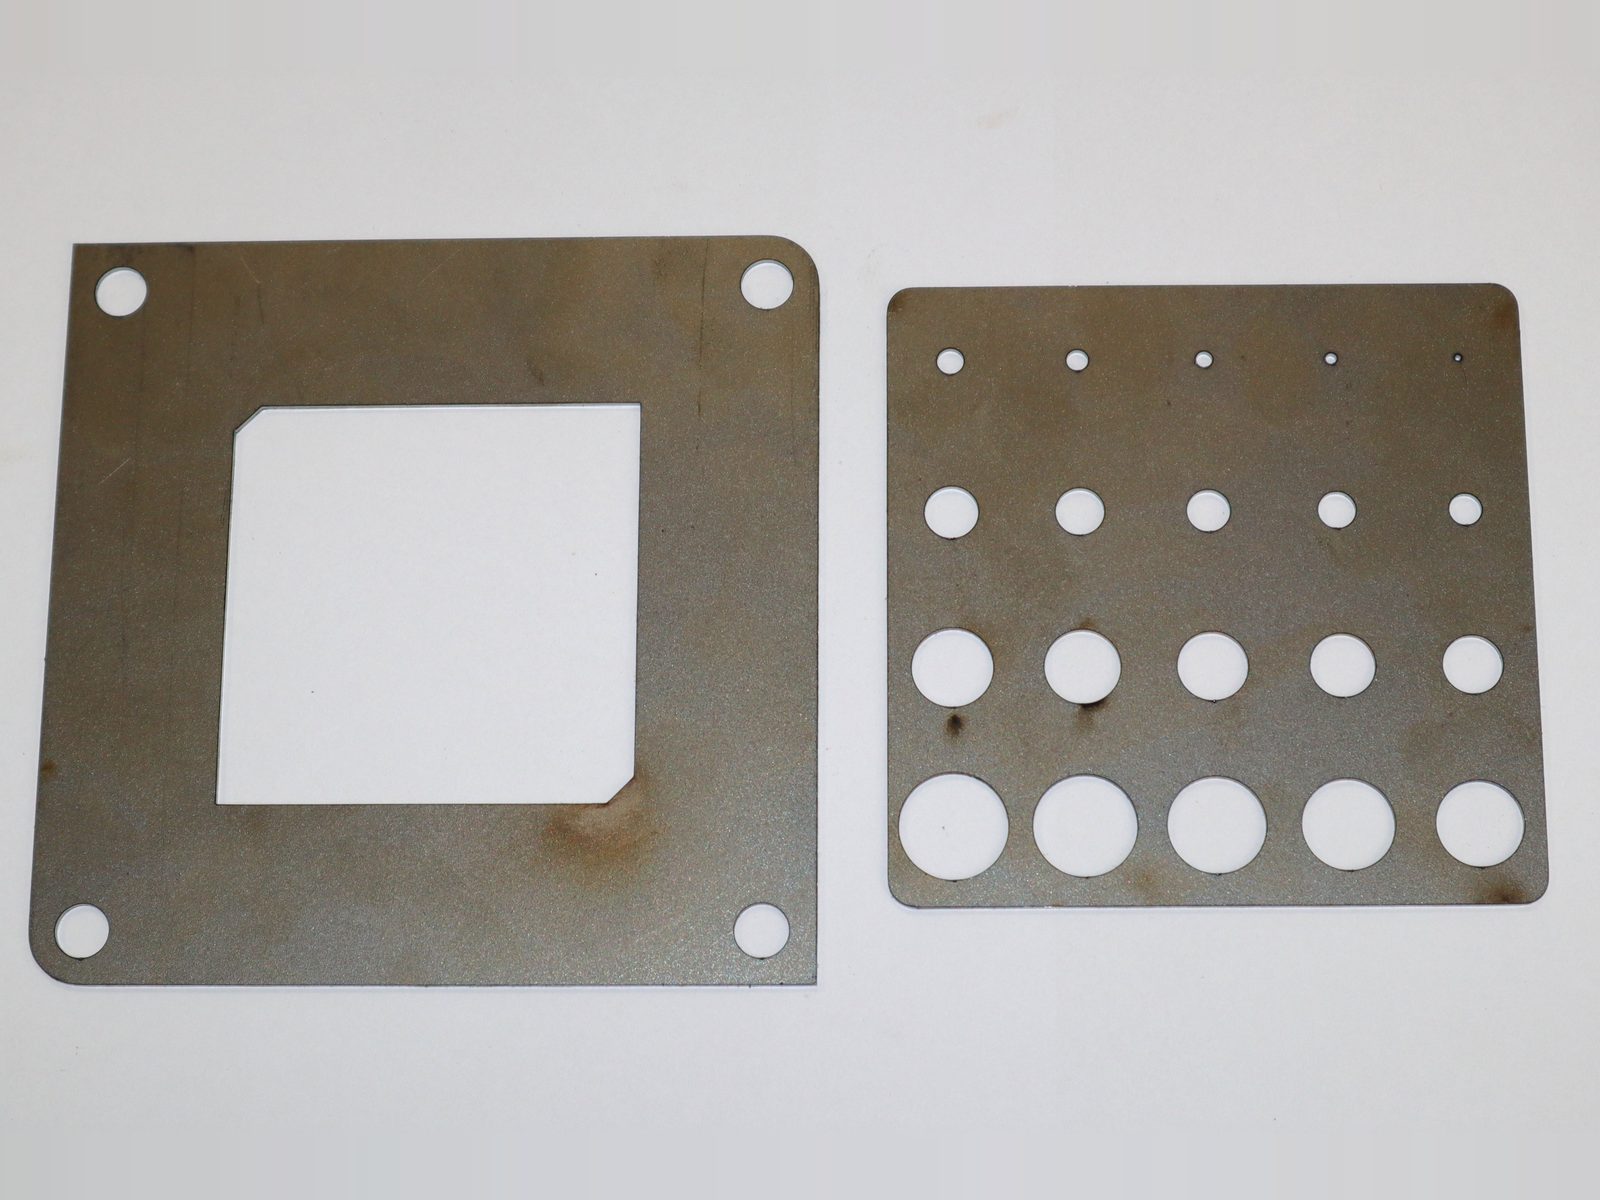
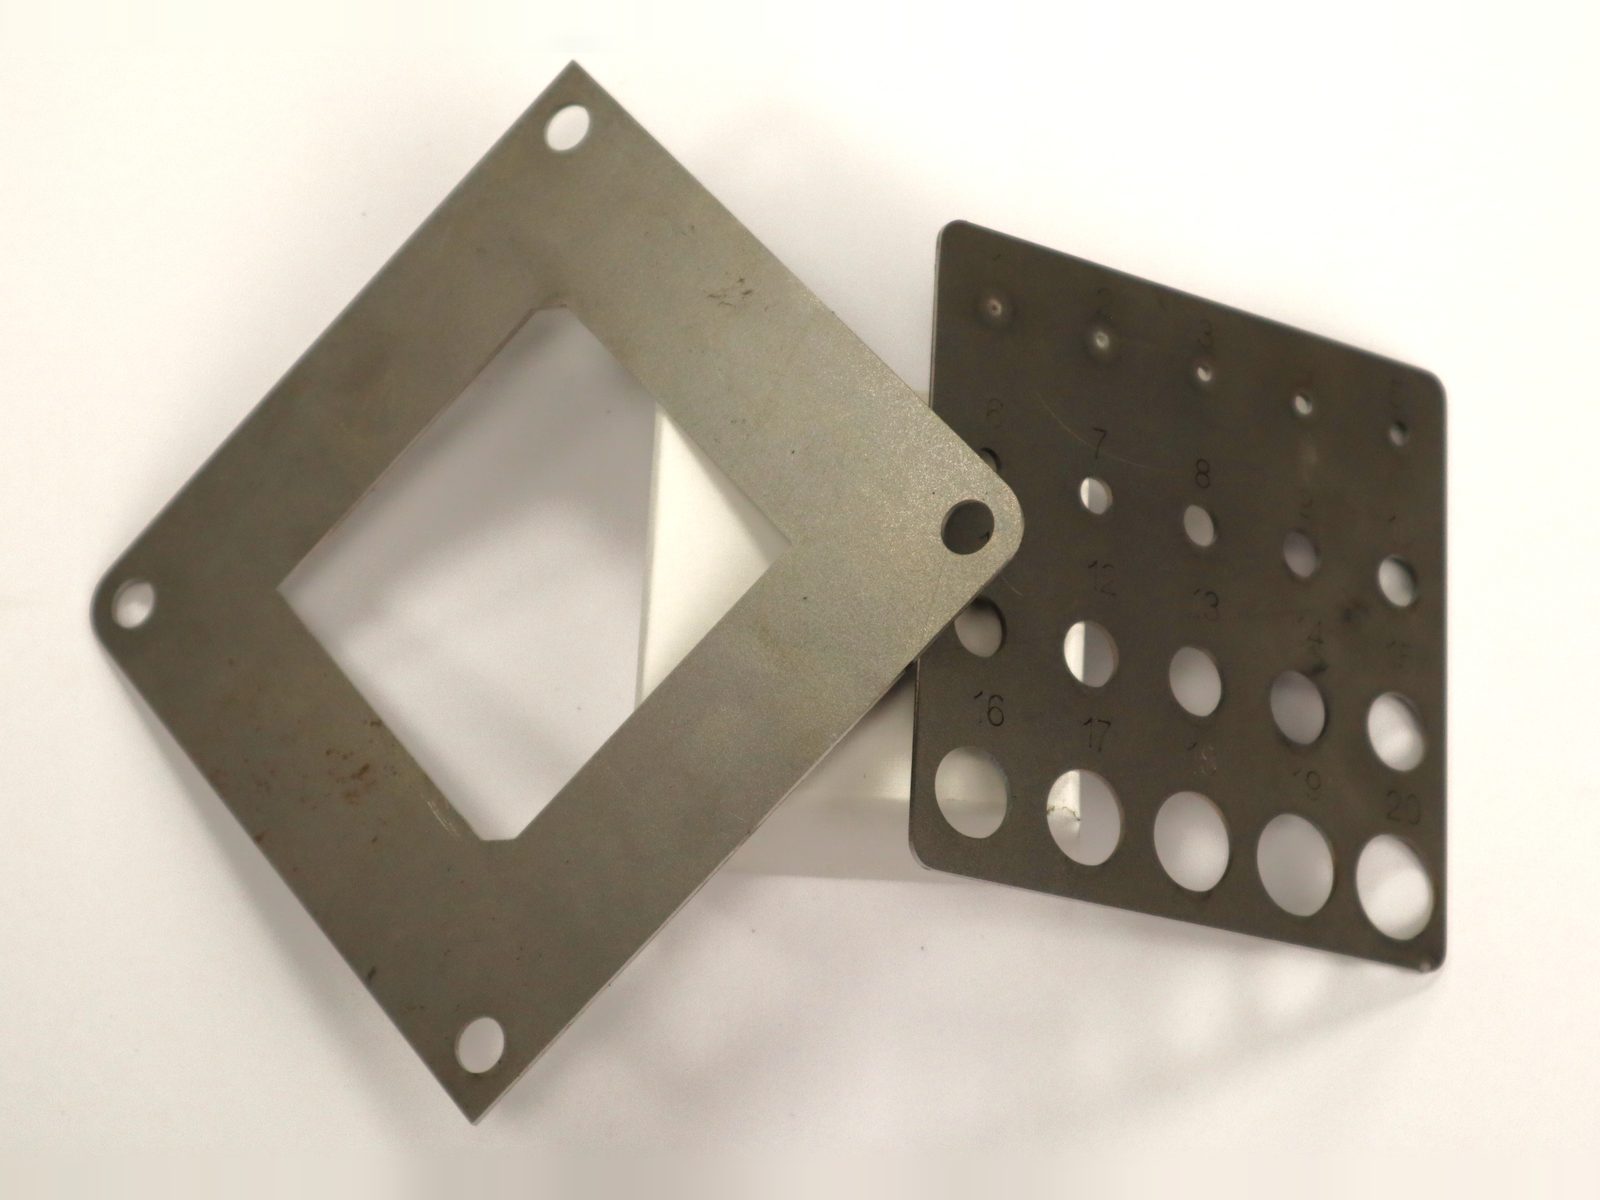
Czysty otwór od Ø 2, przelotowy od Ø 1. Brak gratu. Krawędź: prawie gładka.
Stal nierdzewna 1 mm
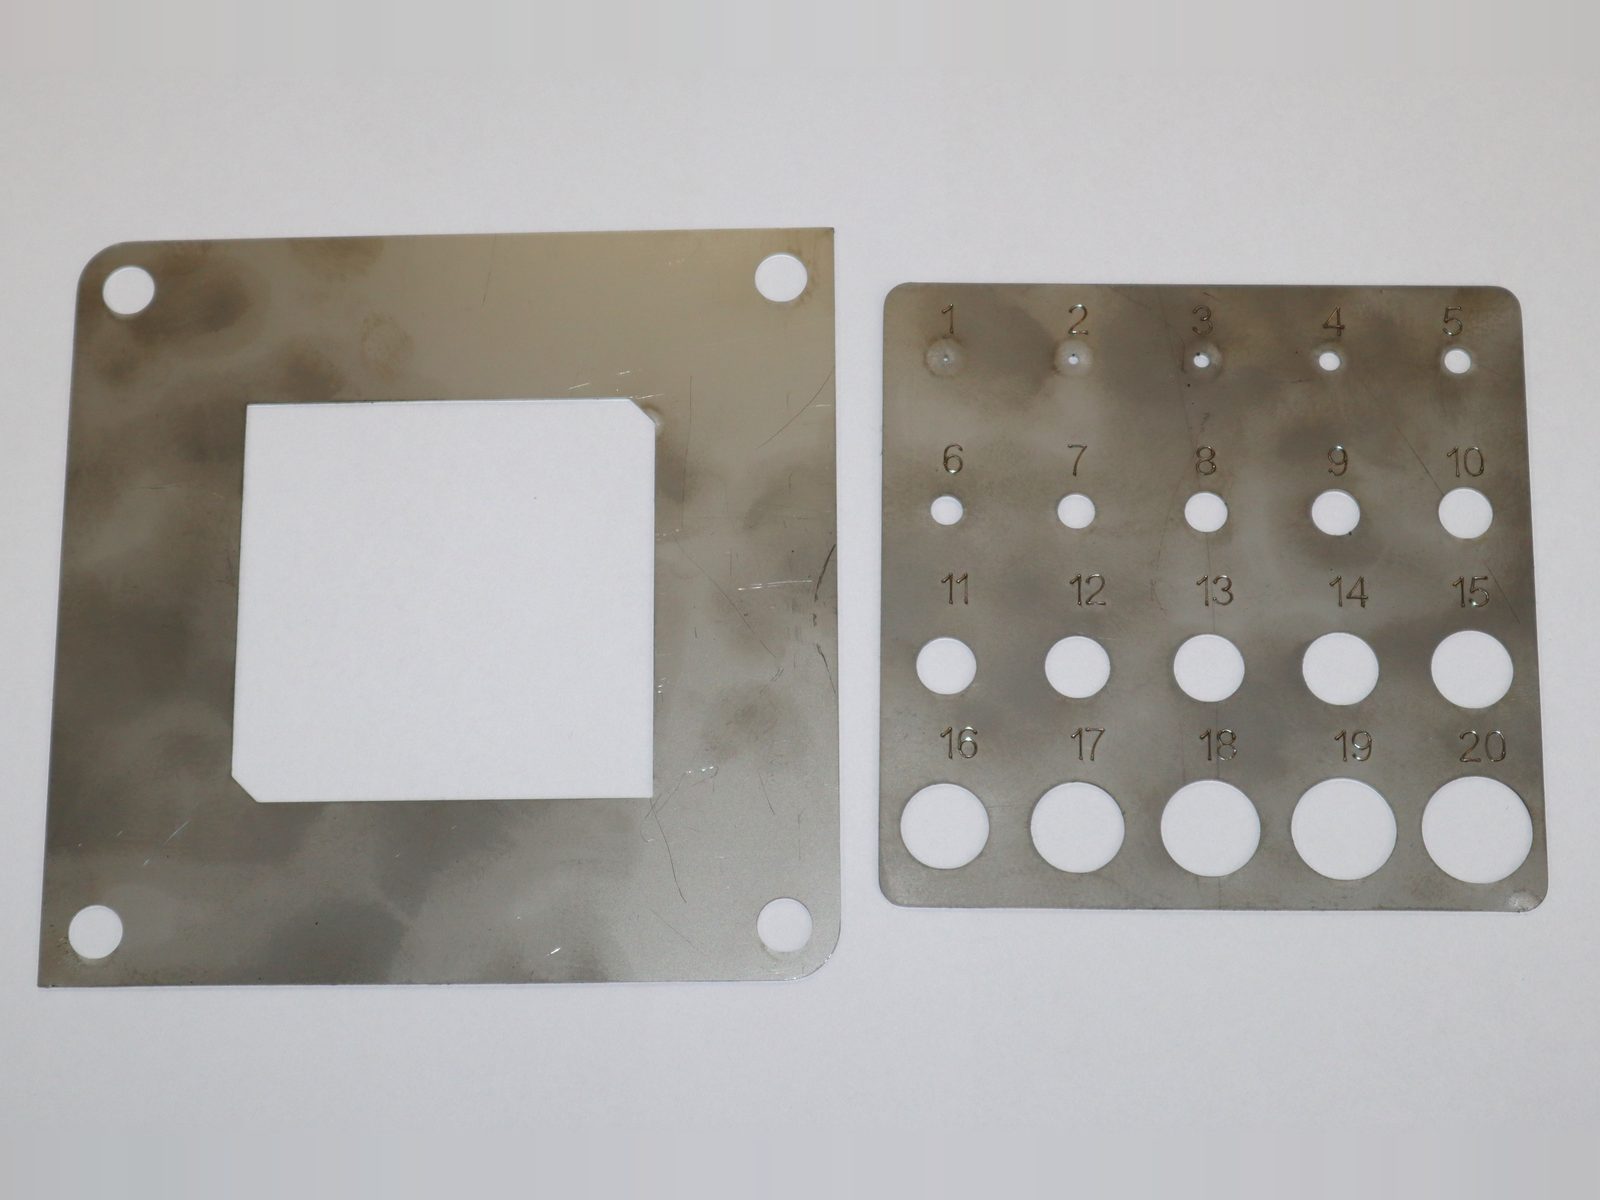
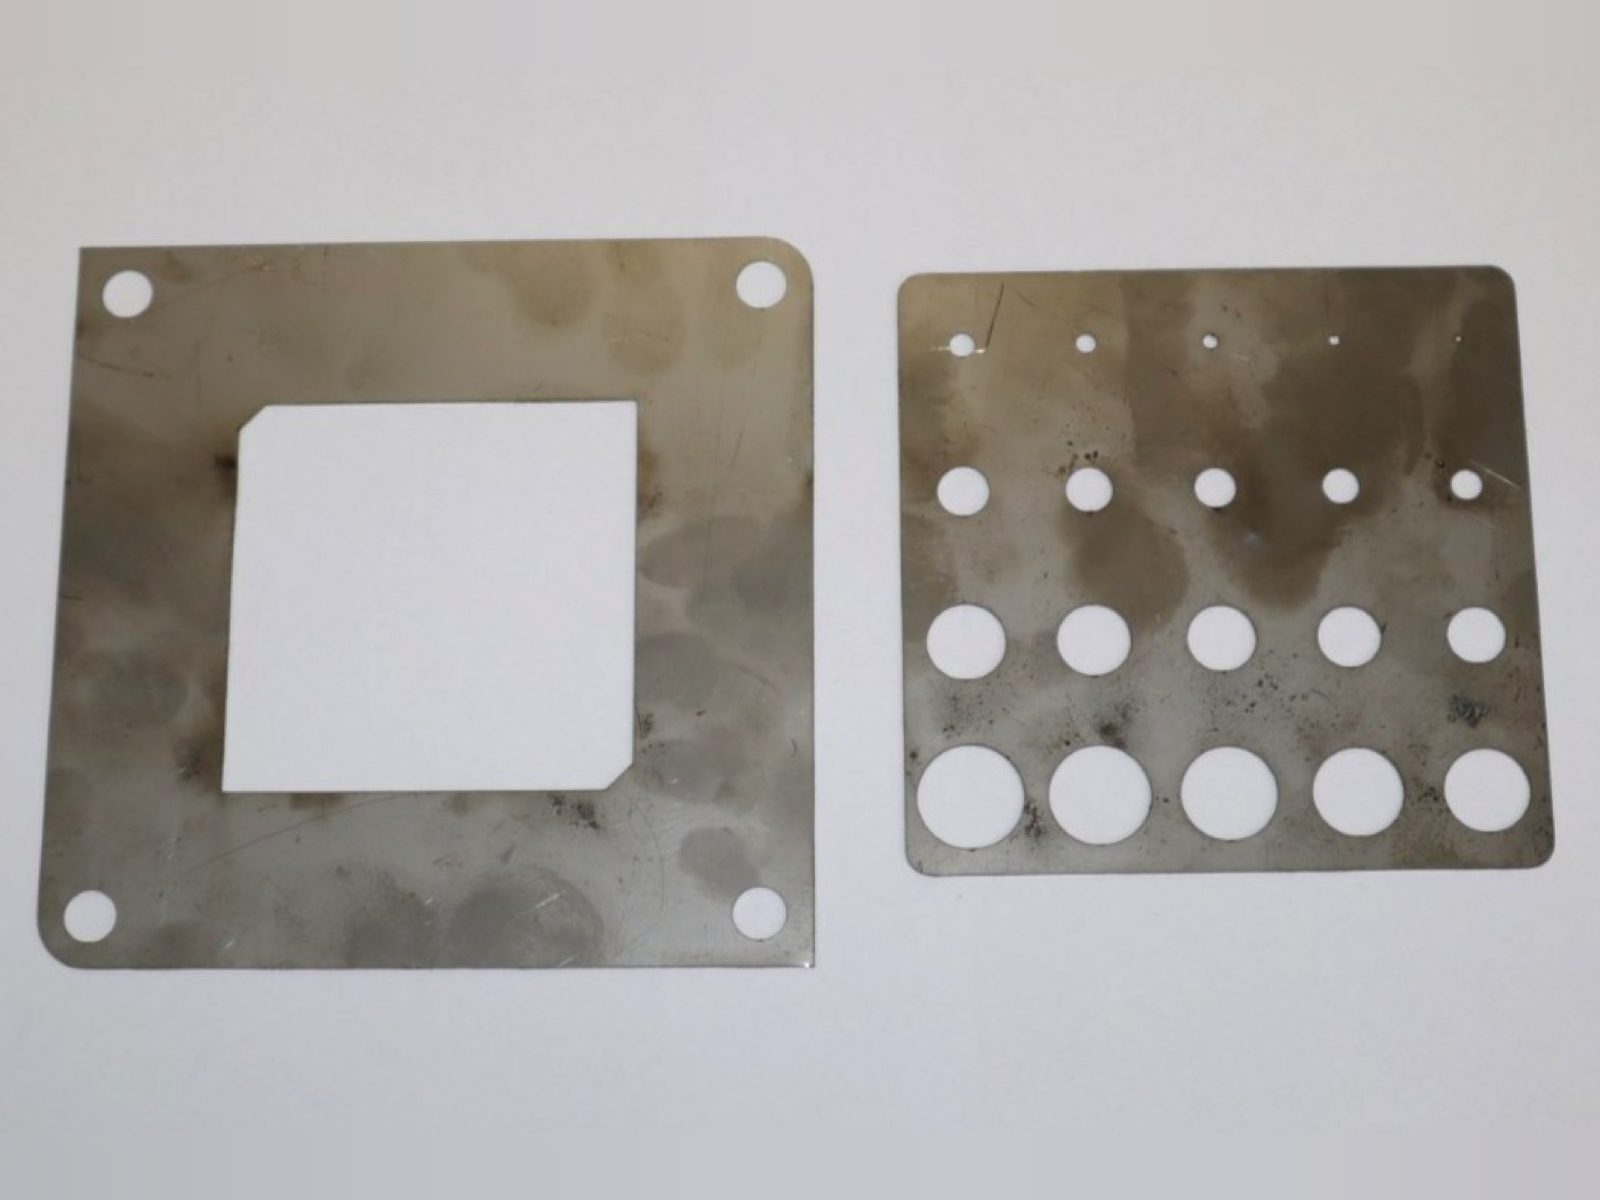
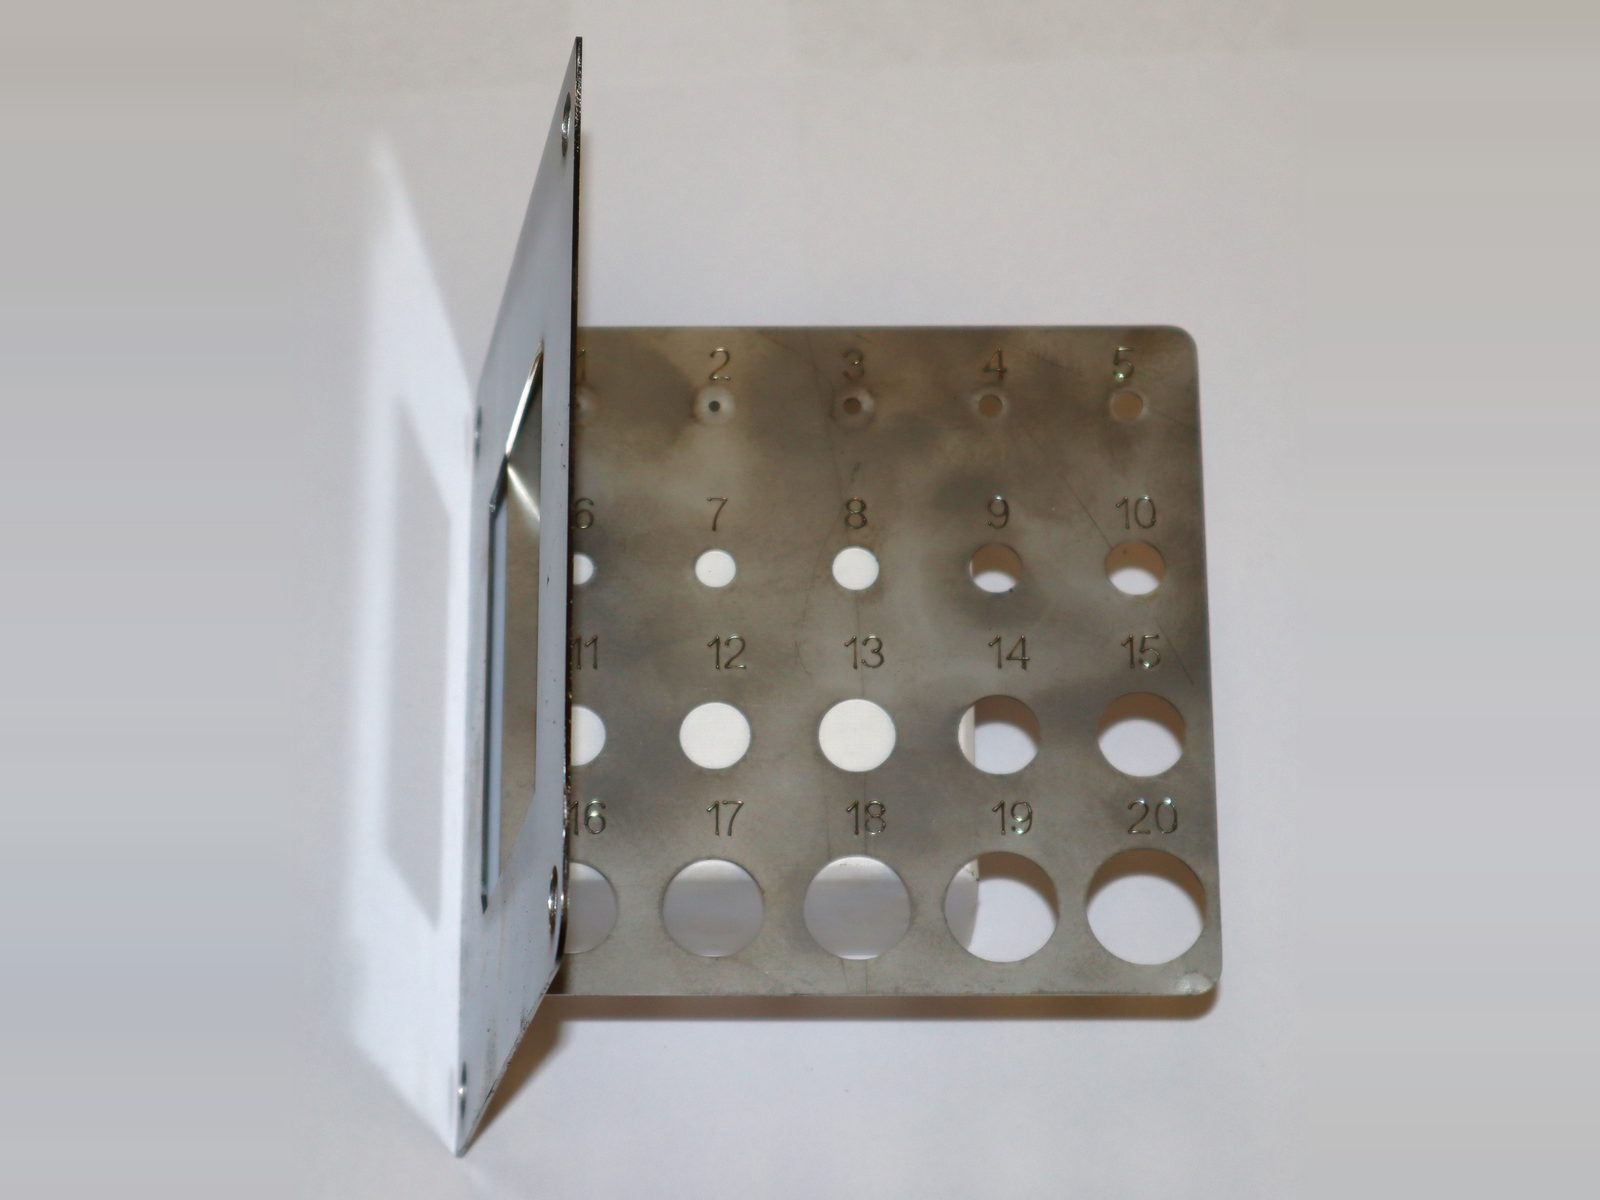
Czysty otwór od Ø 3, przelotowy od Ø 2. Brak gratu. Krawędź: jasna, prawie gładka.
Stal nierdzewna 1,5 mm
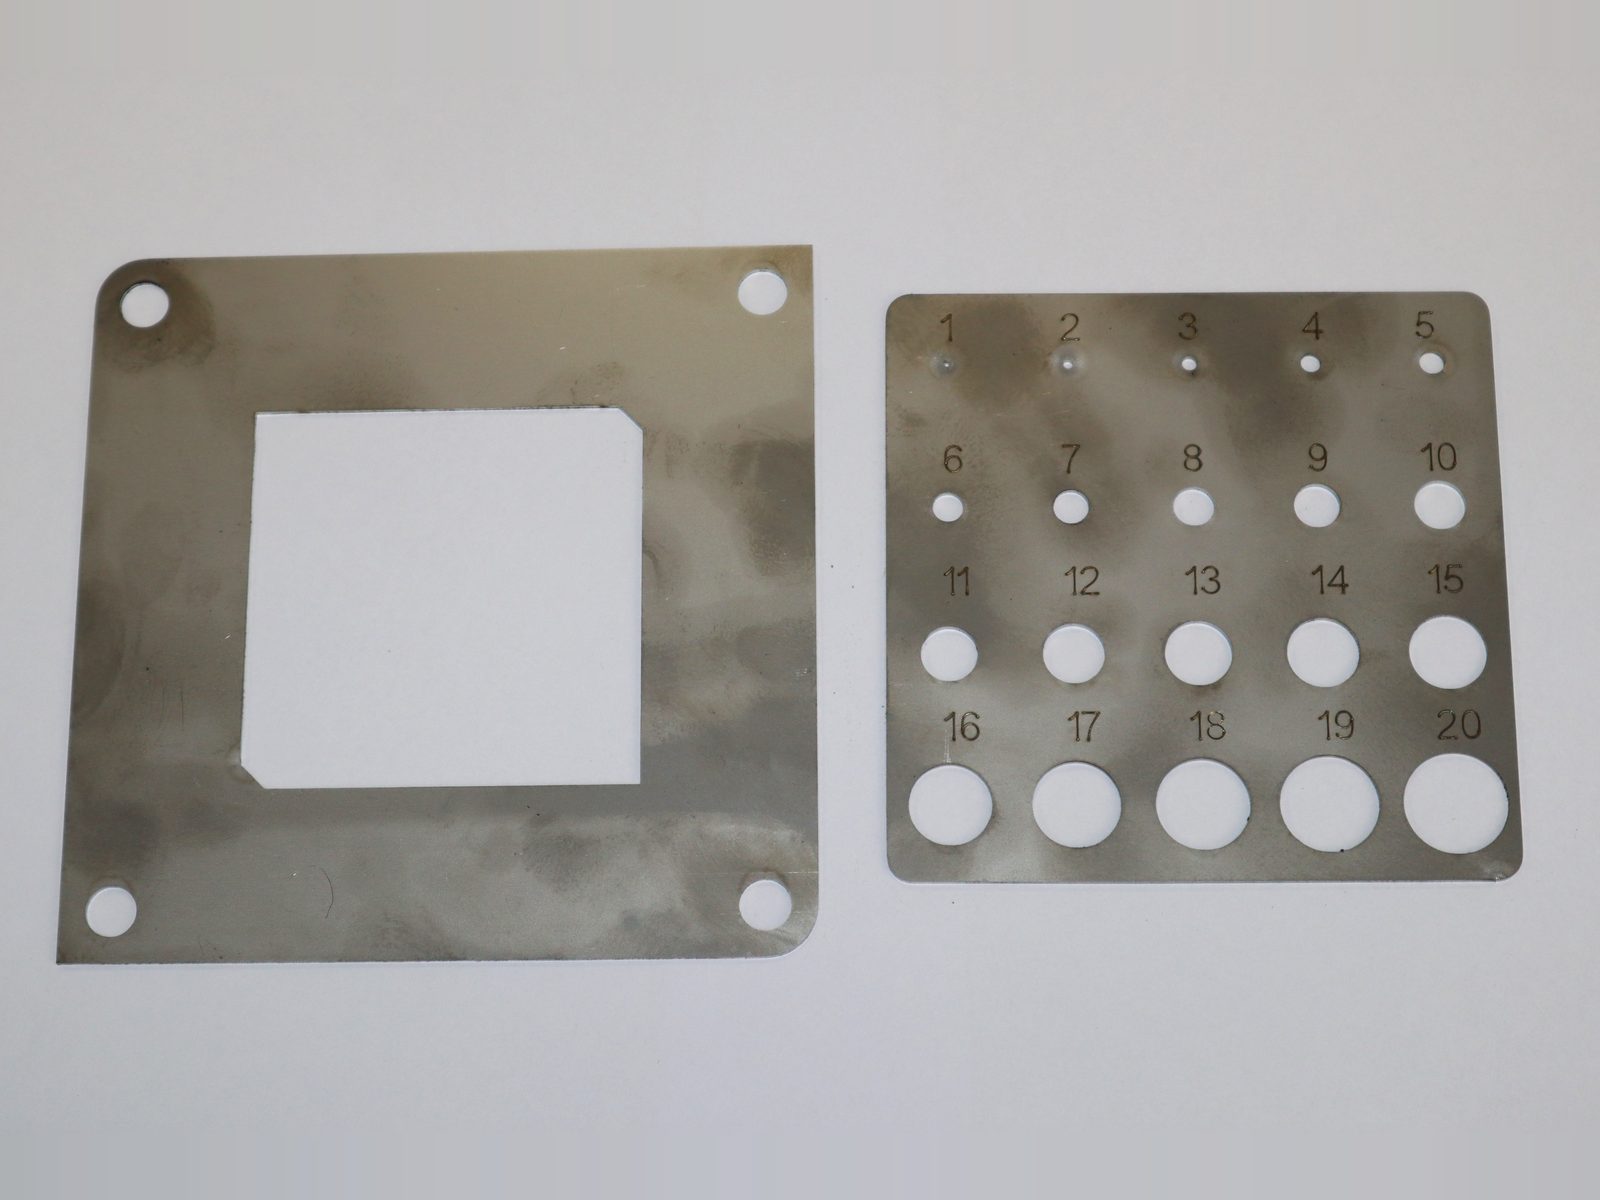
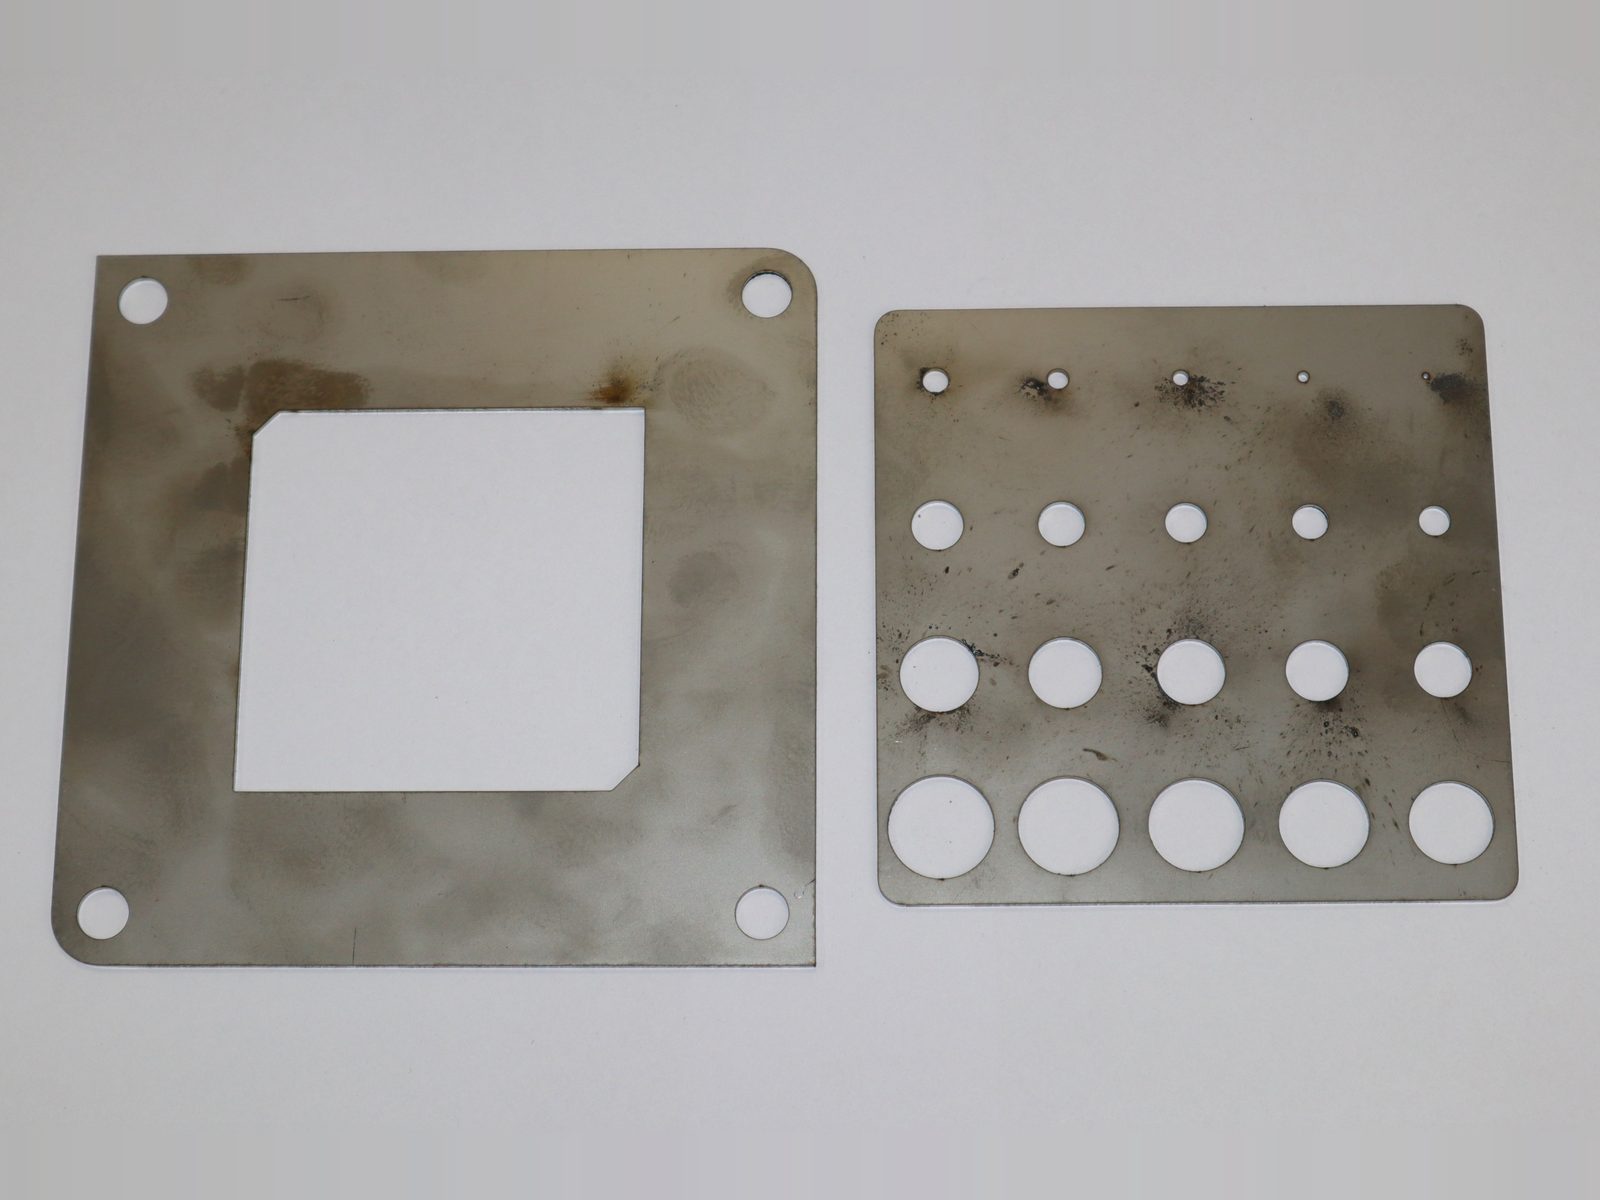
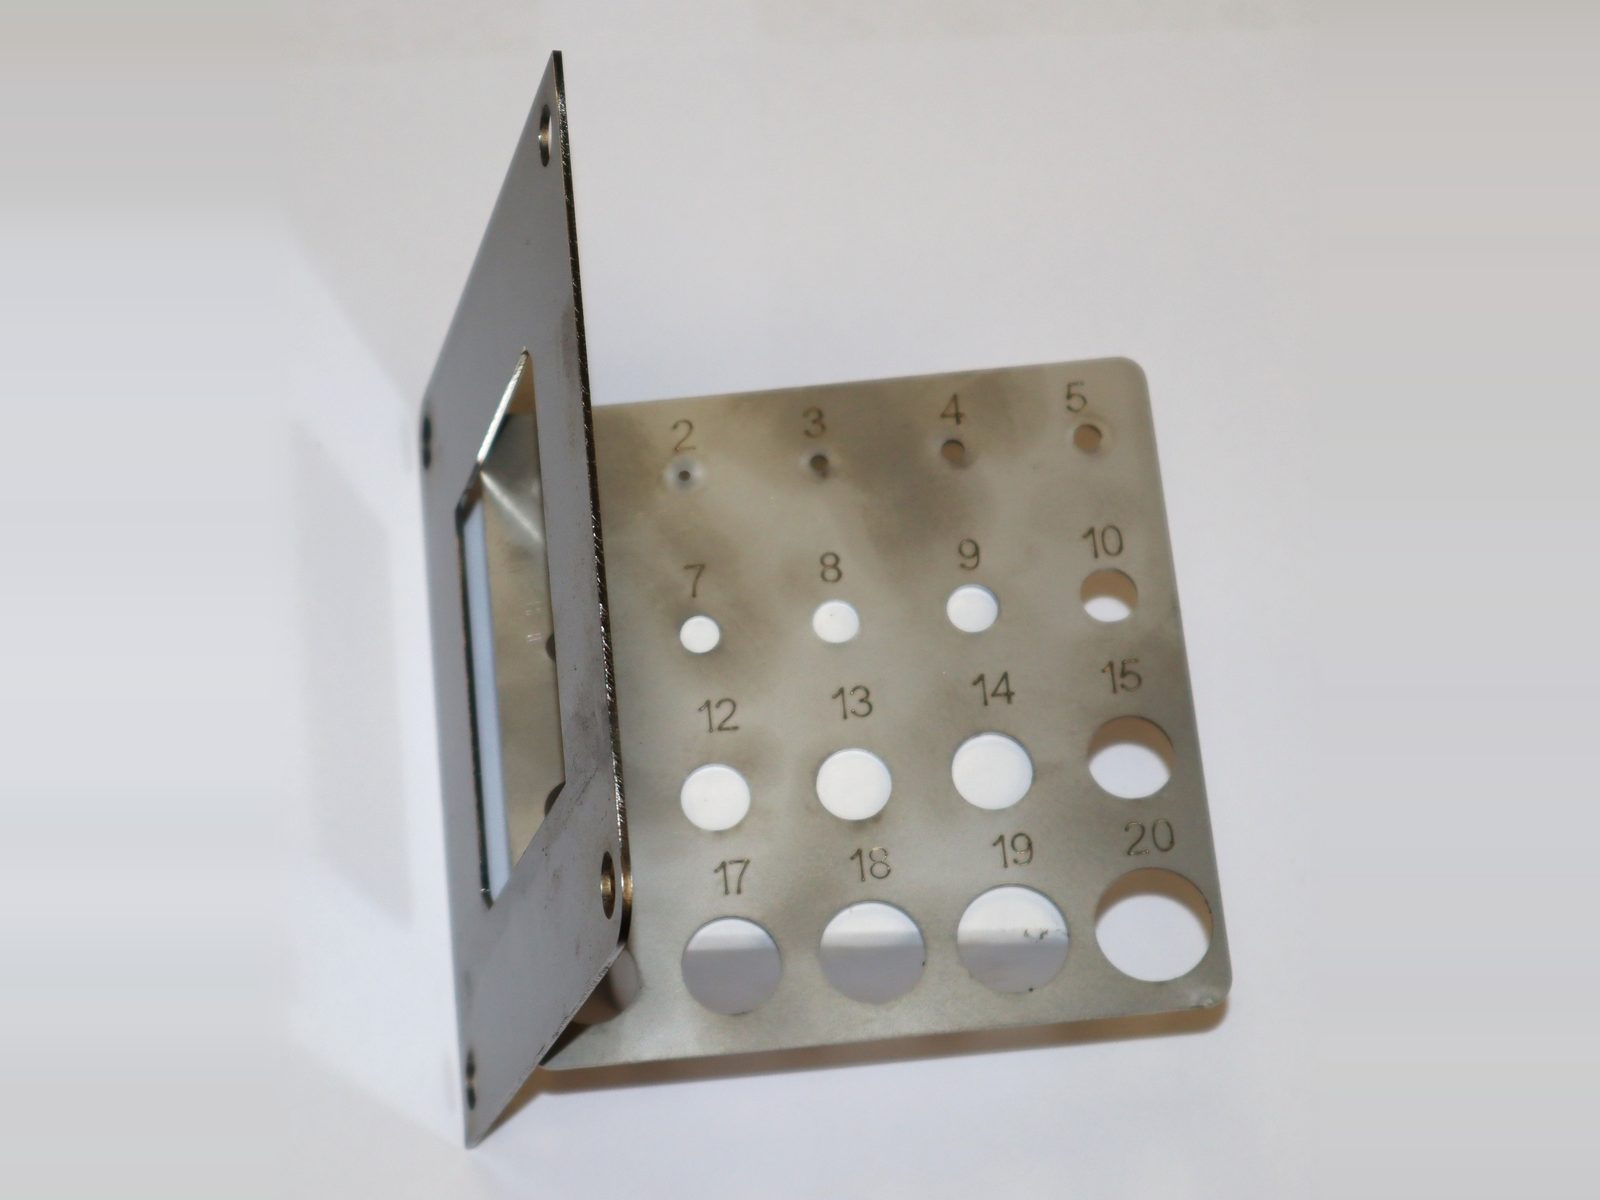
Czysty otwór od Ø 3, przelotowy od Ø 2. Brak gratu, sadza przy Ø 3-Ø 5. Krawędź: jasna, prawie gładka.
Stal nierdzewna 2 mm
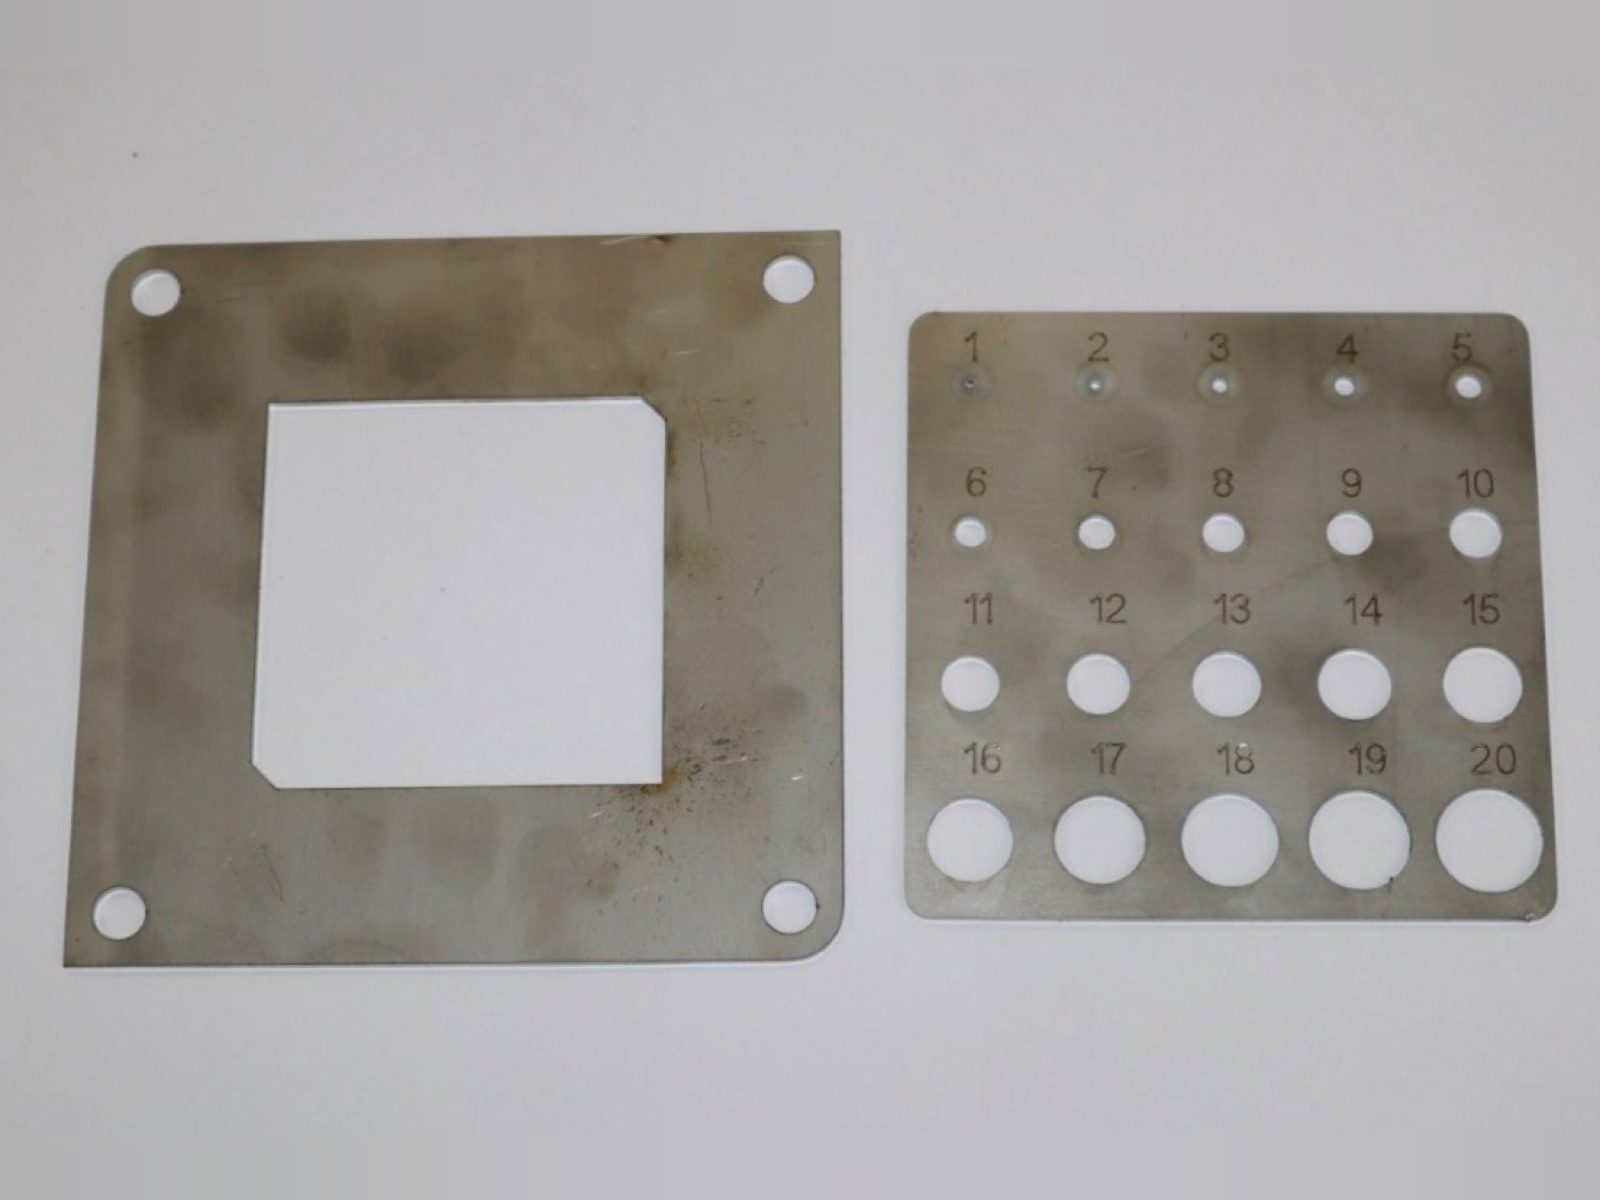
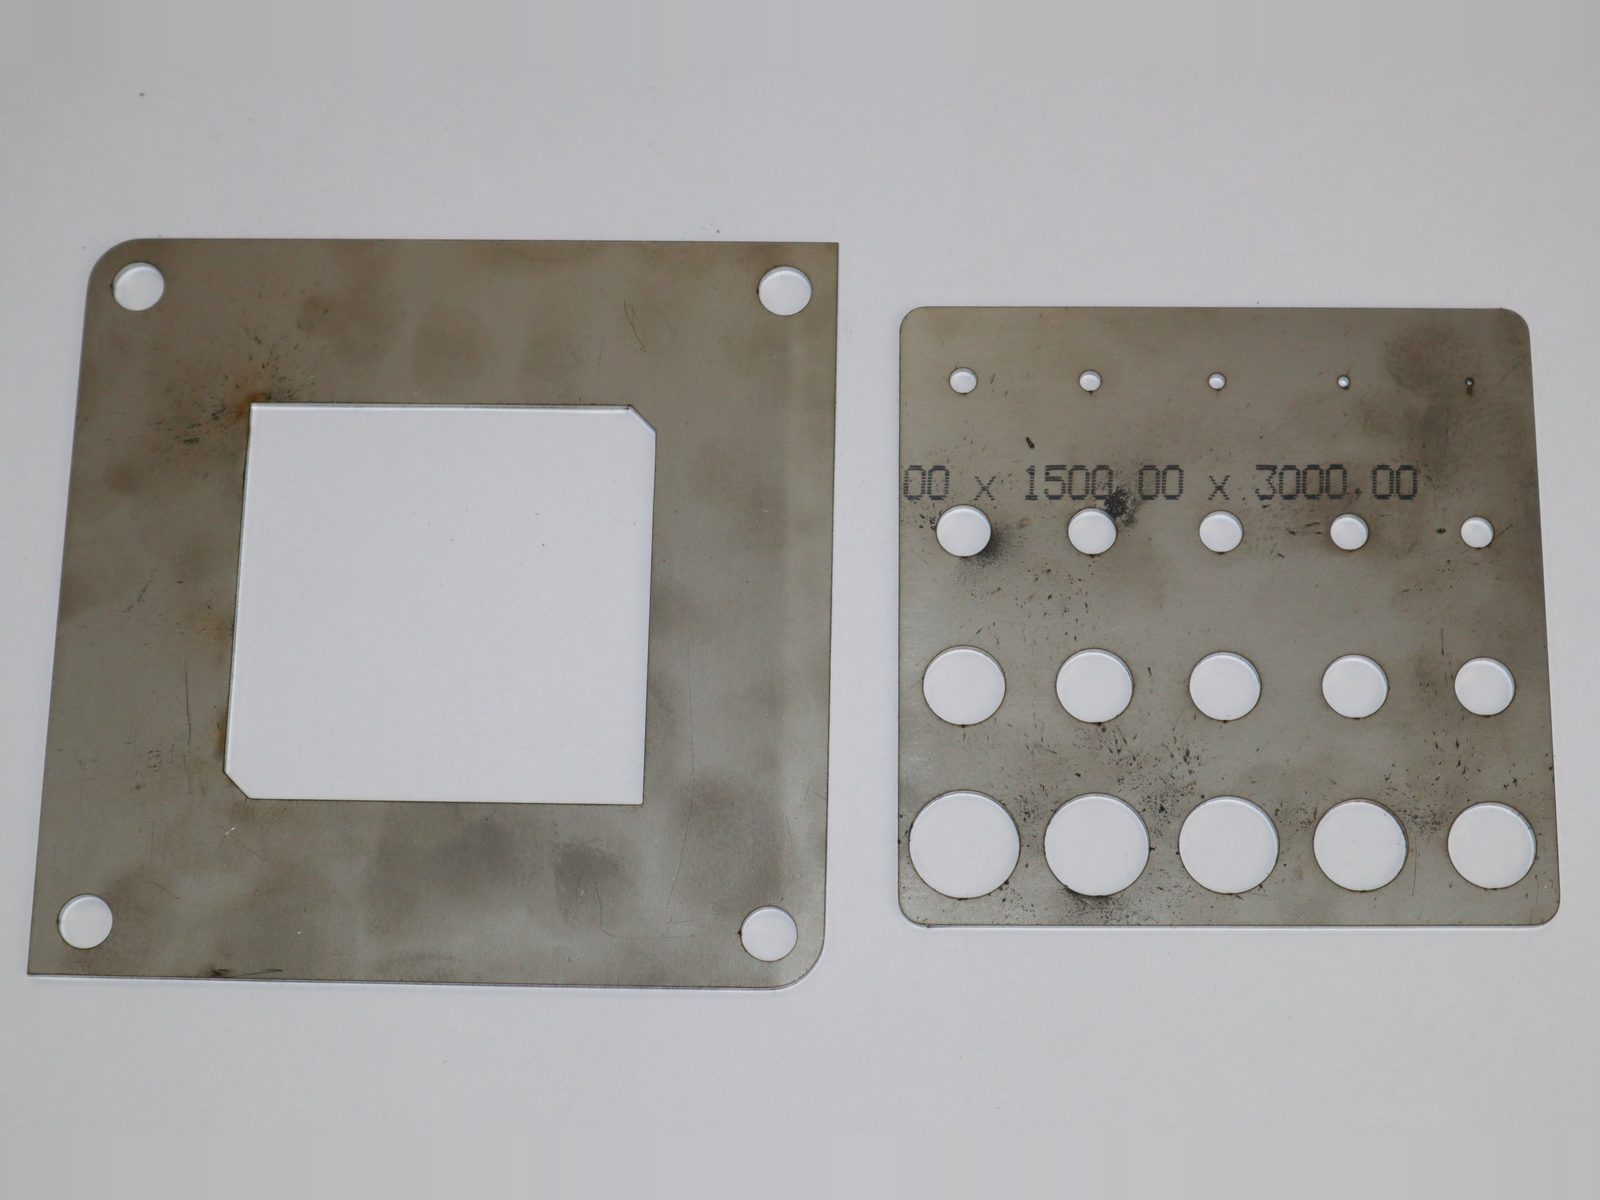
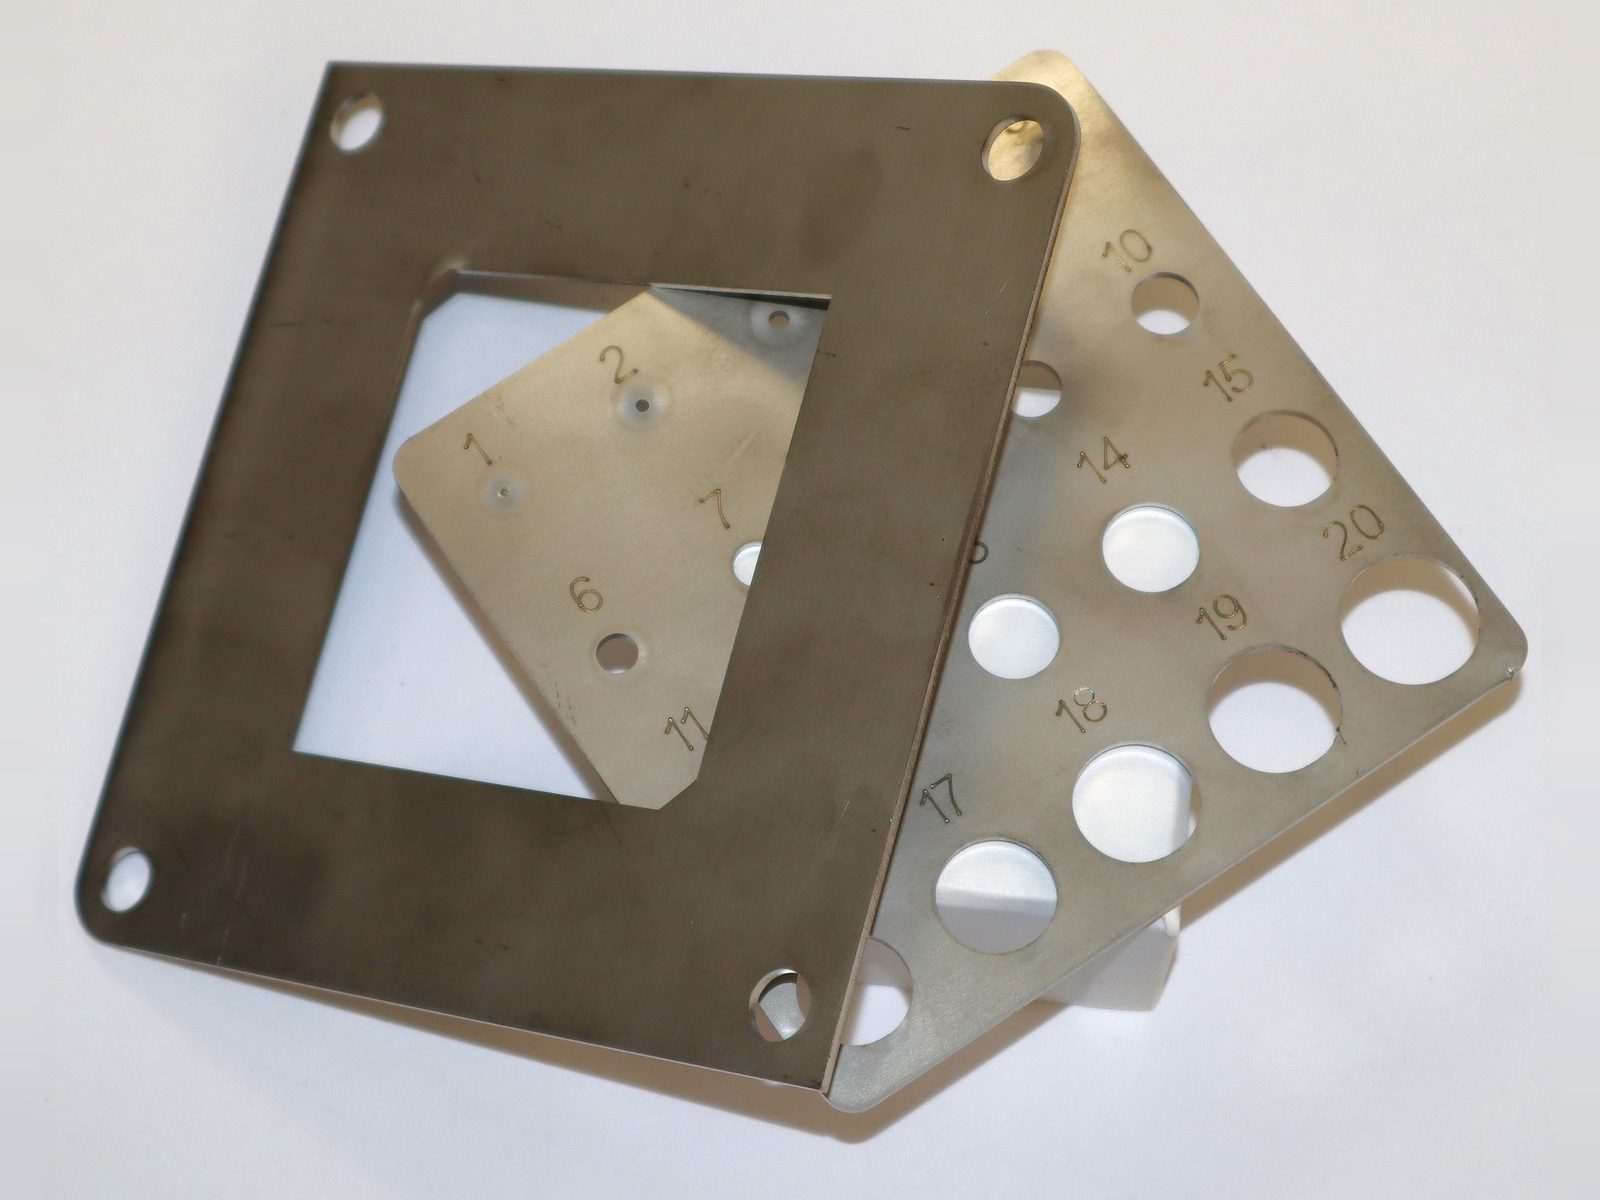
Czysty otwór od Ø 2, przelotowy od Ø 1. Brak gratu. Krawędź: jasna, prawie gładka.
Stal nierdzewna 3 mm
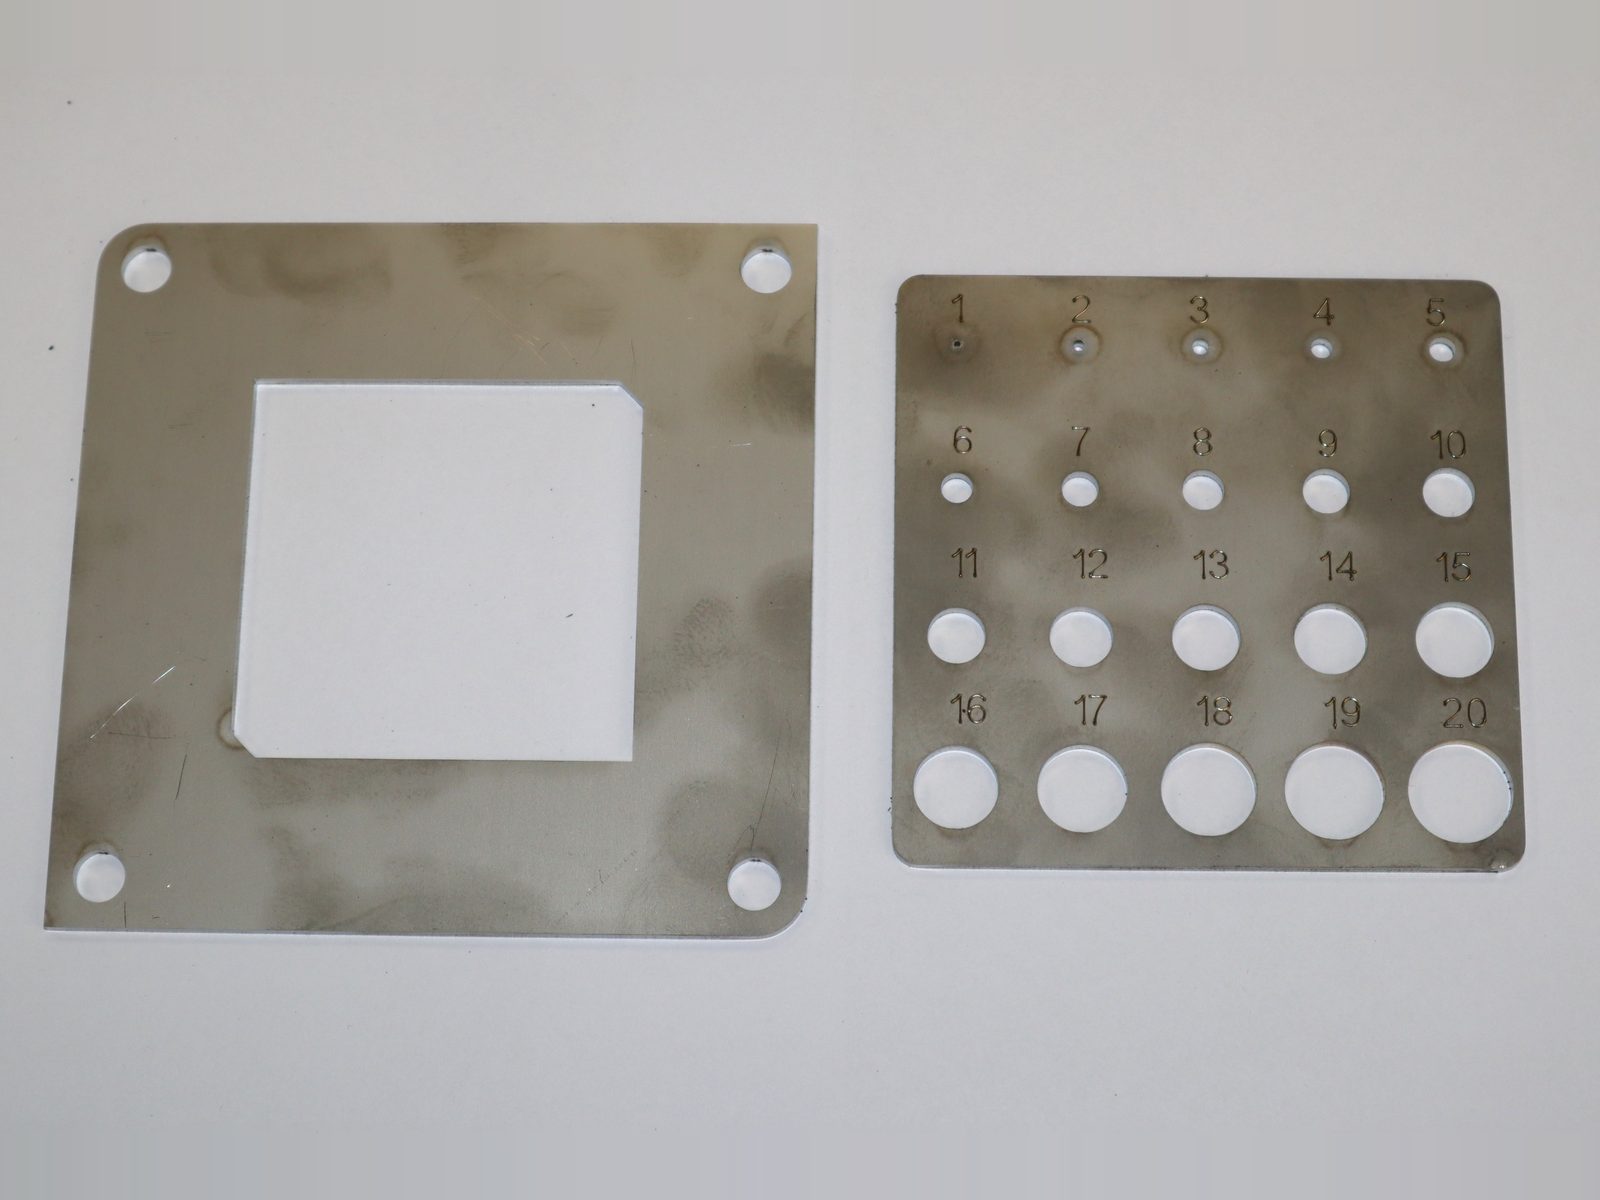
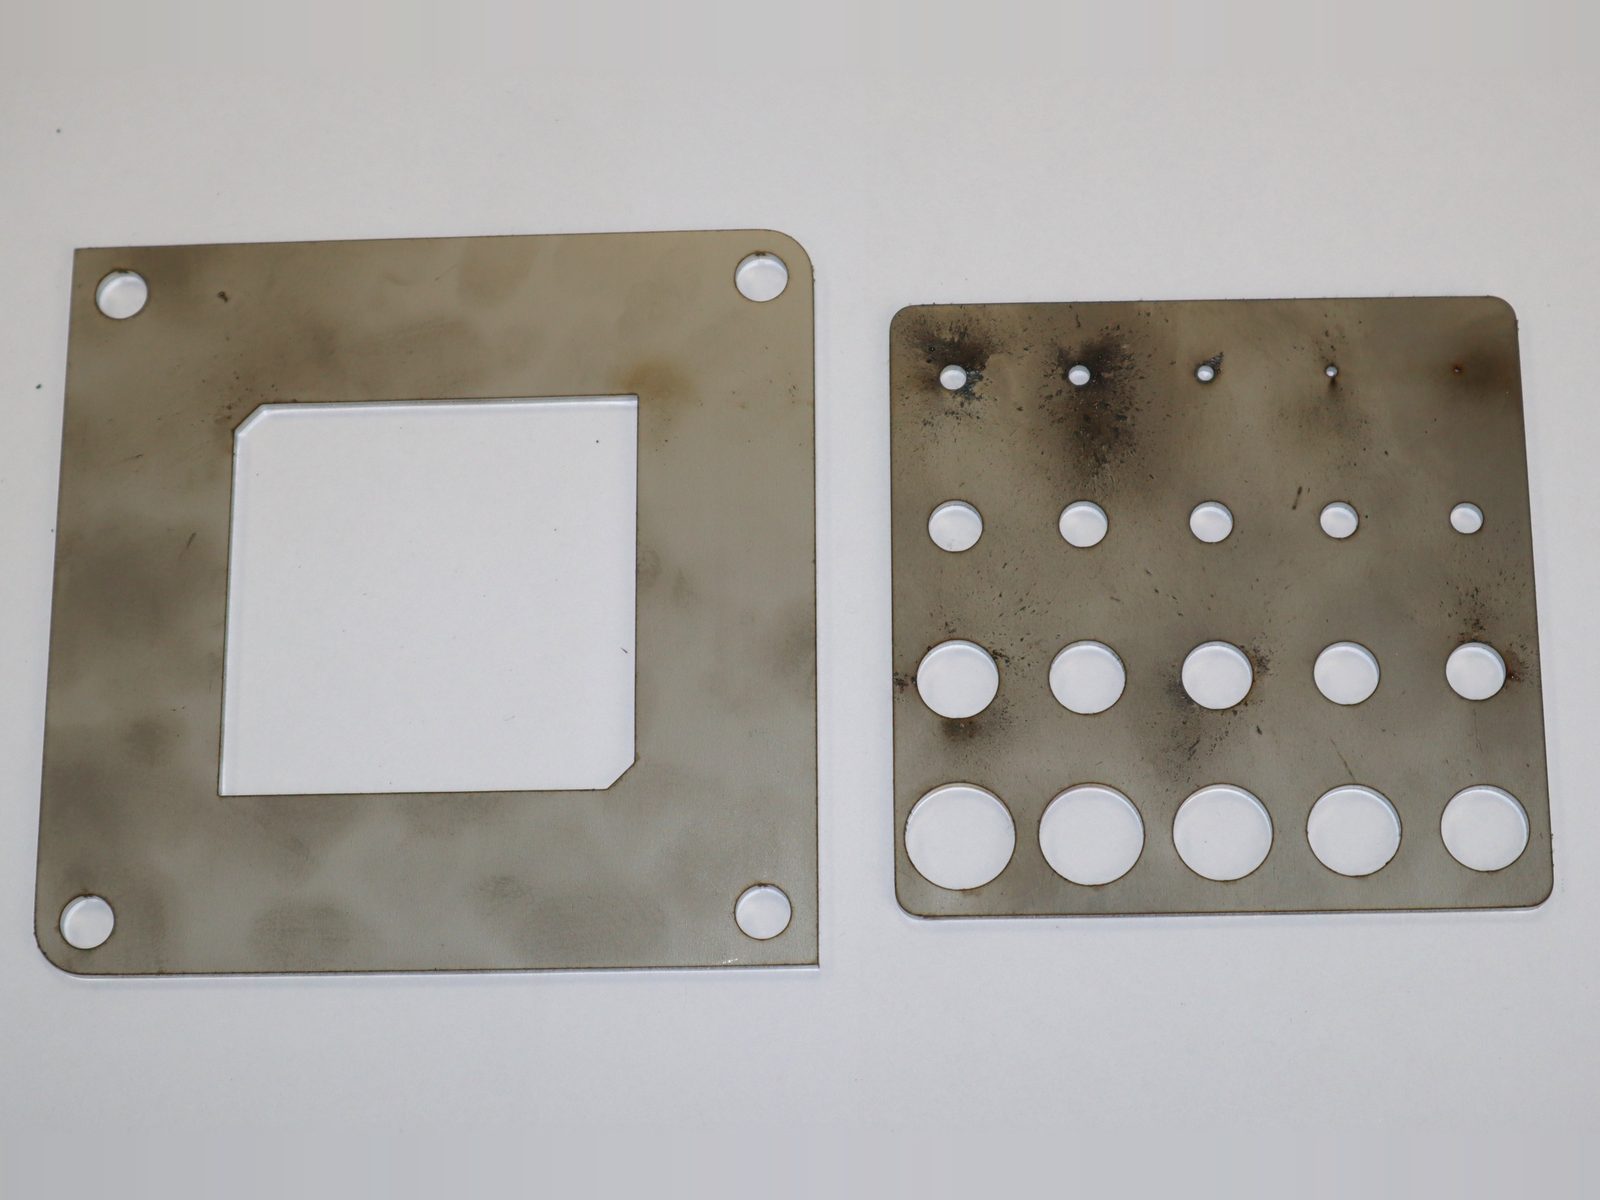
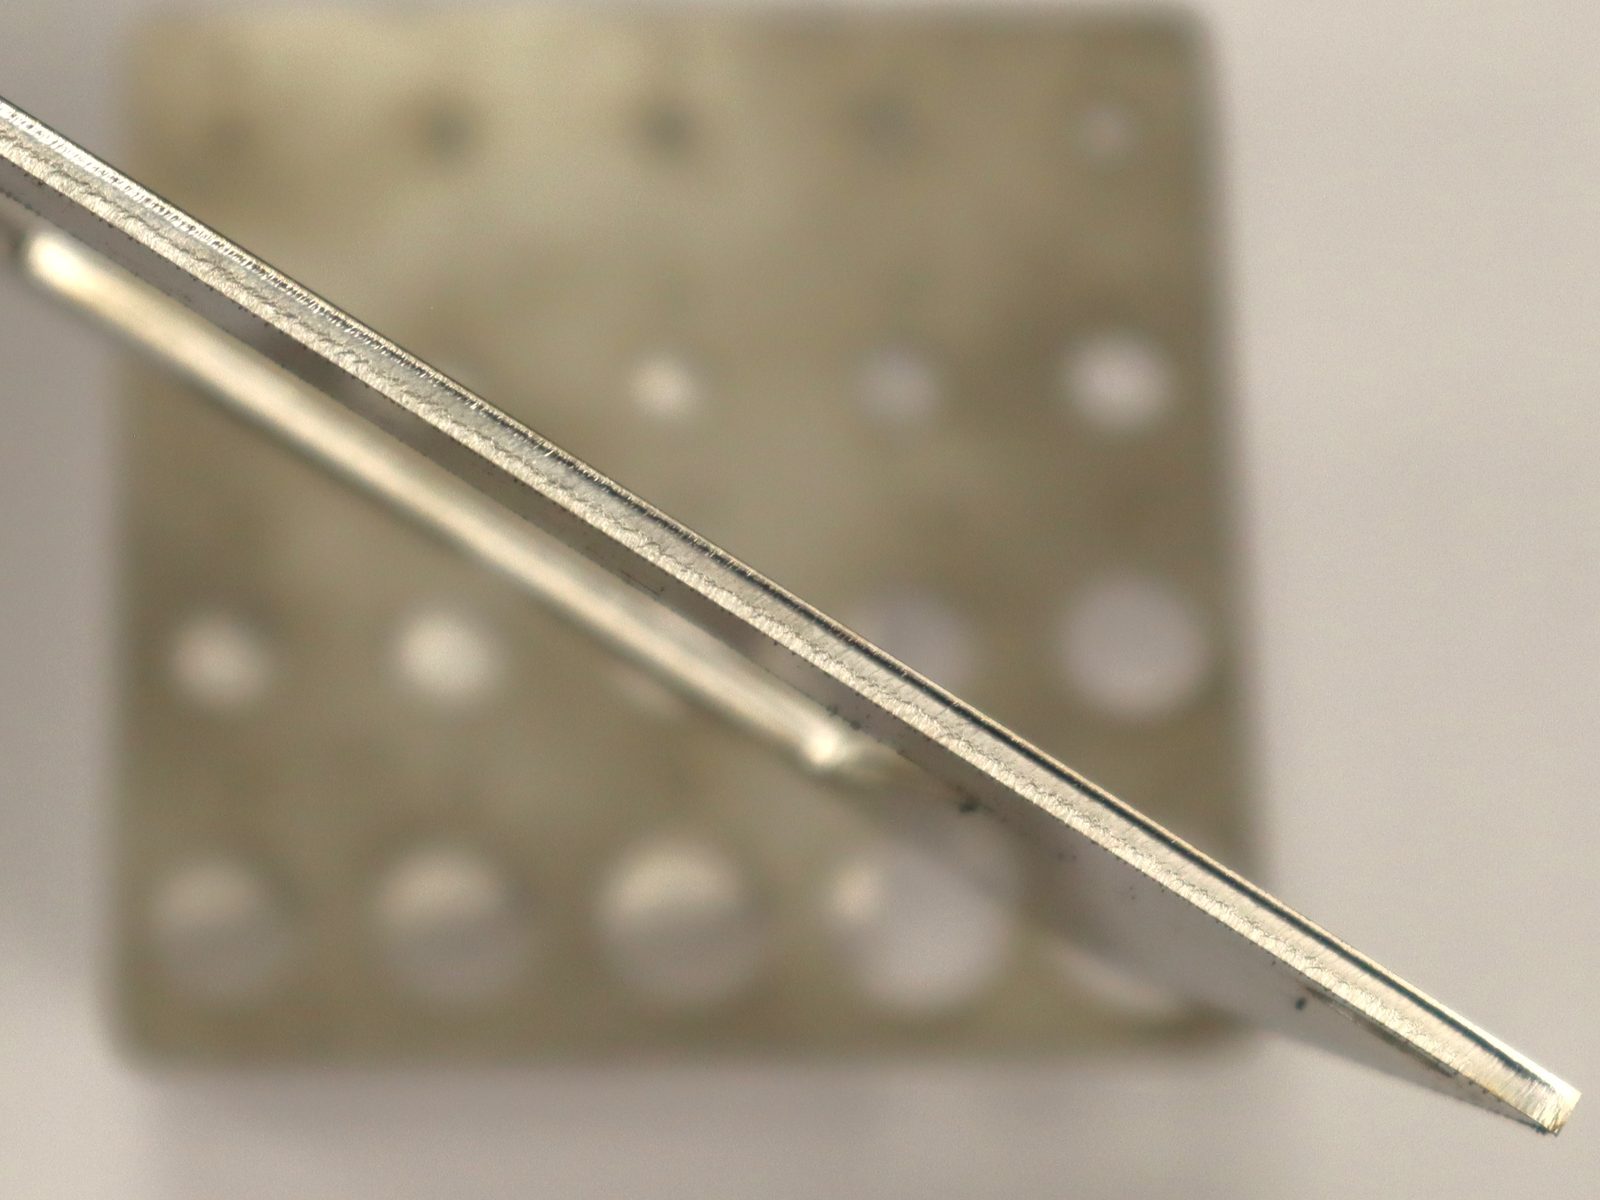
Czysty otwór od Ø 4, przelotowy od Ø 2. Brak gratu, mocna sadza przy Ø 4-Ø 5. Krawędź: gładka, srebrna.
Stal nierdzewna 5 mm
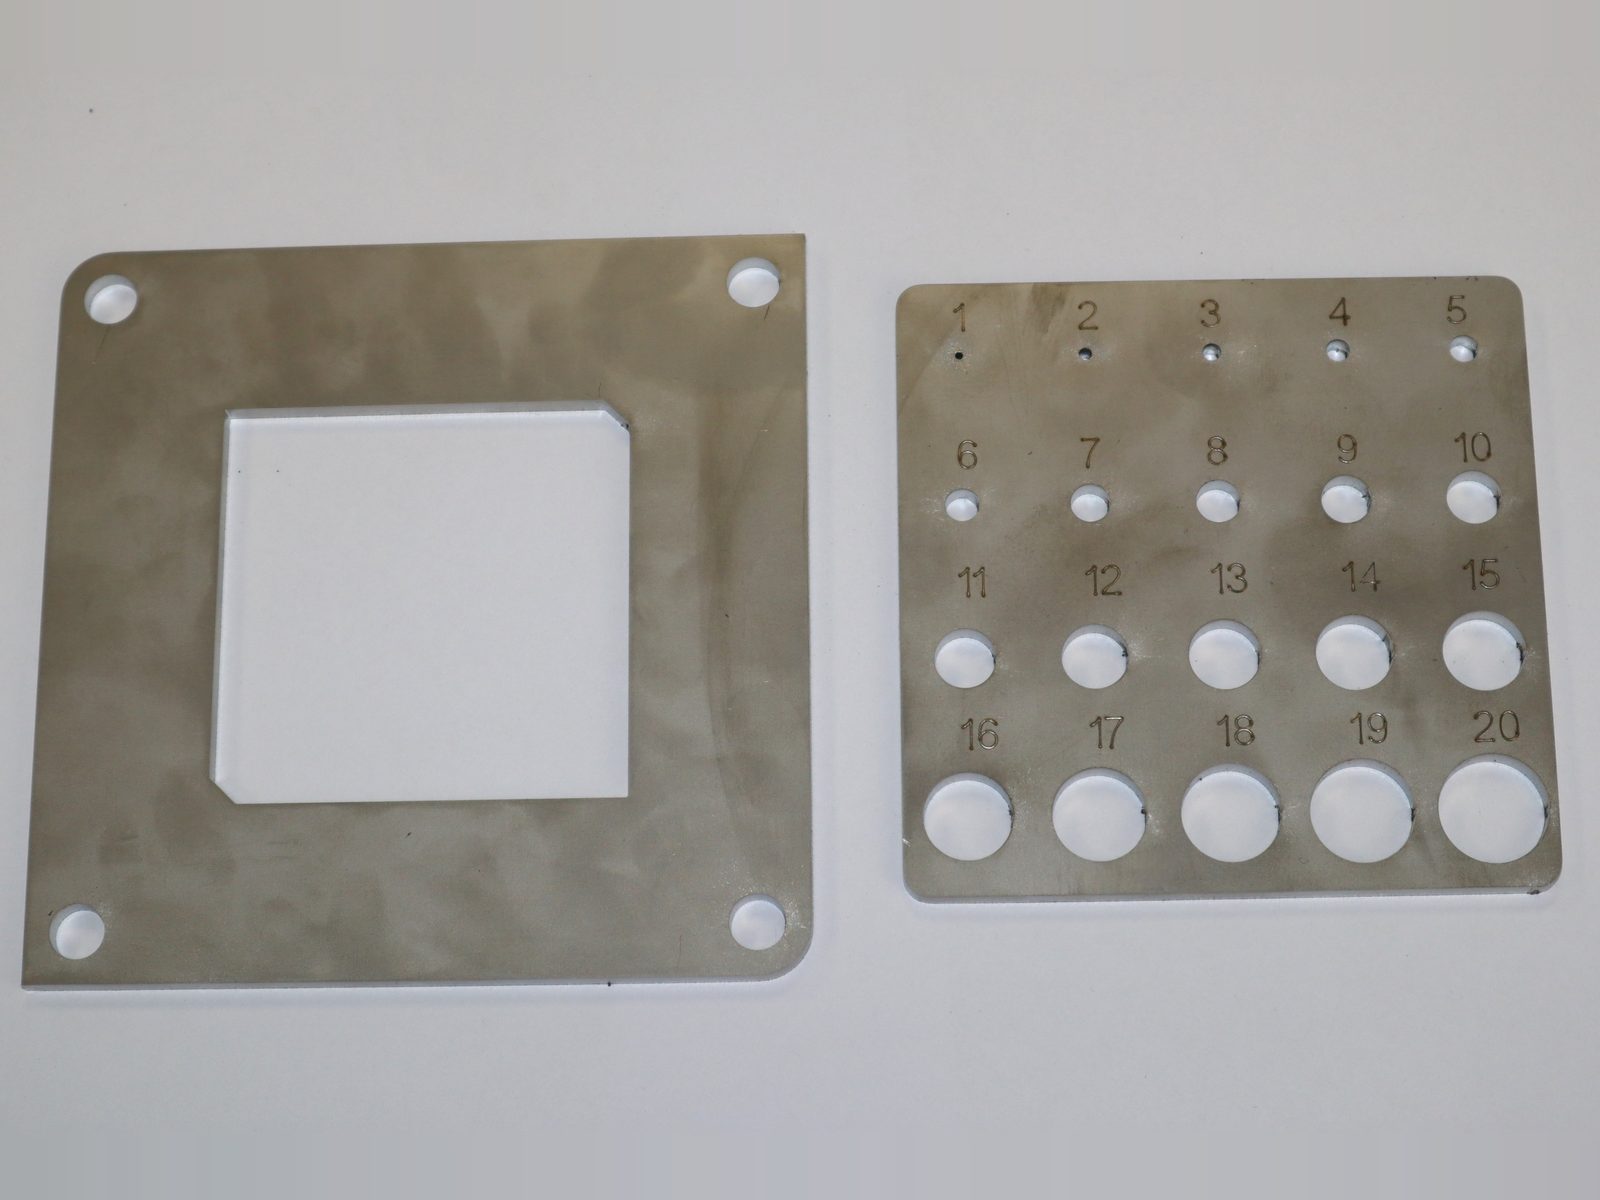
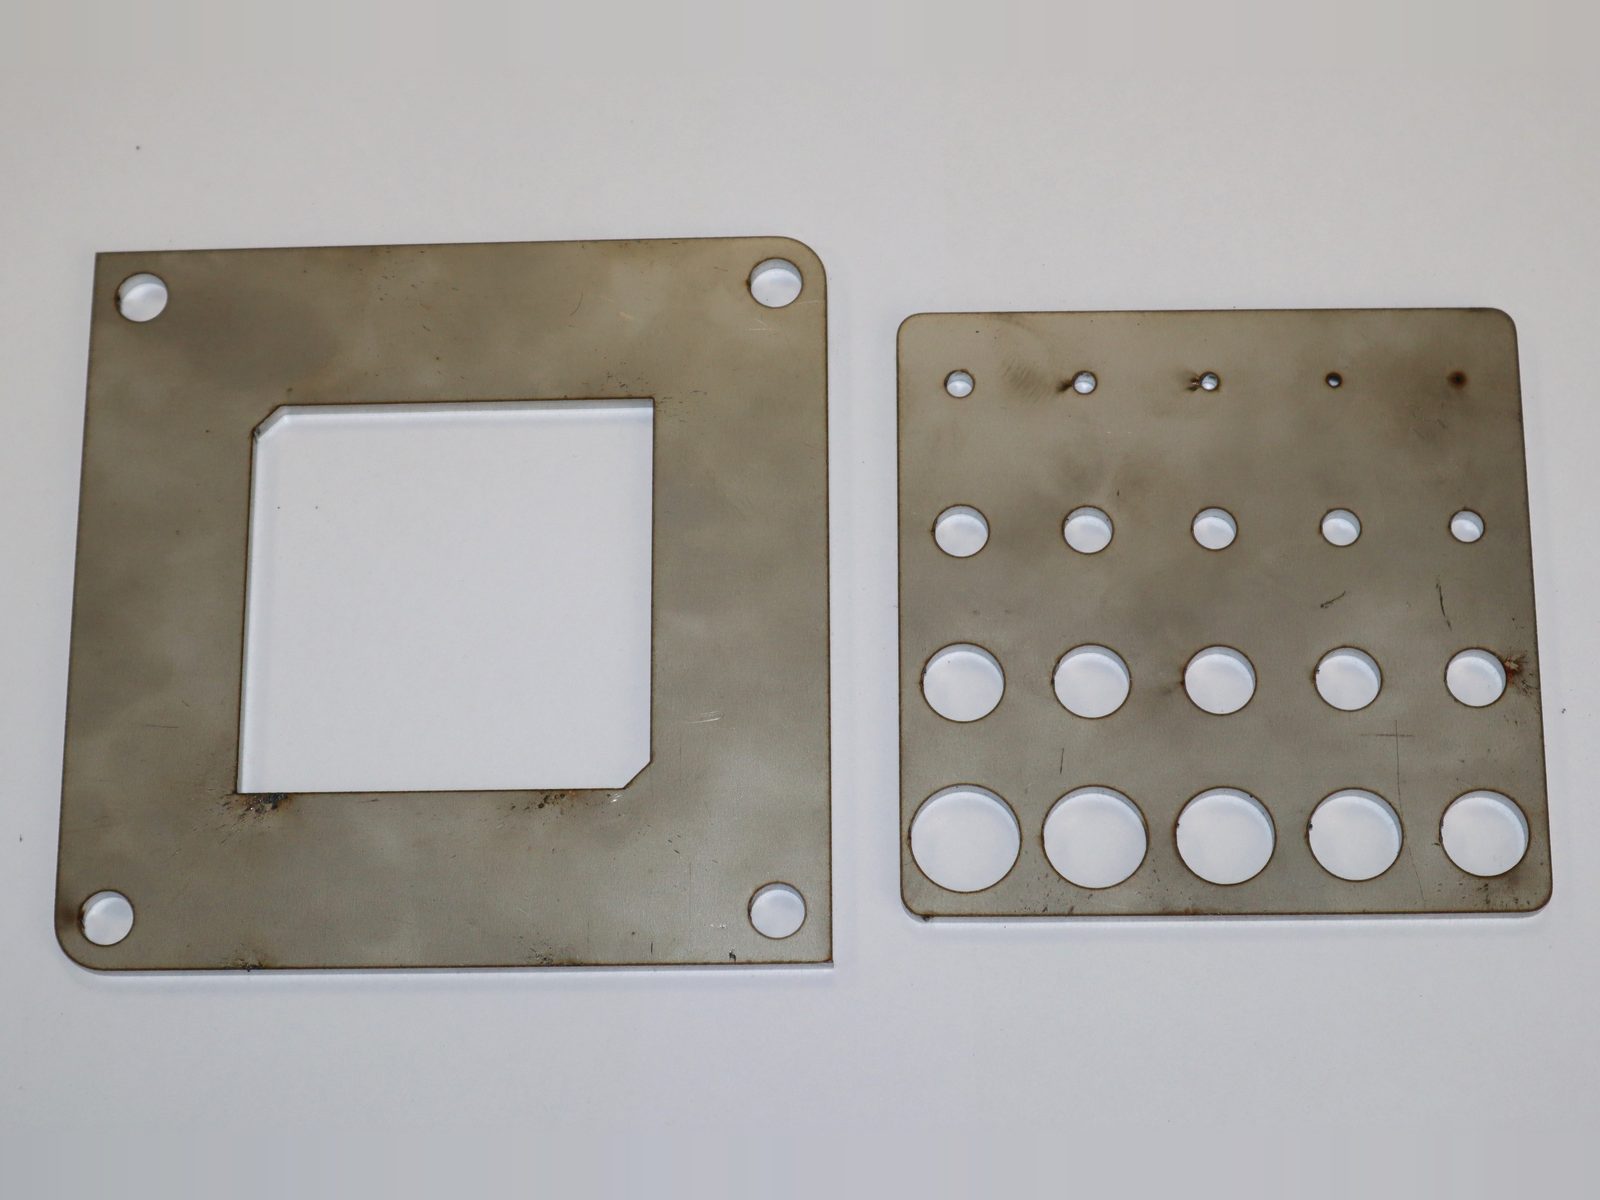
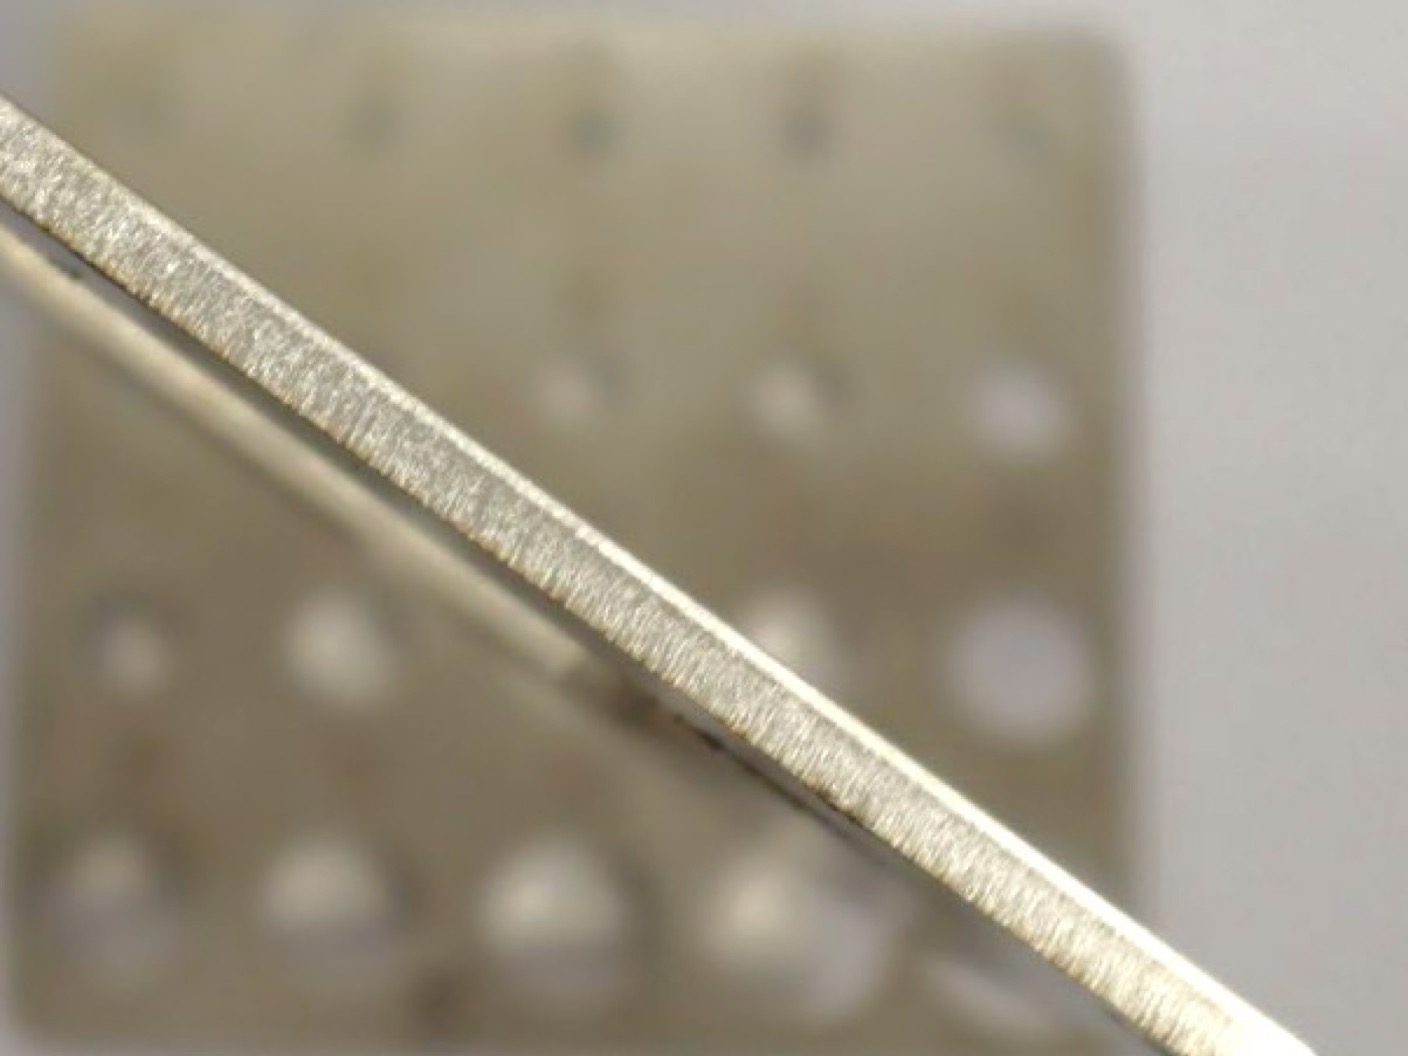
Czysty otwór od Ø 4, przelotowy od Ø 2. Lekki grat. Krawędź: drobne prążki.
Stal nierdzewna 10 mm
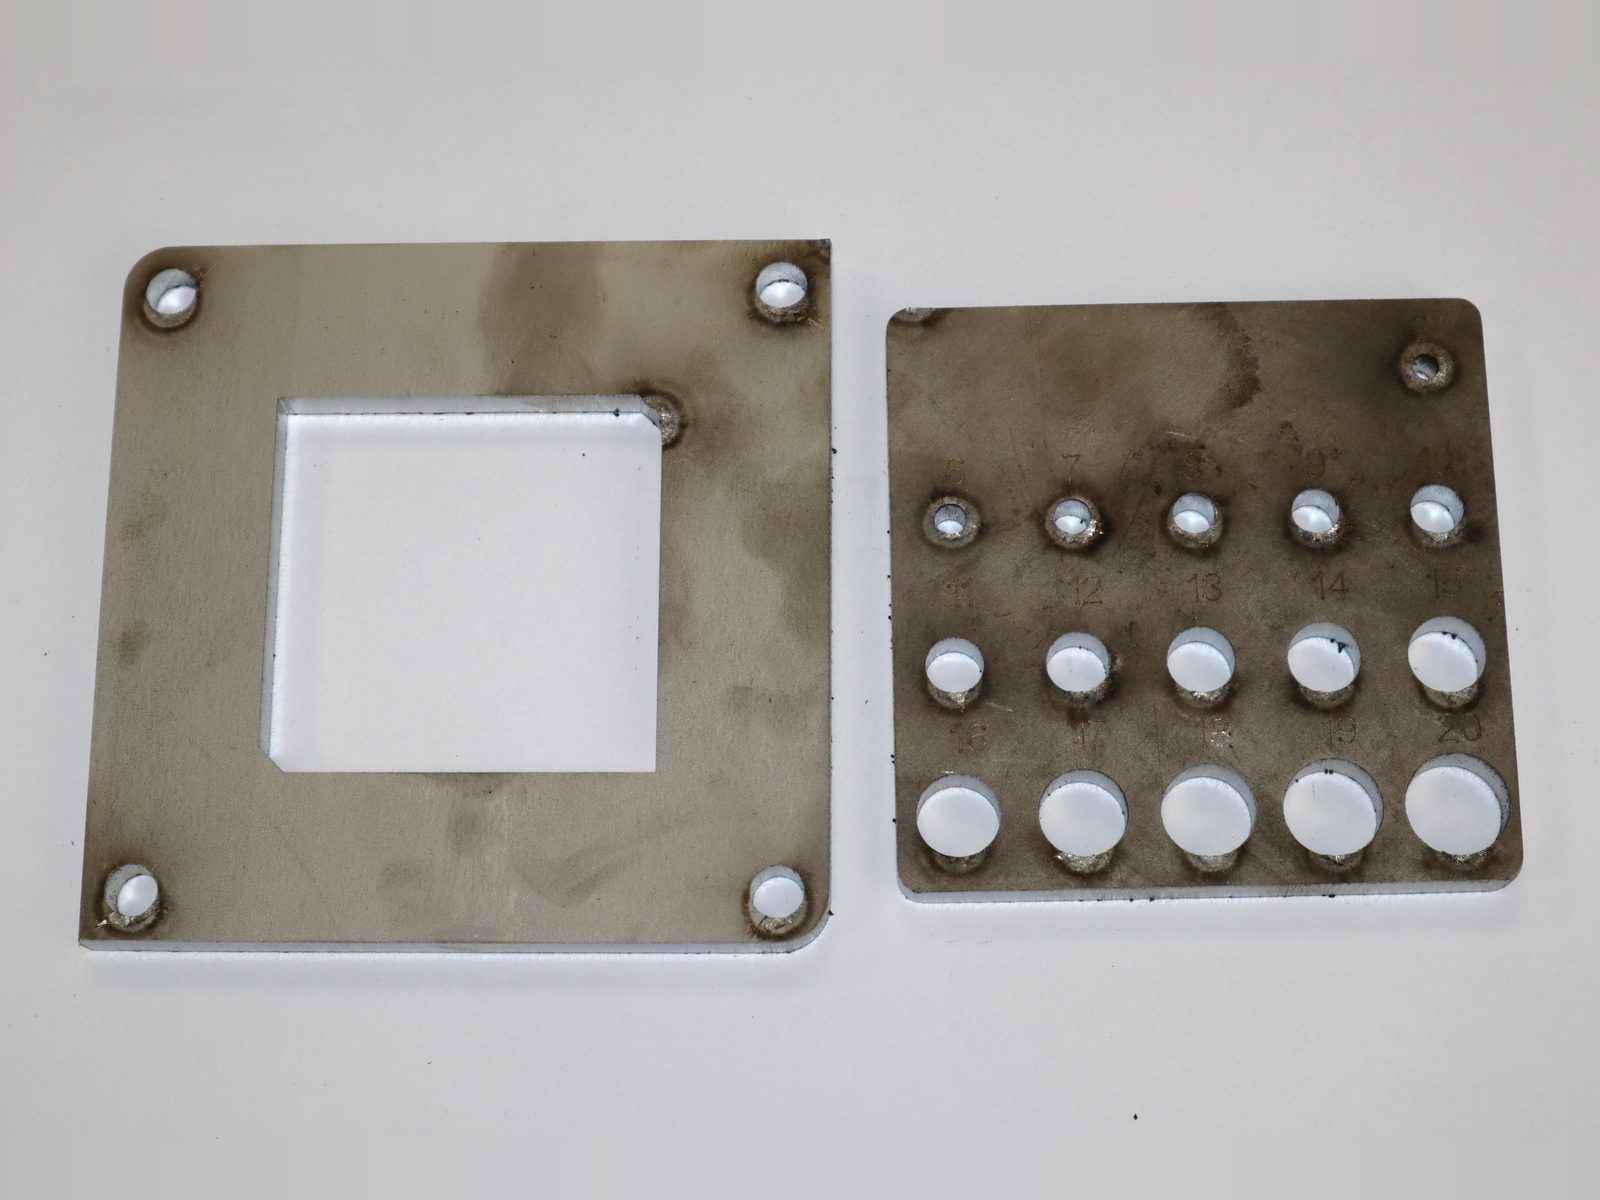
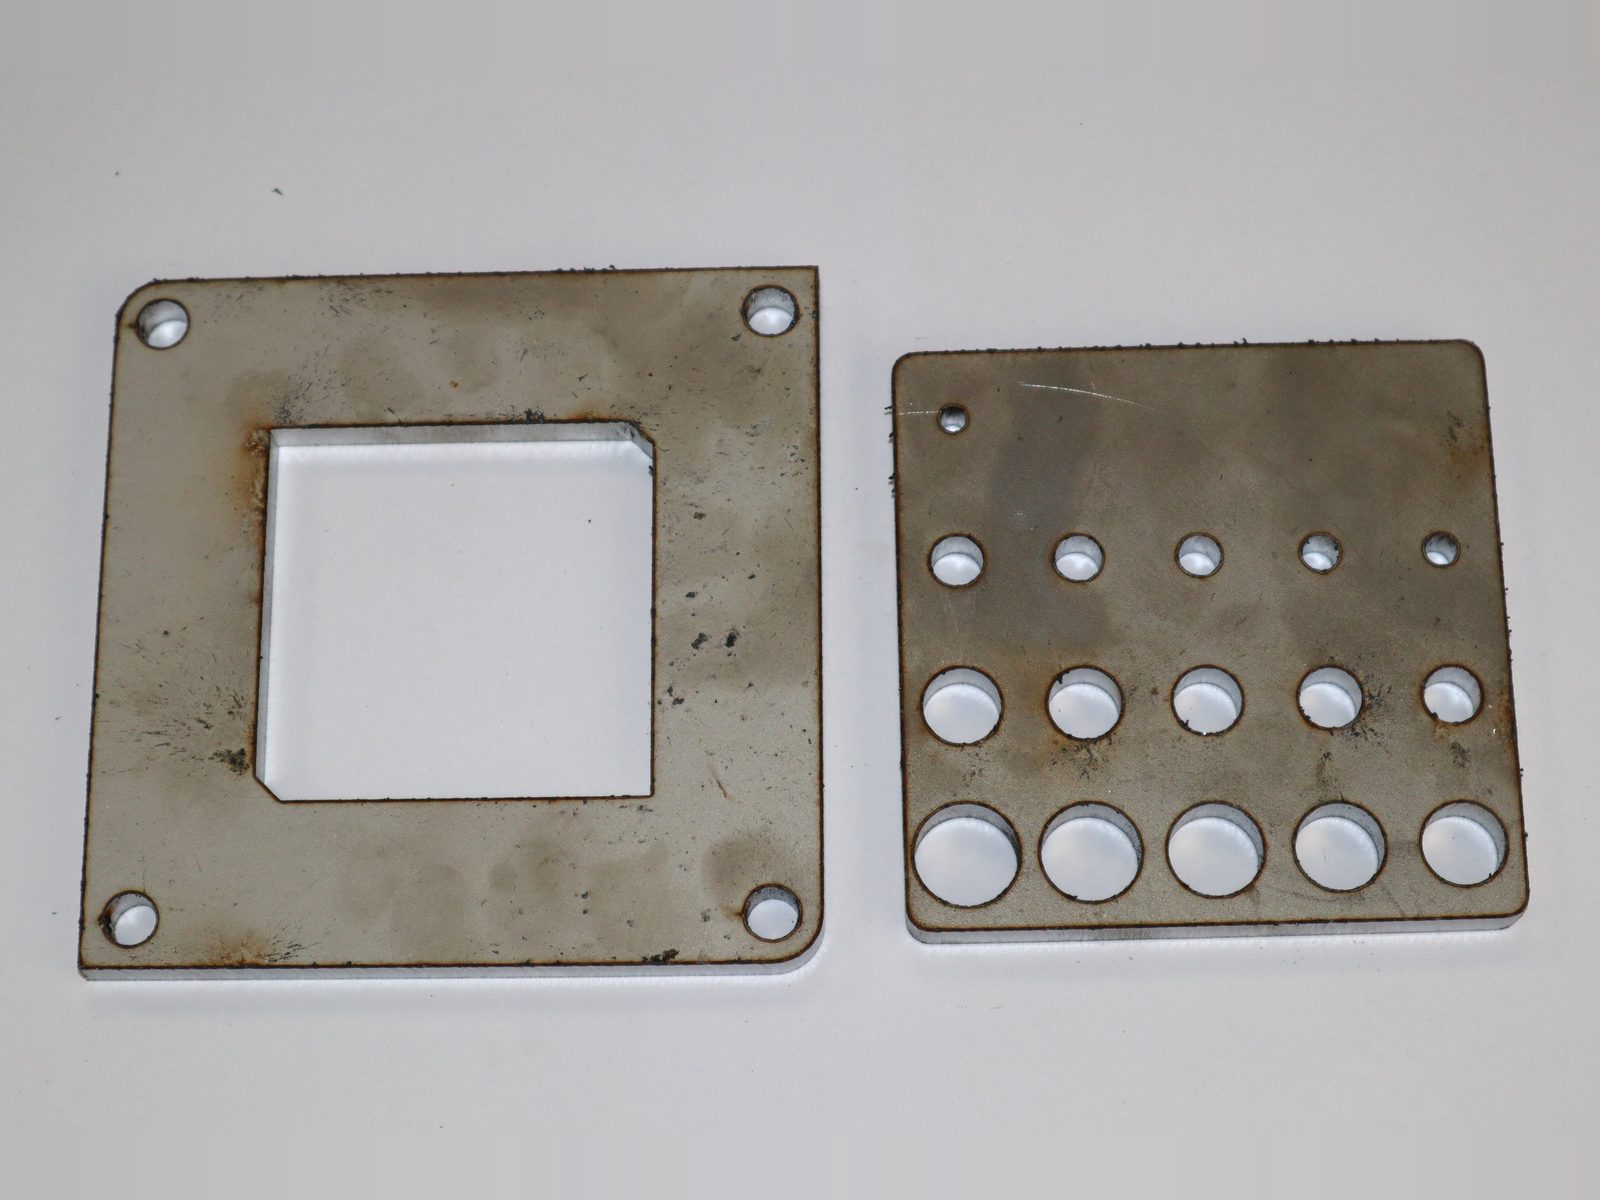
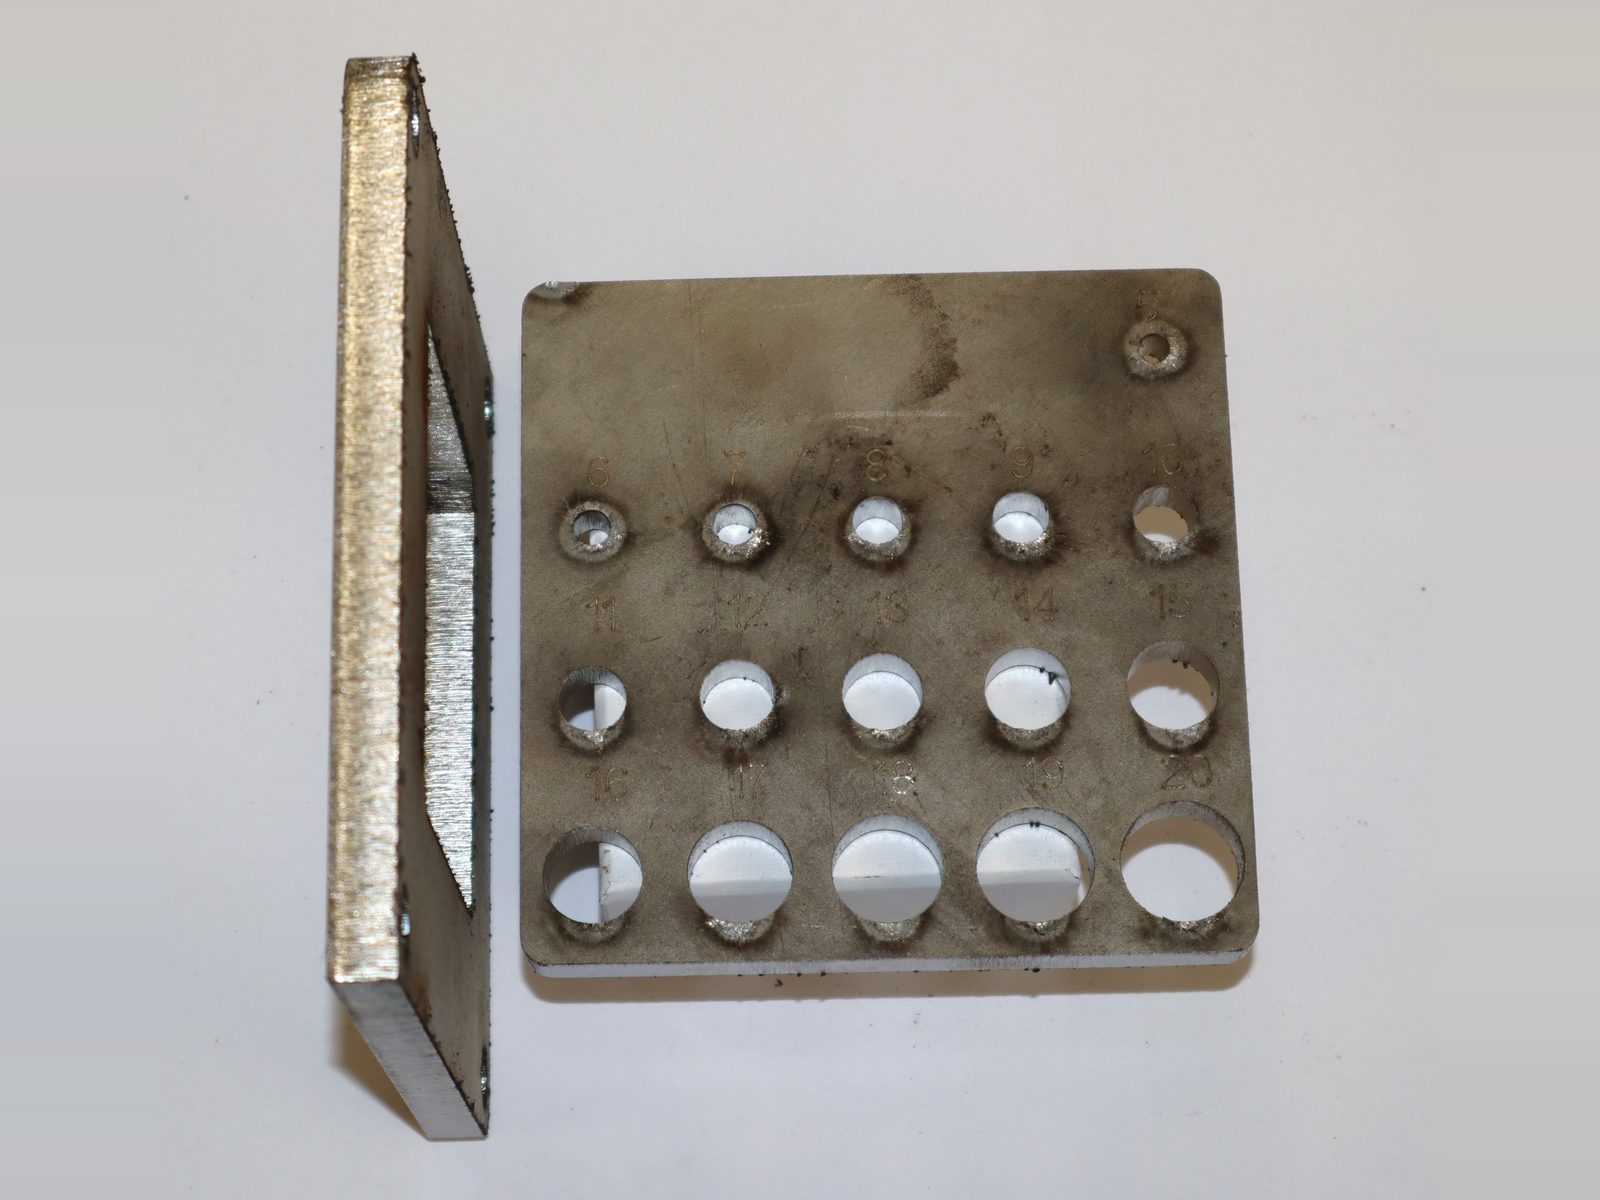
Czysty otwór od ok. Ø 10, przelotowy od Ø 5. Wyraźny grat, brązowy nalot. Krawędź: grube prążki. Otworów Ø 1-Ø 4 w tej grubości nie wycinamy.
Najmniejszy otwór, który ma sens
Szkicownik nie wpuści do koszyka otworu mniejszego niż próg materiału: Ø 3 w stali czarnej do 10 mm i w nierdzewnej do 6 mm, Ø 15 w stali czarnej 15-20 mm, Ø 10 w nierdzewnej 10 mm. Tabela mówi więcej: od której średnicy otwór wychodzi czysty, bez żużlu na spodzie, a od której jest tylko przelotowy. Mostki i szczeliny: Otwory i wycięcia.
| Blacha | Czysty otwór od | Przelotowy od | Co zostaje na spodzie |
|---|---|---|---|
| Stal czarna 2 mm | Ø 2 |
Ø 1 |
brak gratu |
| Stal czarna 3 mm | Ø 3 |
Ø 2 |
brak gratu, sadza przy Ø 4-Ø 5 |
| Stal czarna 4 mm | Ø 3 |
Ø 2 |
lekki grat, ząbki na obrysie |
| Stal czarna 5 mm | Ø 3 |
Ø 2 |
lekki grat, kropelki pod otworami |
| Stal czarna 8 mm | Ø 3 |
Ø 2 |
wyraźniejszy grat, ząbki |
| Stal czarna 10 mm | Ø 4 |
Ø 2 |
wyraźny grat, ząbki i perełki |
| Stal czarna 15 mm | Ø 8-10 |
Ø 5 |
wyraźny grat, bryłki |
| Stal czarna 20 mm | Ø 10 |
Ø 5 |
wyraźny grat, bryłka na Ø 8 |
| Stal zimnowalcowana DC01 1 mm | Ø 2 |
Ø 1 |
brak gratu |
| Stal zimnowalcowana DC01 1,5 mm | Ø 2 |
Ø 1 |
brak gratu |
| Stal nierdzewna 1 mm | Ø 3 |
Ø 2 |
brak gratu |
| Stal nierdzewna 1,5 mm | Ø 3 |
Ø 2 |
brak gratu, sadza przy Ø 3-Ø 5 |
| Stal nierdzewna 2 mm | Ø 2 |
Ø 1 |
brak gratu |
| Stal nierdzewna 3 mm | Ø 4 |
Ø 2 |
brak gratu, mocna sadza przy Ø 4-Ø 5 |
| Stal nierdzewna 5 mm | Ø 4 |
Ø 2 |
lekki grat |
| Stal nierdzewna 10 mm | ok. Ø 10 |
Ø 5 |
wyraźny grat, brązowy nalot |
Otwór po laserze ma lekko stożkową ściankę i nalot na spodzie. Pod gwint zamów otwór trochę mniejszy niż rdzeniowy i rozwierć go u siebie wiertłem na wymiar, albo zamów otwór przelotowy i użyj nakrętki. Gwintów nie nacinamy.
Co z tym robić u siebie
Grat na spodzie
Pilnik, papier ścierny albo gratownik. Jeden ruch po krawędzi. Przy serii policz na to czas, my tego nie robimy.
Krawędź widoczna w produkcie
Front obudowy albo uchwyt dotykany ręką wymaga szlifu u Ciebie. Do montażu wewnątrz surowa krawędź wystarcza. Więcej: Krawędź po laserze.
Nalot na nierdzewnej
Pas koloru do 1 mm przy krawędzi to strefa ciepła, nie wada. Schodzi szlifem, jeśli krawędź ma być widoczna.
Przypalony dół przy 10-20 mm
Ciemny pas na spodzie grubej blachy to normalne. Nie zmienia wymiaru części.
Skąd te zdjęcia
Zdjęcia zrobiliśmy w naszej hali 21.10.2026, telefonem, na białym tle, bez obróbki. Ocena otworów jest ze zdjęć, nie z suwmiarki: czysty otwór to okrągły prześwit bez żużlu, przelotowy to taki, przez który widać światło.