Otwory i wycięcia
Laser wytnie prawie każdy kształt, ale nie każdy wyjdzie dobrze. Tu są progi: najmniejszy otwór, najwęższy mostek i najwęższa szczelina, oraz to, co Szkicownik sprawdza sam.
- Najmniejszy otwór: Ø 3 mm, a w grubszej blasze nie mniejszy niż jej grubość. Mniejszego Szkicownik nie wpuści do koszyka.
- Mostek między wycięciami i do krawędzi: nie węższy niż grubość blachy, przy nierdzewnej 1,5 × grubość.
- Narożnik wewnętrzny wycięcia zawsze wychodzi z promieniem. Laser nie tnie ostrego kąta do środka.
Co obiecujemy
Otwór okrągły, ±0,25 mm na średnicy, od Ø 3 w cienkiej blasze. Od średnicy równej grubości ścianka otworu jest prosta, bez stożka.
Otworów mniejszych niż próg materiału. Gwintu, fazy ani pogłębienia w otworze.
Suwmiarką: średnicę od góry, od strony głowicy lasera. Różnica ponad 0,25 mm przy otworze nie mniejszym niż grubość: zdjęcie i mail do nas.
Najmniejszy otwór
Reguła: średnica otworu nie mniejsza niż grubość blachy i nigdy mniejsza niż 3 mm. W blasze 3 mm najmniejszy otwór to Ø 3, w blasze 8 mm to Ø 8. Poniżej tego wiązka nie ma miejsca, żeby się rozpędzić: otwór wychodzi stożkowy, z gratem w środku i bez pełnej średnicy u dołu.
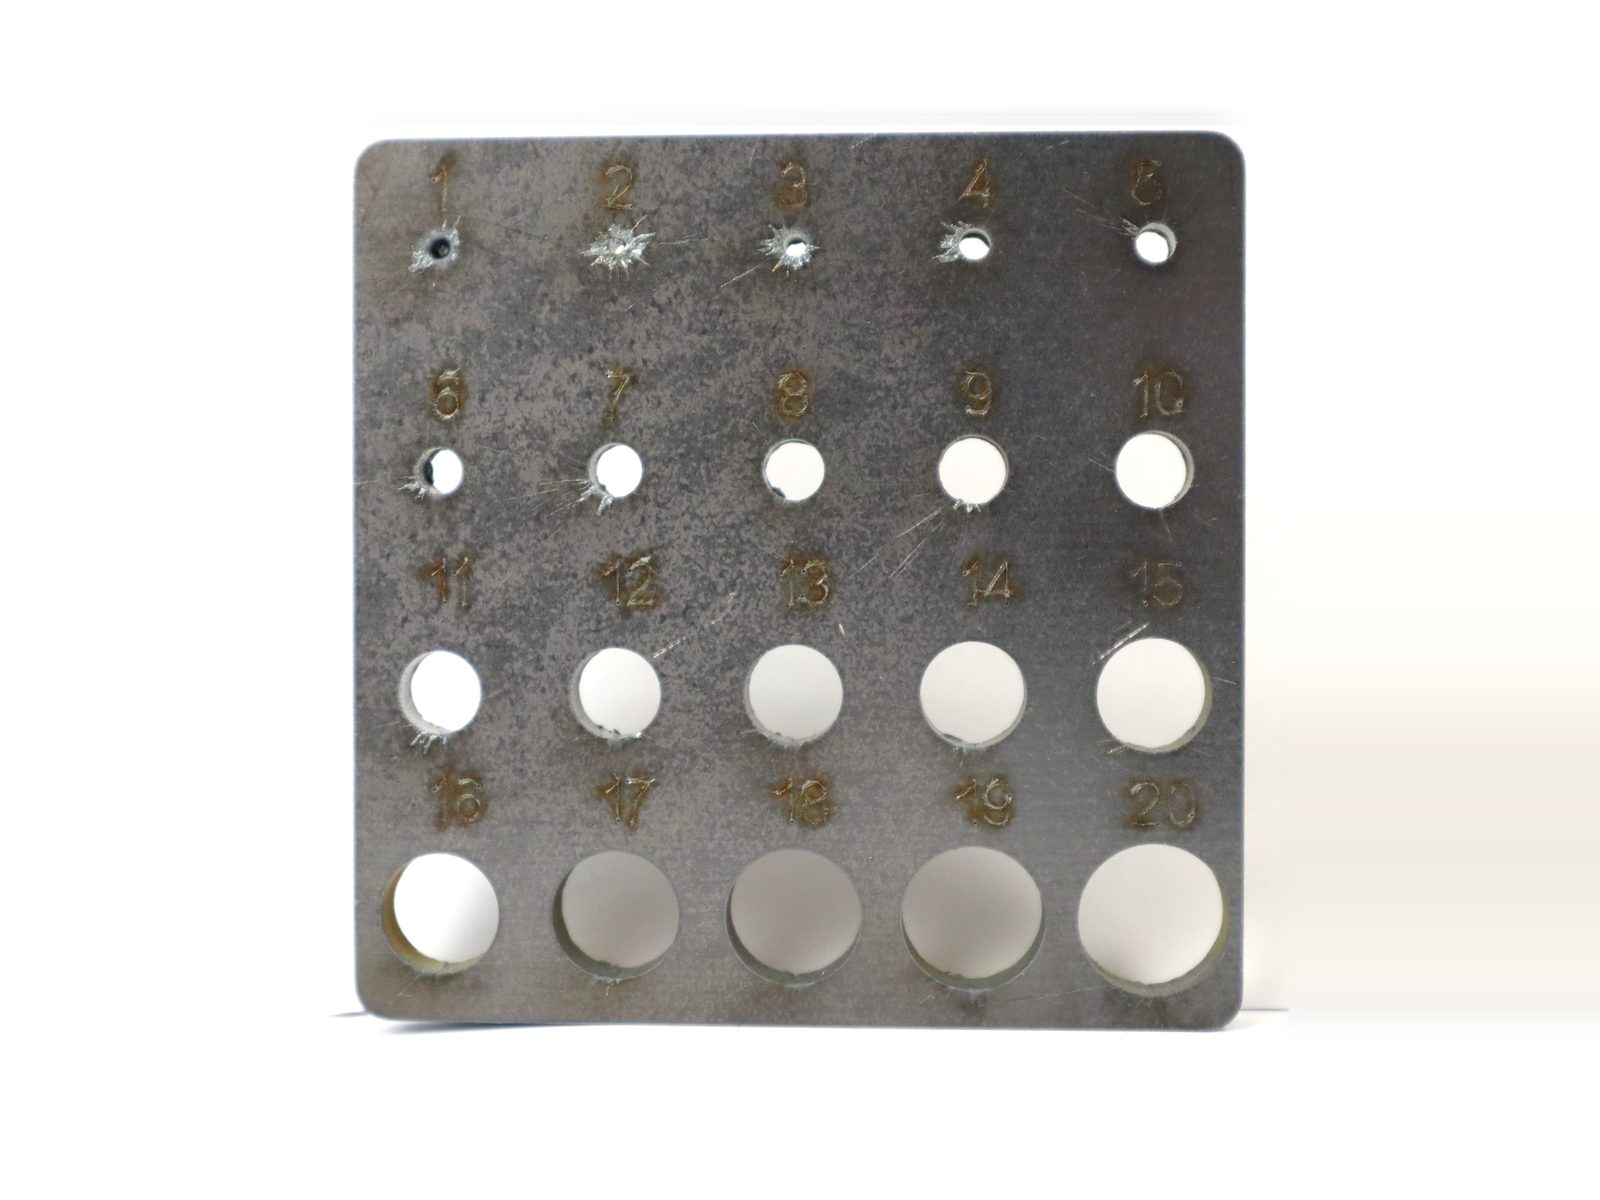
Jak wygląda każdy otwór od Ø 1 do Ø 20 na szesnastu blachach: Jak naprawdę wygląda cięcie laserem.
Szkicownik pilnuje progu materiału i nie wpuści do koszyka części z mniejszym otworem: Ø 3 w stali czarnej do 10 mm i nierdzewnej do 6 mm, Ø 15 w stali czarnej 15-20 mm, Ø 10 w nierdzewnej 10 mm. Otwór między progiem a grubością blachy wytniemy, ale ze stożkiem. Gdy otwór ma prowadzić śrubę pasowaną albo kołek, trzymaj się reguły grubości.
Mostki między wycięciami i do krawędzi
Mostek to pasek materiału między dwoma wycięciami albo między wycięciem a krawędzią części. Za wąski mostek nagrzewa się z obu stron, wygina i przepala. Trzymaj mostek nie węższy niż grubość blachy, a przy nierdzewnej 1,5 × grubość, bo gorzej odprowadza ciepło. W blasze 3 mm: 3 mm mostka w stali czarnej, 4,5 mm w nierdzewnej.
Szkicownik mostków nie mierzy. Sprawdza tylko, czy wycięcia nie rozcinają części. Za wąskie mostki łapiemy przy przeglądzie pliku przed cięciem i piszemy do Ciebie, zanim laser ruszy.
Wycięcia i szczeliny
Szczelina to długie, wąskie wycięcie: otwór podłużny, rowek, wpust. Jej szerokość ma ten sam próg, co otwór: nie mniej niż grubość blachy i nie mniej niż 3 mm. Narożniki wewnętrzne zawsze wychodzą z promieniem, bo wiązka ma swoją szerokość i nie skręci w ostry kąt. Najmniejszy promień to połowa szerokości szczeliny cięcia, około 0,2 mm. W Szkicowniku i w pliku DXF możesz narysować ostry kąt wewnętrzny, ale laser i tak wytnie go z tym promieniem. Jeśli w narożnik ma wejść drugi element na styk, dodaj w projekcie podcięcie: mały otwór w narożniku, który zbiera promień.
Otwór pod gwint
Gwintów nie nacinamy. Otwór pod gwint to otwór rdzeniowy: tniemy go na wymiar, a gwint nacinasz u siebie gwintownikiem. Pamiętaj o grubości: gwint M6 w blasze 2 mm ma dwa zwoje, więc do cienkiej blachy lepsza jest nakrętka wtłaczana albo nitonakrętka.
| Gwint | Otwór rdzeniowy | Skok gwintu |
|---|---|---|
| M4 | Ø 3,3 mm |
0,7 mm |
| M5 | Ø 4,2 mm |
0,8 mm |
| M6 | Ø 5,0 mm |
1,0 mm |
| M8 | Ø 6,8 mm |
1,25 mm |
| M10 | Ø 8,5 mm |
1,5 mm |
| M12 | Ø 10,2 mm |
1,75 mm |
Otwór Ø 3,3 pod M4 przechodzi próg Ø 3, ale w blasze grubszej niż 3 mm wyjdzie ze stożkiem, a gwintownik to poczuje. W stali czarnej 15-20 mm próg Ø 15 wyklucza wszystkie otwory z tej tabeli.
Co Szkicownik sprawdza sam
Część to blacha minus wycięcia. Szkicownik liczy wynikowy kontur i z niego pole, masę, cenę i plik na laser. Wycięcie w środku daje otwór, na krawędzi wrąb, na narożniku fazę. Przy każdej zmianie sprawdza:
- czy otwór nie jest mniejszy niż próg materiału,
- czy wycięcia nie rozcinają części na osobne kawałki: wycięcie przez całą szerokość to dwie części, a Szkicownik wycenia jedną, więc zatrzymuje koszyk i pokazuje, które kształty odstają,
- czy część mieści się w gabarycie materiału, od 10 × 10 mm do 3000 × 1500 mm.
Mostków, szczelin i promieni w narożnikach Szkicownik nie mierzy. To sprawdzasz Ty według tej strony, a my przy przeglądzie pliku przed cięciem.
Średnica równa grubości. Ścianka otworu prosta, ta sama średnica od góry i od dołu.
Poniżej progu Ø 3, więc Szkicownik nie wpuści takiej części do koszyka. Gdyby ją wyciąć, otwór wyszedłby stożkiem z gratem w środku.
Zanim zapłacisz
Otwór Ø 3 w blasze 8 mm przejdzie przez Szkicownik, bo próg to Ø 3, ale wyjdzie ze stożkiem. Taka część jest zgodna z projektem. Gdy otwór ma pasować do śruby, kołka albo gwintu, sprawdź średnicę i grubość, zanim zapłacisz.
Progi po grubościach
Czysty otwór od: najmniejsza średnica bez żużlu na spodzie w teście z 21.10.2026, te same liczby co w rozdziale Jak naprawdę wygląda cięcie laserem. Prostą ściankę, bez stożka, daje dopiero otwór nie mniejszy niż grubość blachy.
| Blacha | Czysty otwór od | Szkicownik wpuści od | Najwęższy mostek | Najwęższa szczelina |
|---|---|---|---|---|
| Stal czarna 2 mm | Ø 2 |
Ø 3 |
2 mm |
3 mm |
| Stal czarna 3 mm | Ø 3 |
Ø 3 |
3 mm |
3 mm |
| Stal czarna 4 mm | Ø 3 |
Ø 3 |
4 mm |
4 mm |
| Stal czarna 5 mm | Ø 3 |
Ø 3 |
5 mm |
5 mm |
| Stal czarna 8 mm | Ø 3 |
Ø 3 |
8 mm |
8 mm |
| Stal czarna 10 mm | Ø 4 |
Ø 3 |
10 mm |
10 mm |
| Stal czarna 15 mm | Ø 8-10 |
Ø 15 |
15 mm |
15 mm |
| Stal czarna 20 mm | Ø 10 |
Ø 15 |
20 mm |
15 mm |
| Stal zimnowalcowana DC01 1 mm | Ø 2 |
Ø 3 |
1 mm |
3 mm |
| Stal zimnowalcowana DC01 1,5 mm | Ø 2 |
Ø 3 |
1,5 mm |
3 mm |
| Stal nierdzewna 1 mm | Ø 3 |
Ø 3 |
1,5 mm |
3 mm |
| Stal nierdzewna 1,5 mm | Ø 3 |
Ø 3 |
2,25 mm |
3 mm |
| Stal nierdzewna 2 mm | Ø 2 |
Ø 3 |
3 mm |
3 mm |
| Stal nierdzewna 3 mm | Ø 4 |
Ø 3 |
4,5 mm |
3 mm |
| Stal nierdzewna 5 mm | Ø 4 |
Ø 3 |
7,5 mm |
5 mm |
| Stal nierdzewna 10 mm | ok. Ø 10 |
Ø 10 |
15 mm |
10 mm |